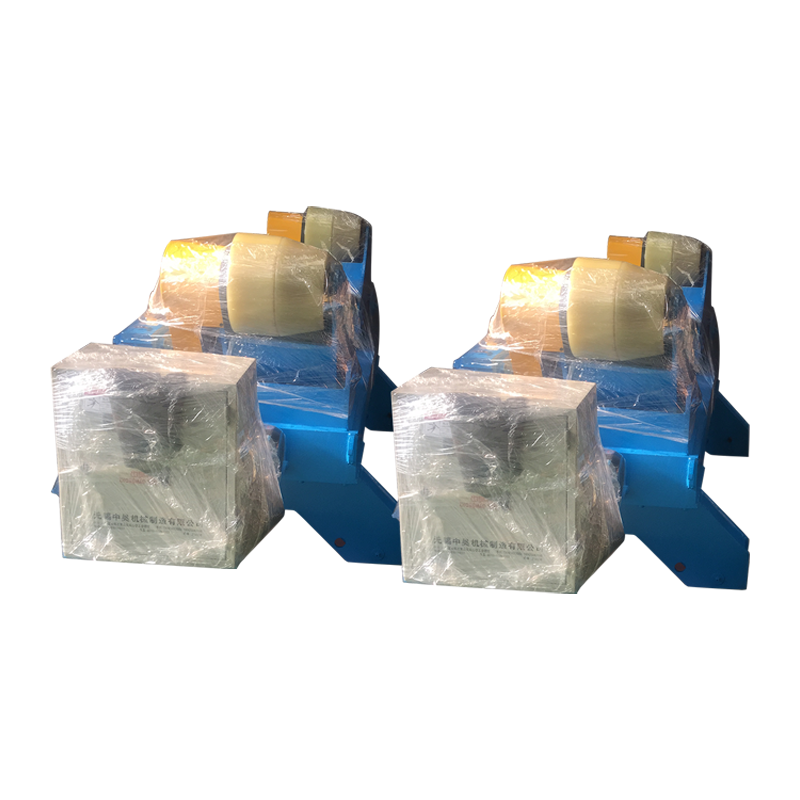
20T selvjusterende aerofoil sveise roterende maskin
Den 20T selvjusterende sveisemaskinen er mye brukt i industrier som trykkbeholdere, kjemisk utstyr, vindturbintårn, produksjon av rørledninger og s...
See Details
En standard rørsveising rotator maskin støtter vanligvis en maksimal vektkapasitet fra 1 tonnn (1 000 kg) til over 1 000 tonn (1 000 000 kg) , avhengig av modellklassifisering og bruksområde. Lette rotatorer designet for verkstedfabrikasjon håndterer vanligvis 1–10 tonn, mellomstore industrienheter dekker 10–100 tonn, og tunge eller spesialkonstruerte rotatorer er bygget for laster over 100 tonn innen skipsbygging, trykkbeholderproduksjon og storskala rørledningskonstruksjon.
Velge en sveise rotator med riktig vektkapasitet er en av de mest kritiske avgjørelsene i enhver sveiseoperasjon. Overskridelse av den nominelle kapasiteten kompromitterer valsens integritet, sveisekvalitet og operatørsikkerhet. Denne veiledningen bryter ned alt du trenger å vite - fra standard kapasitetsområder og maskintyper til utvalgskriterier, sikkerhetsstandarder og vanlige spørsmål.
A rørsveising rotator maskin - også kalt en sveisedreierull eller rørrotator - er en industriell enhet som roterer sylindriske arbeidsstykker (rør, trykkbeholdere, tanker og skall) med en kontrollert hastighet under sveising, noe som muliggjør kontinuerlige periferiske sveiser uten å reposisjonere arbeidsstykket manuelt.
En standard rotator system consists of at least one drivenhet (drevet valseenhet) og en eller flere tomgangsenheter (udrevne støtterulleenheter). Arbeidsstykket hviler på valsene og roterer mens drivenheten roterer, og holder sveisesonen i en jevn nedadgående (flat) posisjon - den mest gunstige posisjonen for kvalitetssveising.
De viktigste ytelsesparametrene til enhver sveiserotator er:
Rørsveisingsrotatormaskiner er klassifisert i fire brede kapasitetsnivåer , hver egnet for forskjellige industrielle miljøer og arbeidsstykkestørrelser. Å forstå disse nivåene hjelper ingeniører og innkjøpsteam å matche maskinen til jobben uten å over- eller underspesifisere.
| Kapasitetsnivå | Vektområde | Typisk rørdiameter | Typiske applikasjoner |
| Lett-Duty | 1 – 10 tonn | 60 mm – 600 mm | Små fabrikasjonsbutikker, rørsneller, tynnveggede kar |
| Middels plikt | 10 – 60 tonn | 200 mm – 2000 mm | Varmevekslere, lagertanker, mellomstore trykkbeholdere |
| Heavy-Duty | 60 – 300 tonn | 500 mm – 4000 mm | Store trykkbeholdere, offshore rørledningsseksjoner, vindtårnseksjoner |
| Ekstra tung / tilpasset | 300 – 1.000 tonn | 1000 mm – 8000 mm | Skipsbygging, atomfartøy, undervannsrørledningsfabrikasjon, LNG-tanker |
Klassifisering av rotatormaskiner for rørsveising etter vektkapasitet, rørdiameterområde og industriell bruk.
Kapasitetsvurderingen vist på en rotator refererer til kombinert last delt på tvers av alle driv- og tomgangsenheter i settet . En enkelt drivenhet bærer ikke den fulle nominelle vekten alene - lasten er fordelt. For eksempel består et 40-tonns klassifisert system typisk av en 40-tonns drivenhet sammen med en eller flere 40-tonns-klassifiserte tomgangsenheter, som samlet støtter opptil 40 tonn totalt.
Det er tre primære typer rørsveiserotatorer , hver med distinkte designfunksjoner, kapasitetsegenskaper og applikasjonsprofiler.
Konvensjonelle rotatorer bruker en fast rulleramme hvor vinkelen mellom de to støtterullene er forhåndsinnstilt. De er den vanligste og mest kostnadseffektive typen, tilgjengelig i kapasiteter fra 1 tonn til 1000 tonn . Hovedbegrensningen er at rulleavstanden må justeres manuelt for å imøtekomme ulike rørdiametre, noe som tar tid når man bytter mellom arbeidsstykkestørrelser.
Selvjusterende rotatorer har en svingbar valseholder som automatisk justerer valsevinkelen når arbeidsstykket senkes ned på den, og tar imot et bredere spekter av rørdiametre uten manuell justering. De er mye brukt i jobbbutikker som håndterer varierte rørstørrelser.
Tankdreievalser er spesialbygget for tunge sylindriske fartøyer med stor diameter som LNG-lagringstanker, reaktorfartøyer og rørledningsseksjoner til havs. Disse enhetene har rammer med bred bunn, flere rullesett og er ofte spesiallaget for spesifikke prosjektkrav.
Vektkapasiteten til en rørsveiserotator bestemmes av en kombinasjon av mekaniske, strukturelle og drivsystemdesignfaktorer — ikke bare størrelsen på rammen.
Rullediameter og materiale styrer bæreevnen direkte. Valser med større diameter fordeler arbeidsstykkets belastning over et større kontaktområde, reduserer punkttrykket og muliggjør høyere kapasitetsklassifisering. Vanlige rullematerialer inkluderer:
Rotatorer med tung kapasitet krever robuste sveisede stålrammer, ofte laget av konstruksjonsstålseksjoner med tykkelser på 20 mm eller mer. Grunnplaten må være bred nok til å forhindre at den tipper under belastning utenfor midten. Enheter vurdert over 100 tonn inkluderer vanligvis ankerboltehull for gulvfiksering, og rammestålet er spenningsavlastet etter fabrikasjon for å sikre dimensjonsstabilitet under belastning.
Drivmotoren og reduksjonsgiret må generere tilstrekkelig dreiemoment til å rotere den maksimale nominelle lasten ved den laveste spesifiserte hastigheten. Rotatorer bruker snekkegir, spiralgir eller planetgirreduksjoner - med planetgirkasser som tilbyr den høyeste dreiemomenttettheten for et gitt fotavtrykk. Motorkraft i kommersielle rotatorer varierer fra 0,37 kW for 1 tonns enheter til 22 kW eller mer for 100 tonn pluss systemer .
For svært lange eller svært tunge arbeidsstykker, legges det til flere tomgangsenheter for å fordele belastningen mer jevnt og forhindre at arbeidsstykket bøyer seg ned. Et 200-tonns trykkbeholderproduksjonsoppsett kan bruke én drivenhet og tre eller fire tomgangsenheter fordelt langs beholderens lengde. I denne konfigurasjonen deles den totale belastningen på alle kontaktpunkter, noe som reduserer belastningen per enhet og gjør det mulig for systemet å håndtere hele vekten på en sikker måte.
Vektkapasitet og arbeidsstykkediameterområde er uavhengige, men sammenhengende spesifikasjoner — en rotator som er klassifisert for 20 tonn, kan bare trygt romme rør mellom 200 mm og 1500 mm i diameter, selv om et fysisk større rør veier mindre enn 20 tonn.
Geometrien til rull-til-arbeidsstykke-kontaktpunktet endres med diameteren. Et rør med svært liten diameter som sitter mellom to ruller utøver kraft i en bratt vinkel, mens et rør med svært stor diameter kommer i kontakt med rullene i en liten vinkel. Begge ytterpunktene kan forårsake ustabilitet eller rulleskader hvis røret er utenfor spesifisert diameterområde, uavhengig av vekt.
| Nominell kapasitet | Typisk min diameter | Typisk maks diameter | Drivmotor (ca.) |
| 1 ton | 60 mm | 400 mm | 0,37 kW |
| 5 tonn | 100 mm | 900 mm | 0,75 kW |
| 20 tonn | 200 mm | 1.800 mm | 1,5 kW |
| 60 tonn | 300 mm | 3000 mm | 4,0 kW |
| 100 tonn | 500 mm | 4000 mm | 7,5 kW |
| 300 tonn | 800 mm | 6000 mm | 15 kW |
Typiske spesifikasjoner for rotatormaskiner for rørsveising på tvers av vanlige kapasitetsklassifiseringer, som viser diameterområde og omtrentlig drivmotoreffekt.
Velg alltid en rotator som er vurdert til minst 20–30 % mer enn den faktiske vekten av arbeidsstykket — denne sikkerhetsmarginen står for dynamisk belastning under oppstart av rotasjon, ujevn vektfordeling langs rørlengden og eventuelle fester eller sveisefester som legges til under fabrikasjon.
Følg denne praktiske utvelgelsesprosessen:
Konvensjonelle rotatorer gir høyere maksimalkapasitetstak, mens selvjusterende rotatorer gir større fleksibilitet over et bredere diameterområde ved sammenlignbare vektklassifiseringer.
| Funksjon | Konvensjonell rotator | Selvjusterende rotator |
| Maks vektkapasitet | Opp til 1000 tonn | Opp til ~400 tonn |
| Fleksibilitet i diameter | Begrenset — manuell justering kreves | Høy — automatisk justering |
| Oppsettstid for ny diameter | 10–30 minutter | < 2 minutter |
| Enhetskostnad | Lavere | Høyere (15–30 % premie) |
| Beste produksjonsmiljø | Høyvolumsproduksjon med én diameter | Jobbbutikk, produksjon med blandet diameter |
| Aksialdriftskontroll | Krever justering av vinklet rulle | Vanligvis bedre - geometri selvkompenserer |
Funksjon-for-funksjon sammenligning mellom konvensjonelle fastramme- og selvjusterende rørsveisingsrotatortyper.
Anerkjente rotatormaskiner for rørsveis er designet og testet i samsvar med internasjonalt anerkjente sikkerhets- og ingeniørstandarder . Overholdelse av disse standardene er ikke bare forskriftsmessig – det avgjør direkte om den nominelle kapasiteten på maskinen er pålitelig og pålitelig.
Nøkkelstandarder som gjelder for sveiserotatordesign og produksjon inkluderer:
Be alltid om lasttestsertifikater og prøvelastdokumentasjon fra produsenten ved kjøp av rotatorer vurdert over 20 tonn. Anerkjente produsenter utfører prøvebelastningstesting ved 125 % av nominell kapasitet før forsendelse.
Den hyppigste kjøpsfeilen er å velge en rotator basert på vekt alene mens man ignorerer krav til diameterområde og arbeidsstykkelengde. Her er de vanligste feilene og hvordan du unngår dem:
En rørsveiserotator kan bare levere den nominelle kapasiteten på en sikker måte når den er riktig vedlikeholdt — slitte ruller, forringede lagre og forsømte girkasser reduserer alle den effektive bæreevnen under merkeskiltets klassifisering.
Standard kommersielt tilgjengelige rørsveiserotatorer varierer fra 1 tonn til 1000 tonn i nominell kapasitet. Enheter over 300 tonn er vanligvis spesialdesignet for spesifikke prosjekter. For de fleste industrielle fabrikker dekker modeller i 5–100 tonns serien de aller fleste bruksområder. Spesialiserte tungindustrier som skipsbygging og fabrikasjon av atomfartøy bruker regelmessig rotatorer vurdert til 300–1000 tonn.
Ikke nødvendigvis. Overspesifisering av en rotator sløser med budsjett og gulvplass. En 100-tonns rotator som brukes til å rotere et 2-tonns rør, kan faktisk fungere mindre jevnt ved lav belastning enn en riktig dimensjonert 5-tonns enhet, fordi hastighetskontroll og dreiemomentregulering er optimalisert rundt det nominelle lastområdet. Tilpass kapasiteten til den faktiske vekten av arbeidsstykket pluss en sikkerhetsmargin på 20–30 % – ikke mer.
Ja – dette er standard praksis for lange, tunge arbeidsstykker. Å legge til tomgangsenheter fordeler belastningen over flere kontaktpunkter, noe som reduserer belastningen per enhet. Imidlertid er den totale systemkapasiteten fortsatt begrenset av den lavest rangerte komponenten i settet. Hvis drivenheten din er vurdert til 40 tonn og tomgangshjulene dine er vurdert til 40 tonn hver, er systemkapasiteten totalt 40 tonn — å legge til flere 40 tonns tomganger øker ikke den maksimale belastningen, men det gir bedre støttefordeling for lange arbeidsstykker.
Overskridelse av den nominelle kapasiteten kan føre til rulledeformasjon eller brudd, lagersvikt, skade på girkassen, rammeavbøyning og i ekstreme tilfeller fullstendig strukturell kollaps - å miste arbeidsstykket plutselig. Utover skade på utstyr utgjør dette en alvorlig skaderisiko for personell i arbeidsområdet. Behandle alltid den nominelle kapasiteten som en hard grense, ikke en retningslinje.
I de fleste industrielle jurisdiksjoner må sveiserotatorer som brukes i trykkbeholderfabrikasjon, skipsbygging og andre regulerte industrier ha dokumenterte lasttestsertifikater fra produsenten. Tredjeparts inspeksjonsbyråer kan også kreve periodisk resertifisering - vanligvis årlig eller annethvert år - avhengig av bransjen og lokale regelverk. Bekreft alltid sertifiseringskrav med ditt kvalitets- og samsvarsteam før du spesifiserer utstyr.
I de fleste rotatorsystemer bærer både driv- og tomgangsenhetene last og får hver sin kapasitetsklassifisering. Systemkapasitetsvurderingen refererer til den maksimale kombinerte belastningen på tvers av alle enheter i et matchet sett. Når du kjøper, sørg for at både driv- og tomgangsenheter i systemet ditt er vurdert til samme kapasitetstall – uoverensstemmende vurderinger skaper svake punkter i systemet. Noen produsenter spesifiserer total innstilt kapasitet i stedet for kapasitet per enhet, så avklar alltid hvilken konvensjon som brukes.
En vanlig bransjeretningslinje er å legge til én tomgangsenhet for hver 3–4 meter arbeidsstykkelengde utover det første støttede spennet. For eksempel vil et 12 meter langt fartøy typisk kreve én drivenhet pluss to til tre tomgangsenheter. For tunge arbeidsstykker (over 20 tonn) eller tynnveggede fartøy som er utsatt for avbøyning, reduser avstanden ytterligere. Målet er å holde arbeidsstykkets nedbøyning under 1–2 mm per meter ustøttet lengde.
Maksimal vektkapasitet på en standard rørsveisingsrotatormaskin spenner over et enormt område - fra 1 tonn for kompakte verkstedenheter til over 1000 tonn for tilpassede tungindustrisystemer. For de fleste fabrikasjonsmiljøer dekker det praktiske området fra 5 til 100 tonn det overveldende flertallet av bruksområder, fra fabrikasjon av rørspoler til produksjon av store trykkbeholdere.
Å velge riktig kapasitet krever mer enn å lese et navneskilt: du må ta hensyn til den totale vekten av arbeidsstykket inkludert fikstur, verifisere at rørdiameteren faller innenfor maskinens spesifiserte område, sørge for tilstrekkelig tomgangsstøtte for lange fartøyer, og bruke en sikkerhetsmargin på 20–30 % over faktisk belastning. Overholdelse av gjeldende lasttestingsstandarder og et disiplinert vedlikeholdsprogram sikrer at rotatoren fortsetter å levere sin nominelle kapasitet pålitelig gjennom hele levetiden.
Den 20T selvjusterende sveisemaskinen er mye brukt i industrier som trykkbeholdere, kjemisk utstyr, vindturbintårn, produksjon av rørledninger og s...
See Details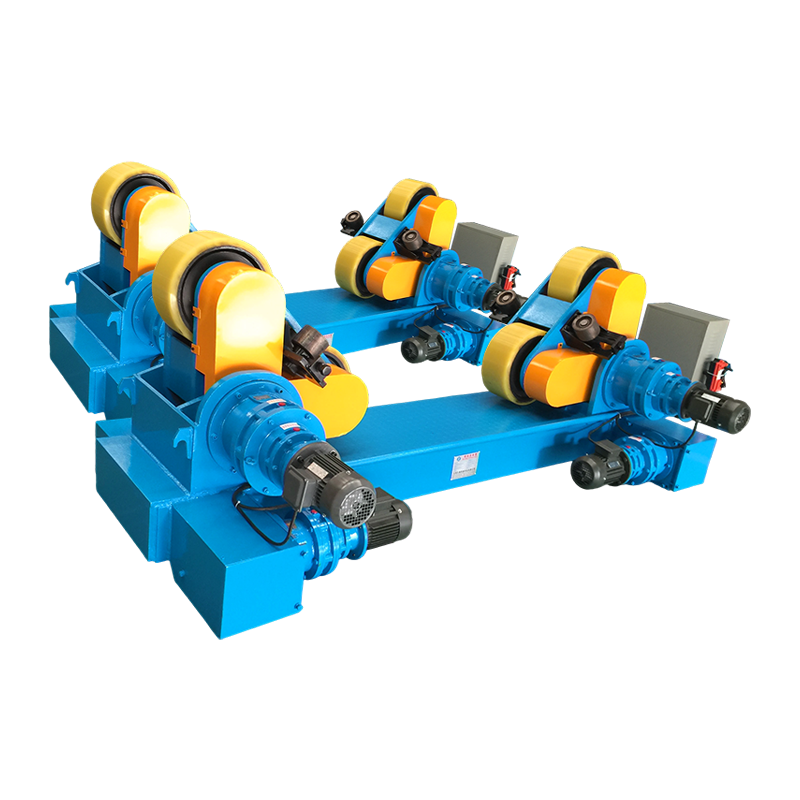
Den 40T selvjusterende sveiserotasjonsmaskinen er en avansert sveiseposisjoneringsenhet spesielt designet for kraftige sylindriske arbeidsstykker. ...
See Details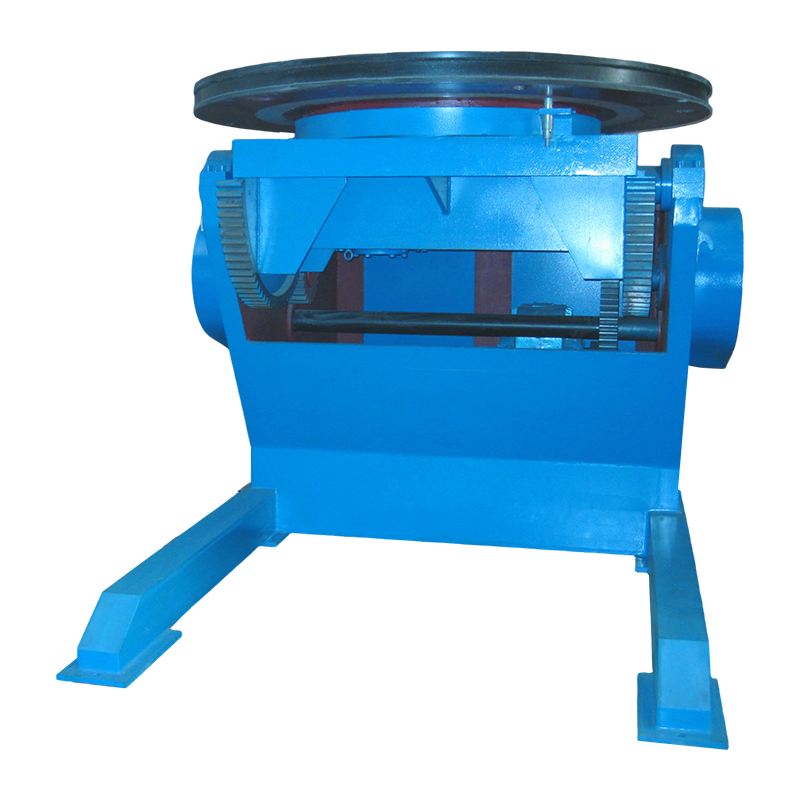
5T konvensjonell sveiseposisjoner er en kraftig sveiseposisjoner med en nominell belastningskapasitet på 5 tonn, designet spesielt for sveiseposisj...
See Details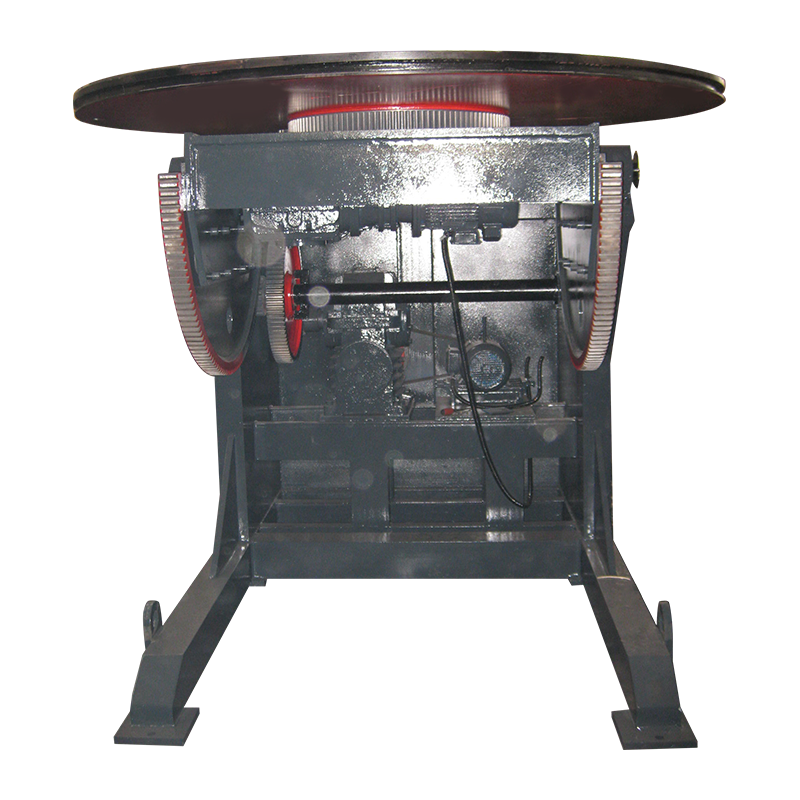
50T konvensjonell sveiseposisjoner er en enhet som er spesielt utviklet for tunge sveiseapplikasjoner, primært brukt til å plassere og rotere store...
See Details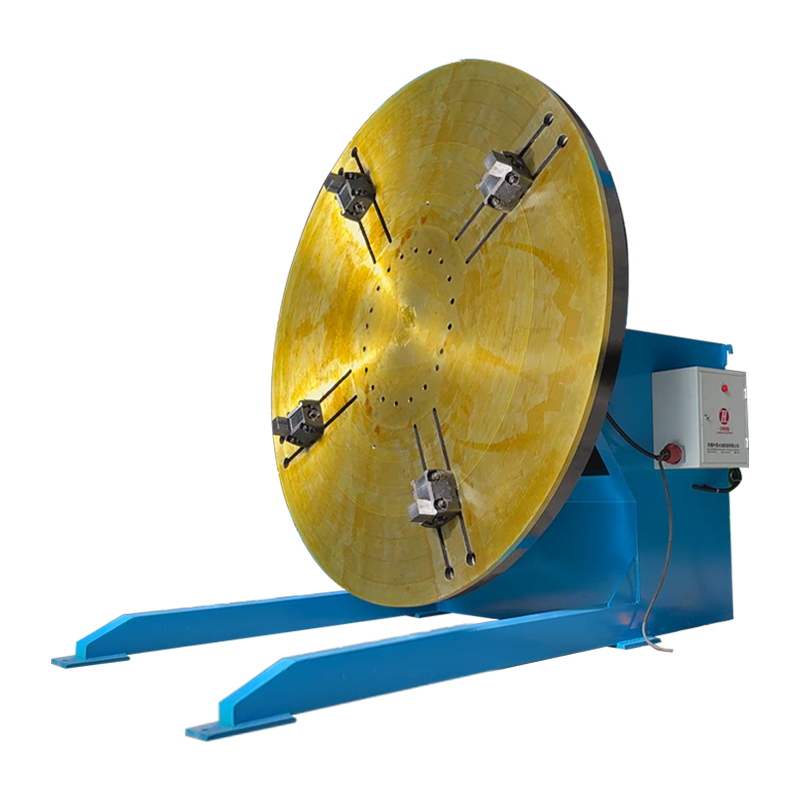
3T konvensjonell sveiseposisjoner med ekstra vertikale dreiebenkchucker er en enhet for posisjonering og rotering av arbeidsstykker under sveising....
See Details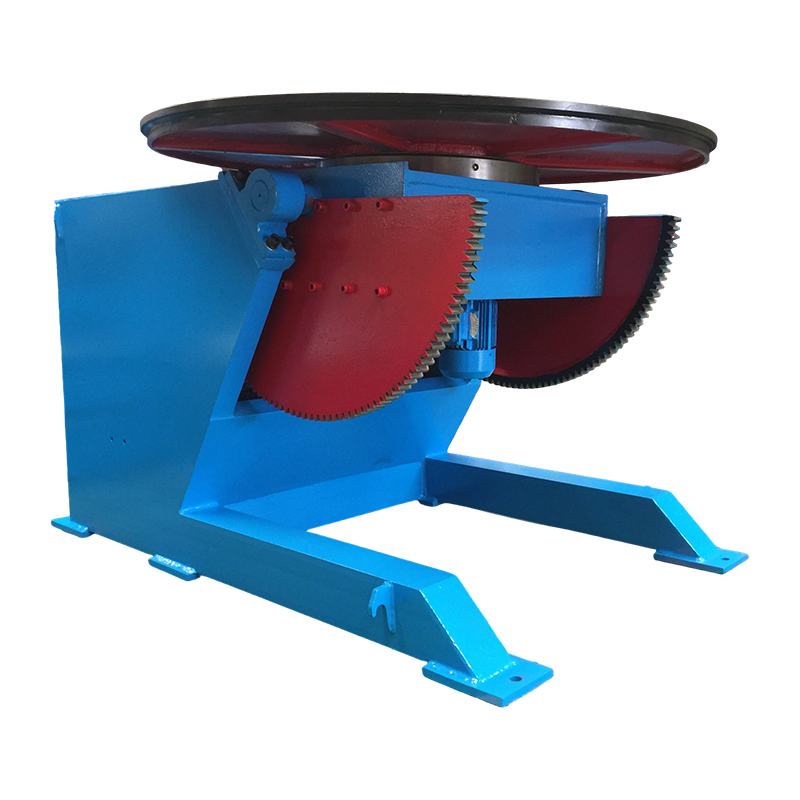
3T konvensjonell sveiseposisjoner er en enhet som brukes til å posisjonere og rotere arbeidsstykker under sveising, med dens kjernefordel er dens e...
See DetailsOpphavsrett 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Alle rettigheter reservert Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com