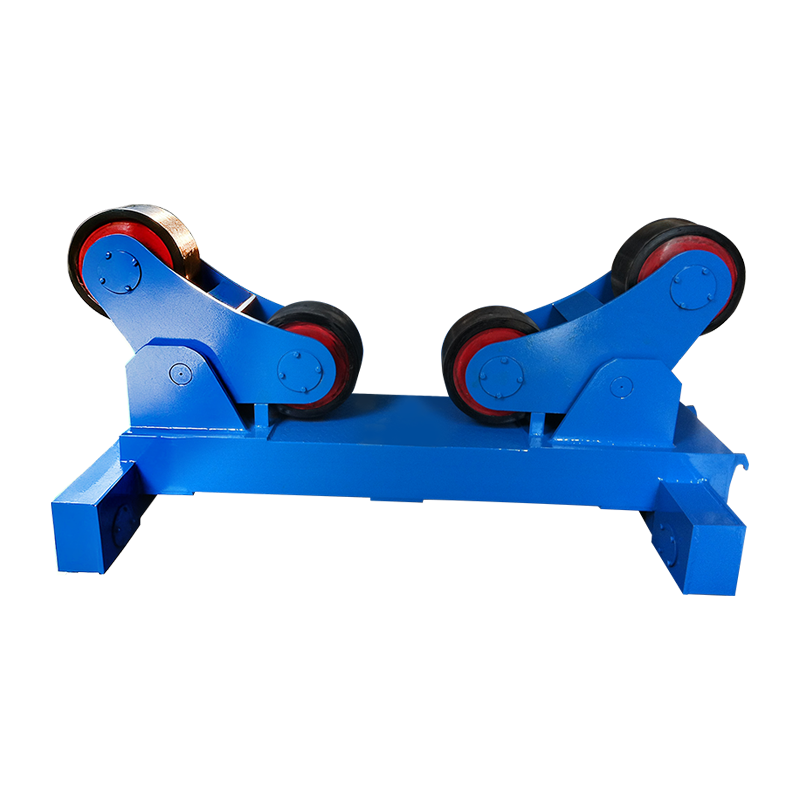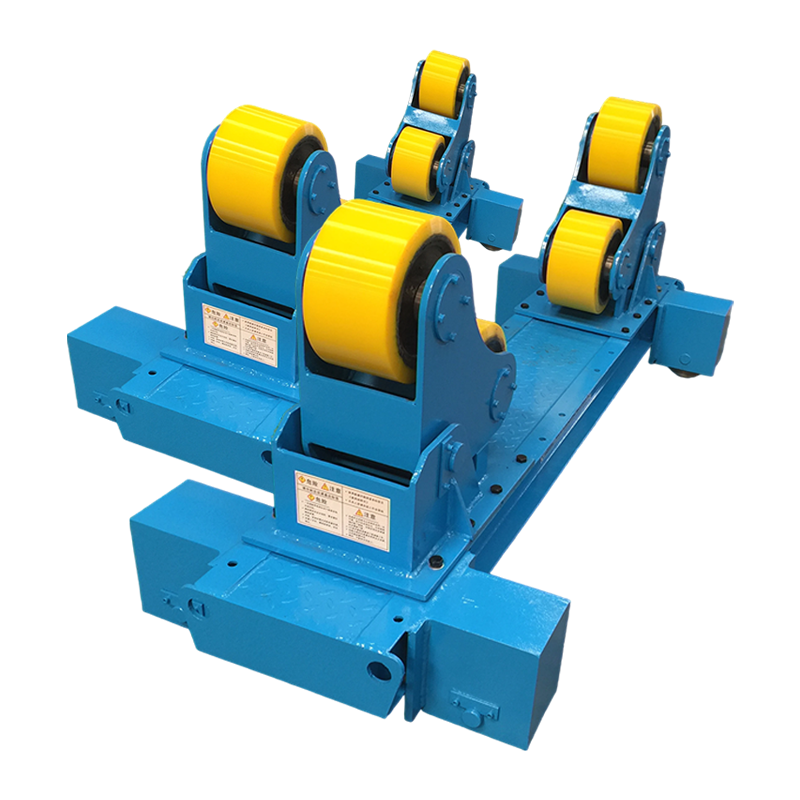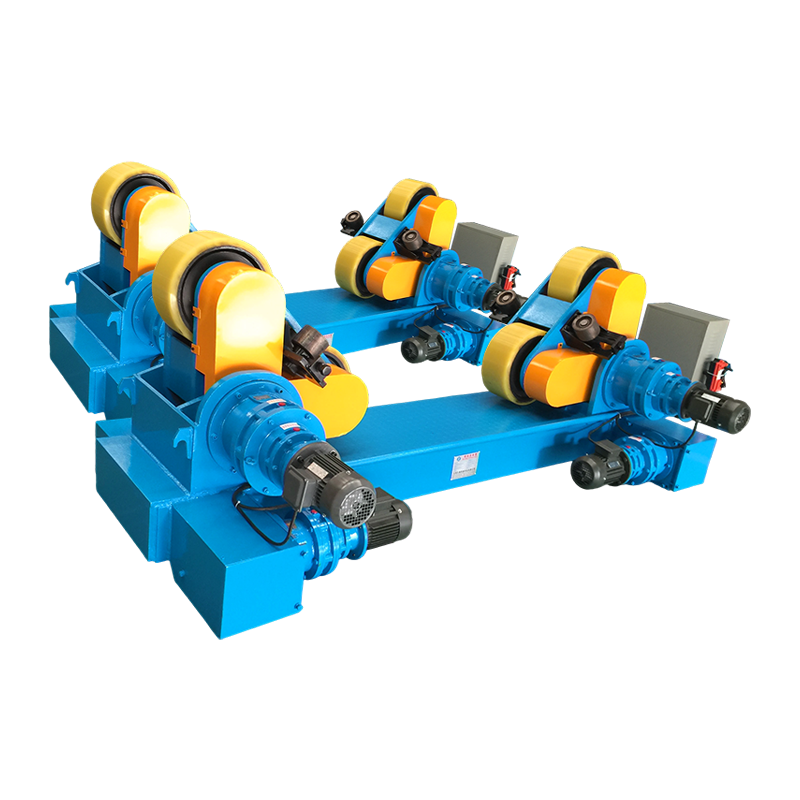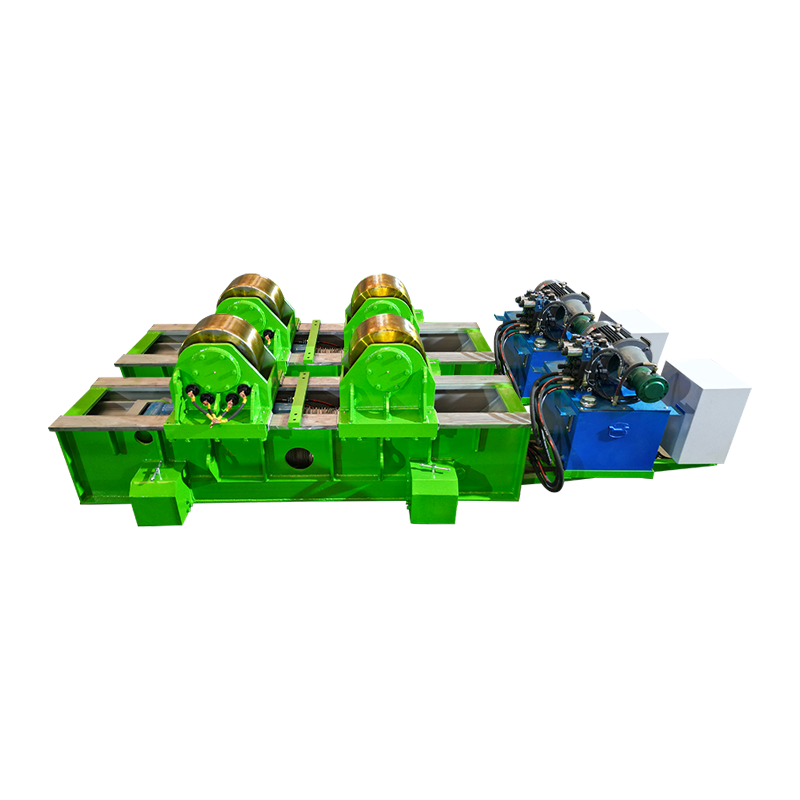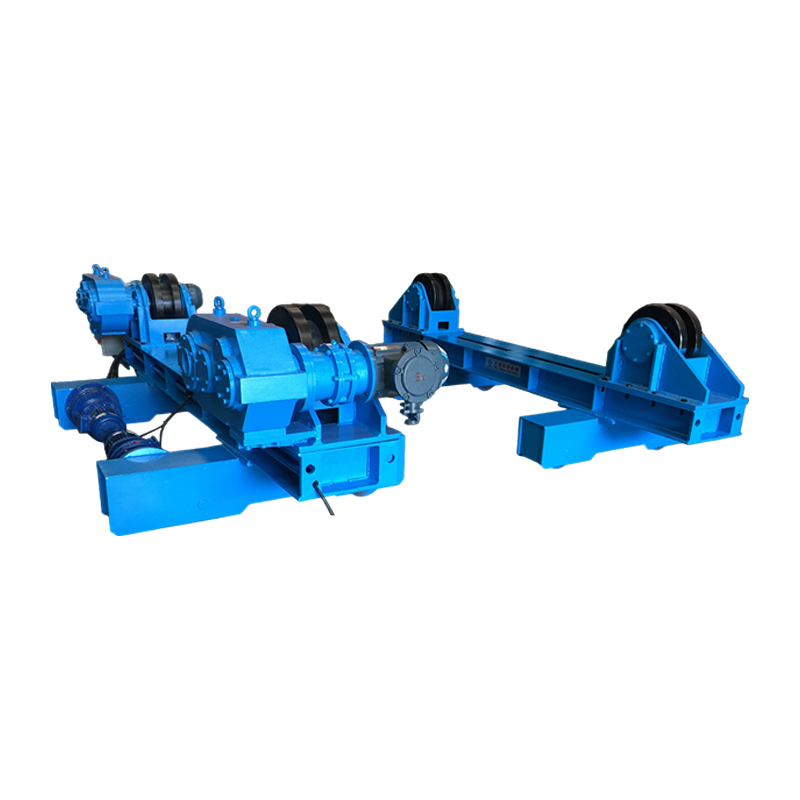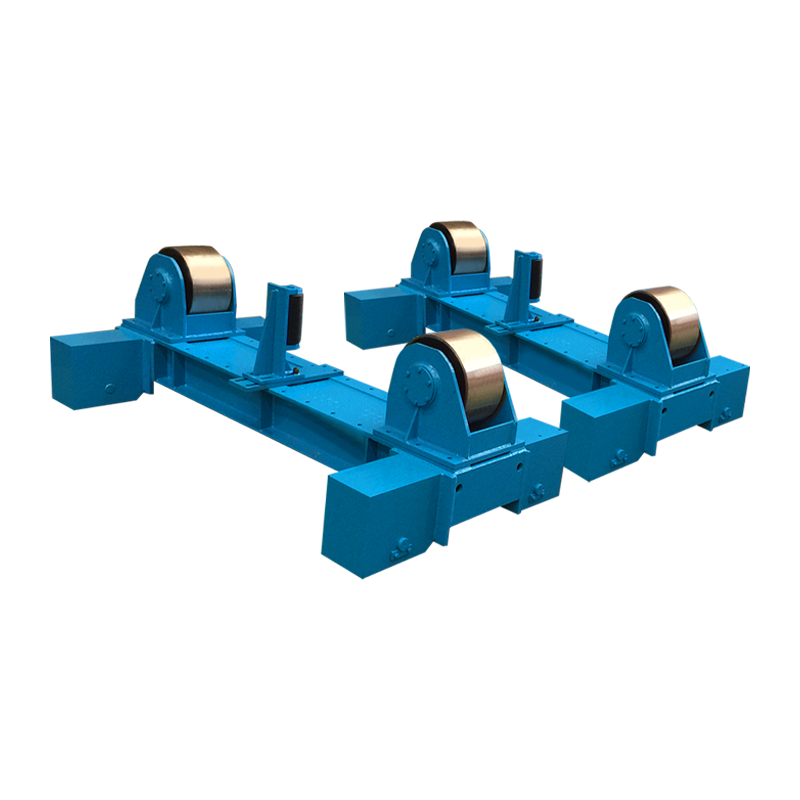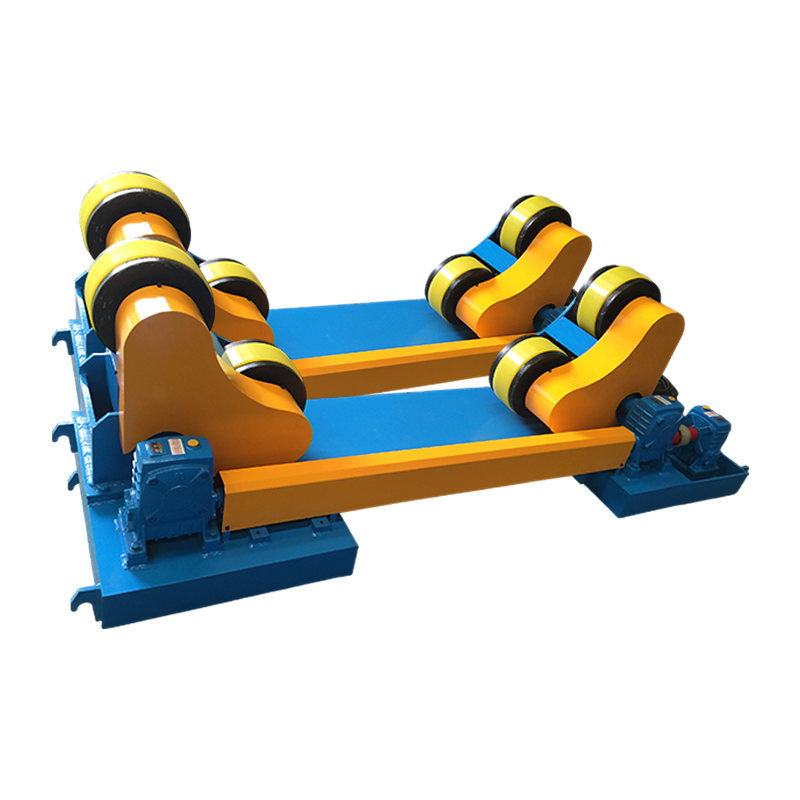
A sveise rotator er en industriell posisjoneringsanordning som støtter og kontinuerlig roterer sylindriske eller runde arbeidsstykker - som rør, trykkbeholdere, tanker og kjeler - med en kontrollert hastighet under sveiseprosessen. Det forbedrer sveisekvaliteten og produktiviteten ved å aktivere automatisk omkretsveising i flat (1G) posisjon , eliminerer behovet for en sveiser for å flytte rundt en stasjonær del. Studier på tvers av tunge fabrikker viser det sveiserotatorer reduserer manuell reposisjoneringstid med 40–60 % og forbedre perlekonsistensen sammenlignet med fastposisjonssveising, samtidig som sveiserens tretthet reduseres på lange periferiske sømmer. For ethvert fabrikasjonsanlegg som håndterer sylindriske sveisinger over 200 mm i diameter, a sveise rotator er en av utstyrsinvesteringene med høyest avkastning som er tilgjengelig.
Hva er en sveiserotator? Definisjon, komponenter og hvordan det fungerer
En sveiserotator består av to eller flere rulleenheter montert på en stiv ramme som holder et sylindrisk arbeidsstykke og roterer det med en nøyaktig kontrollert hastighet mens en sveisebrenner eller sveisehode forblir stasjonært over eller ved siden av skjøten. I stedet for å flytte sveiseutstyret rundt delen, flytter rotatoren delen forbi sveisepunktet – et grunnleggende skifte i tilnærming som muliggjør konsistent brennervinkel, konsekvent reisehastighet og konsekvent varmetilførsel rundt hele omkretsen.
De tre kjernekomponentene i evt sveise rotator systemet er:
- Drivenhet: Inneholder de motoriserte valsene drevet av en elektrisk motor og girkasse. Drivenheten styrer rotasjonshastigheten, vanligvis fra 0,1 til 1 RPM på industrimodeller, og er koblet til en hastighetsregulator for presis justering.
- Tomgangsenhet: En passiv valseenhet som støtter den ytre enden av arbeidsstykket. Den følger rotasjonen som drives av drivenheten og kan justeres i bredden for å tilpasses forskjellige rør- eller kardiametre.
- Kontrollpanel / PLS: Styrer rotasjonshastighet, retning, start/stopp, og i avanserte modeller, synkronisering med sveisestrømkilden for helautomatiserte omkretssveisesykluser.
Arbeidsstykket hviler i V-sporet eller flatflateholderen dannet av valseparene. Rullevinkelen og avstanden bestemmer kontaktdiameterområdet rotatoren kan romme. Mest standard industri sveise rotators håndtaksdiametre fra 100 mm til 3500 mm , med kraftige modeller som strekker seg til 6000 mm og mer for fabrikasjon av store fartøyer.
Typer sveiserotatorer: Hvilken design passer til din applikasjon?
Det er fire hovedtyper av sveiserotatorer , hver egnet til forskjellige lastekapasiteter, arbeidsstykkegeometrier og automatiseringsnivåer. Å velge feil type er den vanligste og mest kostbare spesifikasjonsfeilen i oppsett av fabrikasjonsbutikk.
1. Konvensjonell sveiserotator (ruller med fast vinkel)
Den konvensjonelle sveiserotatoren bruker faste V-vinklede rullerammer og er den mest brukte typen i generell rør- og fartøyfabrikasjon. Både driv- og tomgangsrammer sitter i en fast vinkel - typisk 30° eller 45° - og skaper en stabil vugge for runde arbeidsstykker. Rulleavstanden justeres manuelt ved å skyve rammer langs en baseskinne for å endre den støttede diameteren. Lastekapasitet varierer fra 1 tonn til over 3000 tonn per par. Denne utformingen er den mest kostnadseffektive for anlegg som arbeider med konsistente, standard rørdiametre.
2. Selvjusterende sveiserotator (selvjusterende ruller)
Selvjusterende sveiserotatorer tilpasser automatisk rullevinkelen til arbeidsstykkets diameter, og eliminerer manuell omposisjonering av rammen. Hver valseenhet bruker en svingbar ramme som åpnes eller lukkes under vekten av arbeidsstykket, og opprettholder optimal kontaktvinkel over et bredt diameterområde - vanligvis 150 mm til 3000 mm — uten noen manuell justering. Dette reduserer oppsetttiden dramatisk når en butikk håndterer varierte rørstørrelser i løpet av dagen. Den selvjusterende designen fordeler også belastningen jevnere over rulleoverflaten, noe som reduserer lokal slitasje på rullene.
3. Dreieruller med tankhodesveiseevne
Kraftige dreievalser designet for produksjon av trykkbeholdere og lagertanker er bygget for å håndtere både det sylindriske skallet og sveiseoperasjonene med endelokket (hodet). Disse enhetene har bredflate gummi- eller polyuretanruller som gir en overflate som ikke skader ferdige eller belagte fartøy, og girreduserte drev som kan opprettholde svært langsomme, presise rotasjonshastigheter – så lave som 0,01 RPM — for tykkvegg nedsenket buesveising (SAW).
4. Motorisert sveiserotor med CNC/PLS-integrasjon
CNC-integrerte sveiserotatorer synkroniserer arbeidsstykkets rotasjonshastighet direkte med sveisetrådmatingshastighet, bevegelseshastighet og strømkildeparametere for helautomatiserte omkretsveisepasseringer. Disse systemene brukes i høyvolums rørspoleproduksjon, offshore plattformkonstruksjon og automatisert trykkbeholderproduksjon. Hastighetssynkroniseringsnøyaktighet av ±0,5 % sikrer konsistent varmetilførsel per lengdeenhet – kritisk for kodekompatible sveiser på trykkklassifiserte komponenter under ASME, EN 13480 eller ISO 15614 standarder.
Sveiserotatortyper sammenlignet
| Type | Diameterområde | Lastekapasitet | Oppsettstid | Automatiseringsnivå | Beste applikasjon |
| Konvensjonell | 100 mm – 3.500 mm | 1 – 1000 t | Manuell (10–20 min) | Grunnleggende | Standard rør, konsekvente diametre |
| Selvjusterende | 150 mm – 3000 mm | 1 – 300 t | Automatisk (<2 min) | Moderat | Rørspoler med blandet diameter |
| Kraftige dreieruller | 500 mm – 6000 mm | 10 – 2000 t | Manuell (varierer) | Grunnleggende to Moderate | Trykkbeholdere, lagertanker |
| CNC/PLS integrert | 100 mm – 4000 mm | 1 – 500 t | Programmert (<5 min) | Full automatisering | Høyvolum, kode-kompatible sveiser |
Bildetekst: Sammenligning av de fire hovedtypene for sveiserotator på tvers av diameterområde, belastningskapasitet, oppsetttid, automasjonsnivå og primær industriell bruk.
Nøkkelspesifikasjoner å vurdere når du velger en sveiserotator
Lastekapasitet og diameterområde er de to ikke-omsettelige spesifikasjonene — alle andre funksjoner er sekundære hvis rotatoren ikke trygt kan støtte arbeidsstykket i ønsket størrelse. Her er en strukturert veiledning for hver kritiske spesifikasjon:
Lastekapasitet
Spesifiser alltid rotatorens belastningskapasitet på minimum 1,25× den tyngste forventede arbeidsstykkevekten å gi en sikkerhetsmargin og ta hensyn til dynamiske belastninger under akselerasjon og retardasjon av rotasjon. Et fartøy som veier 8 tonn krever en rotator som er klassifisert for minst 10 tonn . Overbelastning av en sveiserotator komprimerer ruller utover deres bæreevne, forårsaker rammeavbøyning og risikerer katastrofal avrulling av arbeidsstykket - en alvorlig sikkerhetsrisiko.
Rotasjonshastighetsområde
Rotasjonshastigheten må tilpasses sveiseprosessen og arbeidsstykkets diameter for å opprettholde riktig lysbuehastighet ved skjøten. Nødvendig RPM beregnes som: Reisehastighet (mm/min) ÷ (π × diameter i mm) . For eksempel krever sveising av et rør med en diameter på 600 mm med en kjørehastighet på 400 mm/min ca 0,21 RPM . Neddykket buesveising (SAW) på tykke vegger kan kreve så lite som 0,03–0,08 RPM ; TIG rot passerer på tynnvegget rustfritt rør kan trenges 0,5–1,5 RPM .
Rullemateriale
Valg av valsemateriale påvirker direkte beskyttelsen av arbeidsstykkets overflate og valsens levetid. Stålruller er standard for ubelagte strukturelle stålrør og gir maksimal holdbarhet. Gummi- eller polyuretanbelagte valser er nødvendig for belagte, malte eller polerte kar for å hindre overflateskader. Polyuretanruller gir også bedre grep på glatte overflater, noe som reduserer skli – spesielt viktig på tunge fartøyer hvor dreiemomentbehovet er høyt. Forvent å erstatte polyuretanrulledeksler hver 12–24 måneder i kontinuerlig produksjonsbruk.
Sveisestrømjording
Sveisestrøm bør aldri tillates å passere gjennom rotatorrullelagrene — dette forårsaker elektrolytisk gropdannelse av lagerløp og rask svikt. Rotatorer som brukes med prosesser med høy strømstyrke (SAW ved 600–1200 A, for eksempel) må ha enten dedikerte jordingsbørster på rotatorrammen eller en separat sveisejordklemme påført direkte på arbeidsstykket. Mange premium rotatorer inkluderer integrerte jordbørster som kommer i kontakt med arbeidsstykkets overflate og gir en returbane med lav motstand, som beskytter driv- og tomgangslagrene.
Anti-Drift/Aksial Restraint
Sylindriske arbeidsstykker har en tendens til å migrere aksialt (gå) langs rulleaksen under rotasjon — et fenomen forårsaket av mindre feiljustering mellom driv- og tomgangsrullens senterlinjer. Høykvalitets rotatorer løser dette gjennom vinklet rullejustering (tåing i drivrullene med 1–3°), automatisk anti-drift elektronisk kontroll eller mekaniske aksiale trykkputer. Ukontrollert aksialdrift flytter sveiseskjøten bort fra brenneren, og produserer sveiser utenfor midten og potensiell brennerkollisjon med arbeidsstykkeenden.
Sveiserotator vs. sveisingsposisjoner: Hva er forskjellen?
En sveiserotator og en sveiseposisjoner manipulerer begge arbeidsstykker under sveising, men de tjener fundamentalt forskjellige geometrier og bevegelseskrav. Forvirring av de to fører til feilanvendelse av utstyr - en posisjoner kan ikke erstatte en rotator for lange sylindriske kar, og en rotator kan ikke erstatte en posisjoner for flensede eller asymmetriske sammenstillinger.
| Attributt | Sveise rotator | Sveiseposisjoner |
| Primær bevegelse | Kontinuerlig rotasjon om horisontal akse | Tilt rotasjon om fast chuck/bord |
| Arbeidsstykkets form | Kun sylindrisk/rund | Enhver form (flenser, braketter, rammer) |
| Type sveiseskjøt | Rundgående (omkrets) sømmer | Alle leddtyper (filet, rumpe, kompleks) |
| Maks arbeidsstykkelengde | Ubegrenset (flere tomgangsenheter) | Begrenset av chuckoverhengskapasitet |
| Typisk lastområde | 1 – 3.000 tonn | 0,03 – 100 tonn |
| Oppsett for lange fartøyer | Legg til tomgangsenheter – ingen lengdegrense | Upraktisk utover ~3 m overheng |
| Sveiseposisjon oppnådd | Flat / 1G (omkrets) | Flatt, horisontalt eller overhead etter behov |
Bildetekst: Side-ved-side-sammenligning av sveiserotatorer og sveiseposisjonere på tvers av syv attributter for å tydeliggjøre riktig utstyrsvalg basert på emnegeometri og skjøtetype.
Bransjer og applikasjoner som er avhengige av sveiserotatorer
Sveiserotorer er uunnværlige i alle bransjer som produserer sylindrisk trykkbærende, strukturelt eller prosessutstyr. Adopsjonshastigheten deres korrelerer direkte med kardiameteren – over 300 mm diameter blir manuell periferisk sveising sakte, inkonsekvent og ergonomisk belastende nok til at rotator-ROI vanligvis oppnås innen 6–18 måneder etter produksjonsbruk.
- Olje og gass: Rørledningsomkretsveising, stigerørfabrikasjon, undersjøiske manifoldspoler og LNG-lagringstankskallsveising. Rotatorer støtter neddykket buesveising på veggtykkelser fra 10 mm til 80 mm på trykkklassifiserte rør under API 1104 og ASME B31.4 standarder.
- Trykkbeholderproduksjon: ASME Seksjon VIII og PED-kompatible beholdere – reaktorer, varmevekslere, kondensatorer, separatorer – krever alle kontrollerte sveisepasseringer i omkretsen. Rotatorer muliggjør konsistent forvarmingsvedlikehold og interpass temperaturkontroll ved å holde sveisen i flat posisjon gjennom multipass-sekvenser.
- Vindenergi: Offshore og onshore vindturbintårnseksjoner (typisk 4–6 m diameter, 20–30 mm veggtykkelse) er blant de største roterende sveiseapplikasjonene, og krever rotatorer med kapasiteter som overstiger 200–500 tonn per sett.
- Skipsbygging: Propellaksler, thrusterrør, ballasttanker og sylindriske skrogseksjoner bruker alle rotatorer i pre-monteringsfabrikker før installasjon om bord.
- Gruvedrift og tilslag: Kulemøller, roterende ovner, trommelskrubbere og fabrikasjon av transportørtrommel involverer alle sylindriske skall med tykk vegg som bare er praktisk med rotatorassistert sveising.
- Kjemisk og petrokjemisk: Søyler, reaktorer og prosessbeholdere med eksotiske legeringer (dupleks rustfritt, Inconel, titan) drar spesielt nytte av rotatoraktivert flatposisjonssveising, noe som reduserer tyngdekraftindusert sveisebassengavbrudd i materialer som er vanskelige å sveise.
Produktivitet og kvalitetsfordeler ved å bruke en sveiserotator
Den primære produktivitetsgevinsten fra en sveiserotator kommer fra å muliggjøre kontinuerlige sveisebuer i stedet for stopp-og-omplasseringssykluser , men kvalitetsfordelene er like betydelige og reduserer direkte kostnadene for omarbeiding.
Produktivitetsgevinster
- Lysbuetiden øker fra 20–35 % (manuell) til 60–80 % med rotatorassistert halvautomatisk sveising, og opp til 90–95 % i helautomatiske systemer. Et fabrikasjonsverksted som sveiser rør med en diameter på 500 mm kan fullføre en full periferisk skjøt i en enkelt uavbrutt bue versus 4–6 stopp-omstartsekvenser ved manuell sveising.
- SAW-avsetningsrater på rotatorstøttede tykkveggede kar rekkevidde 15–25 kg/t — omtrent 5–8× avsetningshastigheten til manuell SMAW på samme ledd.
- Redusert sveisetretthet på lange periferiske sømmer betyr vedvarende konsentrasjon gjennom flertimers sveiseoperasjoner, noe som reduserer feilraten ved slutten av skiftet.
Sveisekvalitetsforbedringer
- Konsekvent reisehastighet kontrollert av rotatoren eliminerer menneskelig variasjon i brennerens progresjon, noe som resulterer i ensartet perlebredde og penetrasjon rundt hele omkretsen - avgjørende for aksept av radiografisk og ultralydtest.
- Flat (1G) sveiseposisjon gjennom hele skjøten eliminerer gravitasjonsindusert sveisebasseng som oppstår i 2G (horisontal), 5G (fast rør) og 6G (skrå rør) posisjoner, noe som reduserer porøsitet og underskjæringsdefektrater med en estimert 35–55 % sammenlignet med fastrørsveising.
- Konsekvent interpass temperaturkontroll er lettere å vedlikeholde når sveisen roterer kontinuerlig forbi et fast overvåkingspunkt, slik at IR-sensorer eller kontakttermometre kan måle hvert punkt i omkretsen uten å endre posisjon.
Vedlikehold av sveiserotator: Holder utstyret pålitelig i produksjonen
Regelmessig forebyggende vedlikehold på en sveiserotator koster en brøkdel av nedetiden og utgifter til utskifting av lager forårsaket av omsorgssvikt – et enkelt sviktet rullelager i en 200-tonns rotator kan resultere i 2–3 dagers produksjonstap og $5 000–$15 000 i reparasjonskostnader.
- Daglig: Inspiser rulleoverflatene for innebygde sveisesprut, kutt eller flate flekker. Fjern sprut med en stålbørste eller skrape før det stivner og forårsaker overflateskader på arbeidsstykker eller ubalansert rotasjon. Kontroller at jordingskablene er godt festet.
- Ukentlig: Smør drivkjede, girkasse og rulleaksellagre i henhold til produsentens spesifikasjoner. Kontroller at kontrollpanelet viser nøyaktige hastighetsinnstillinger og at nødstoppen fungerer som den skal. Inspiser rullens monteringsbolter for å løsne vibrasjoner.
- Månedlig: Sjekk girkassens oljenivå og tilstand. Inspiser rulledekslene av polyuretan eller gummi for kutt, rifter eller herding. Mål rullediameteren med en skyvelære - ulik slitasje mellom driv- og tomgangsruller forårsaker hastighetsvariasjoner på arbeidsstykkets overflate.
- Årlig: Full inspeksjon av drivenheten inkludert motorbørster (hvis DC), girkasselagerspill og rammesveiseintegritet. Kalibrer hastighetskontrollen på nytt mot en turtellerreferanse. Skift ut rullelagre proaktivt hvis driftstimer overstiger produsentens anbefalte intervall - vanligvis 8 000–12 000 driftstimer .
Ofte stilte spørsmål om sveiserotatorer
Q1: Hva er forskjellen mellom en sveiserotator og en rørrotator?
Begrepene er stort sett utskiftbare i vanlig butikkbruk. A sveise rotator er den bredere kategorien – den omfatter ethvert drevet valsesystem som roterer et sylindrisk arbeidsstykke for sveising, inkludert rør, kar og tromler. "Rørrotator" er et uformelt begrep som oftest brukes for lettere enheter dimensjonert spesifikt for produksjon av rørledninger og rørspoler. Alle rørrotatorer er sveiserotorer, men tunge dreievalser designet for tanker og trykkbeholdere kalles vanligvis sveiserotatorer eller dreievalser i stedet for rørrotatorer.
Q2: Hvordan beregner jeg riktig rotatorhastighet for sveiseprosessen min?
Bruk formelen: RPM = kjørehastighet (mm/min) ÷ (π × arbeidsstykkets diameter i mm) . For et rør med en diameter på 500 mm sveiset med 350 mm/min kjørehastighet: RPM = 350 ÷ (3,1416 × 500) = 0,223 RPM . For SAW på et kar med en diameter på 2000 mm ved 250 mm/min: RPM = 250 ÷ (3.1416 × 2.000) = 0,040 RPM . Kontroller alltid at målet RPM faller innenfor rotatorens kontrollerbare hastighetsområde før kjøp.
Q3: Kan en sveiserotator brukes til andre prosesser enn sveising?
Ja. Sveiserotorer er også mye brukt til termisk spraybelegg, maling og pulverlakkering, ikke-destruktiv testing (NDT) inspeksjon av sylindriske komponenter og maskineringsoperasjoner som sliping eller polering av sylindriske overflater. Enhver prosess som drar fordel av jevn rotasjon av et rundt arbeidsstykke ved kontrollert hastighet, kan bruke samme rotatormaskinvare - driv- og kontrollsystemet er prosess-agnostisk. Noen anlegg kjøper rotatorer primært for NDT-inspeksjon og bruker dem til sveising som en sekundær funksjon.
Q4: Hvor mange tomgangsenheter trenger en sveiserotator for lange fartøyer?
Standardkonfigurasjonen bruker en drivenhet og en tomgangsenhet per støttet spenn . For fartøyer opp til ca. 6–8 meter lange er ett driv- og ett tomgangssett tilstrekkelig. For lengre fartøy – for eksempel 12–20 meter varmevekslerskall eller tårnseksjoner – legg til en ekstra tomgangsenhet for hver 4–6 meter av ekstra lengde utover det første spennet. Det kritiske kriteriet er at fartøyet ikke må avbøye mer enn 1–2 mm mellom støttepunkter under egen vekt, for å hindre leddfeil under rotasjon.
Q5: Hva får et arbeidsstykke til å "gå" aksialt på en sveiserotator, og hvordan forhindres det?
Aksialdrift (gang) er forårsaket av en netto aksial kraftkomponent som oppstår når senterlinjene for driv- og tomgangsruller ikke er helt parallelle, eller når arbeidsstykkets overflate ikke er perfekt sylindrisk. Det forhindres av: (1) tåing inn drivrullene med 1–3° slik at de genererer en liten motsatt aksialkraft; (2) ved hjelp av anti-drift elektronisk kontroll som overvåker aksial posisjon via en sensor og automatisk justerer rullevinkelen; eller (3) installere mekanisk aksiale trykkputer eller endestoppere i den ene enden av rotatorrammen. Premium selvjusterende rotatorer inkluderer vanligvis elektronisk antidrift som standardfunksjon.
Spørsmål 6: Hvilke sikkerhetstiltak er avgjørende når du bruker en sveiserotator?
Viktige sikkerhetskrav inkluderer: overskrid aldri den nominelle lastekapasiteten — overbelastning forårsaker feil på rullerammen og avrulling av arbeidsstykket; alltid fest sveisejordkabelen direkte til arbeidsstykket for å forhindre at sveisestrøm går gjennom rullelagre; sikre gulvet under og rundt rotatoren er fritt for personell når du roterer tunge fartøyer; installere mekaniske endestoppere for å forhindre aksial avrenning på skrånende gulv; og la aldri et roterende fartøy stå uten tilsyn i fart uten et automatisk nødstoppsystem aktivt. OSHA 1910.212 (maskinvern)-krav gjelder for motordrevet roterende utstyr inkludert sveiserotatorer i amerikanske anlegg.
Konklusjon: Er en sveiserotator den rette investeringen for butikken din?
For enhver fabrikk som regelmessig sveiser sylindriske komponenter over 200 mm i diameter, leverer en sveiserotator målbar ROI innen 6–18 måneder gjennom reduserte tidstap ved lysbue, lavere omarbeidingshastigheter fra defektreduksjon ved flatstillingssveising, og redusert sveisetretthet ved arbeid med lange sømmer.
Valgbeslutningen kommer ned til fire parametere: maksimal vekt av arbeidsstykket (drivlastkapasitetsspesifikasjoner), diameterområde (drivvalseavstand og type), nødvendig rotasjonshastighetsområde (driver valg av motor og girkasse) og produksjonsvolum (driver kabinettet for selvjustering versus konvensjonell og for CNC-integrasjon). Tilpass disse fire parameterne nøyaktig, bruk en 1,25× sikkerhetsfaktor på lastekapasiteten, og spesifiser valsemateriale for å matche arbeidsstykkets overflatekrav.
En godt spesifisert, godt vedlikeholdt sveise rotator er ikke bare et praktisk verktøy – det er et produksjonsutstyr som direkte hever kvalitetstaket og gjennomstrømningskapasiteten til enhver sylindrisk fabrikasjonsoperasjon. Spesielt for trykkbeholderbutikker, rørfabrikanter og vindtårnprodusenter er det en viktig komponent i konkurransedyktig, kode-kompatibel sveiseproduksjon.