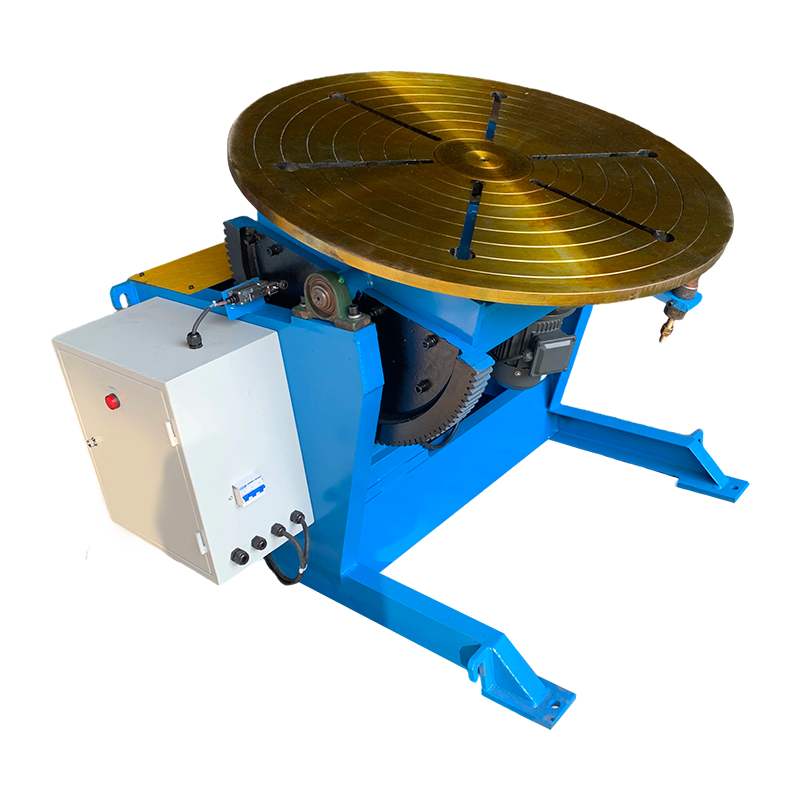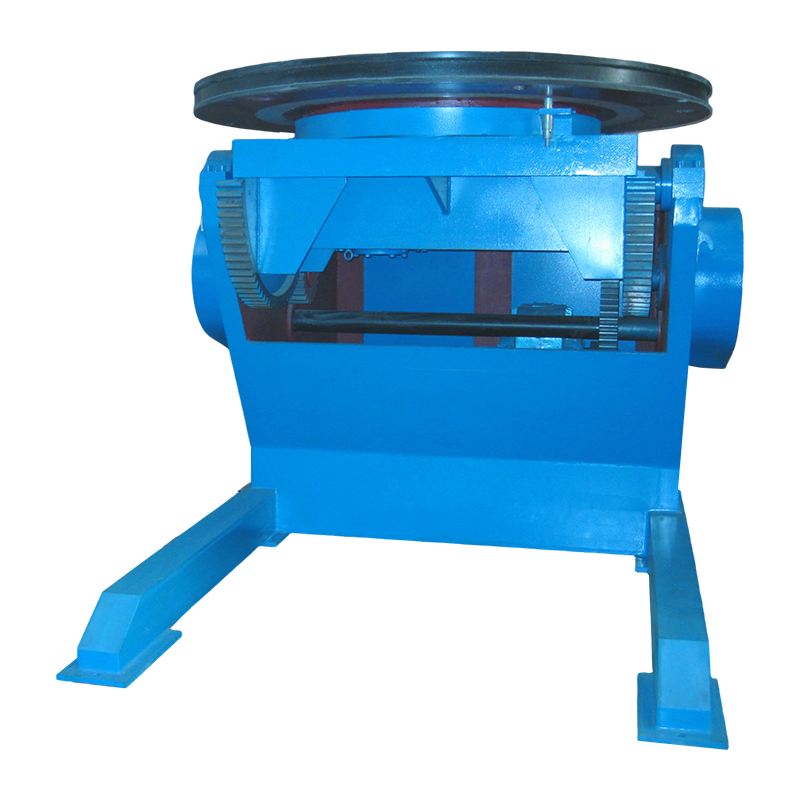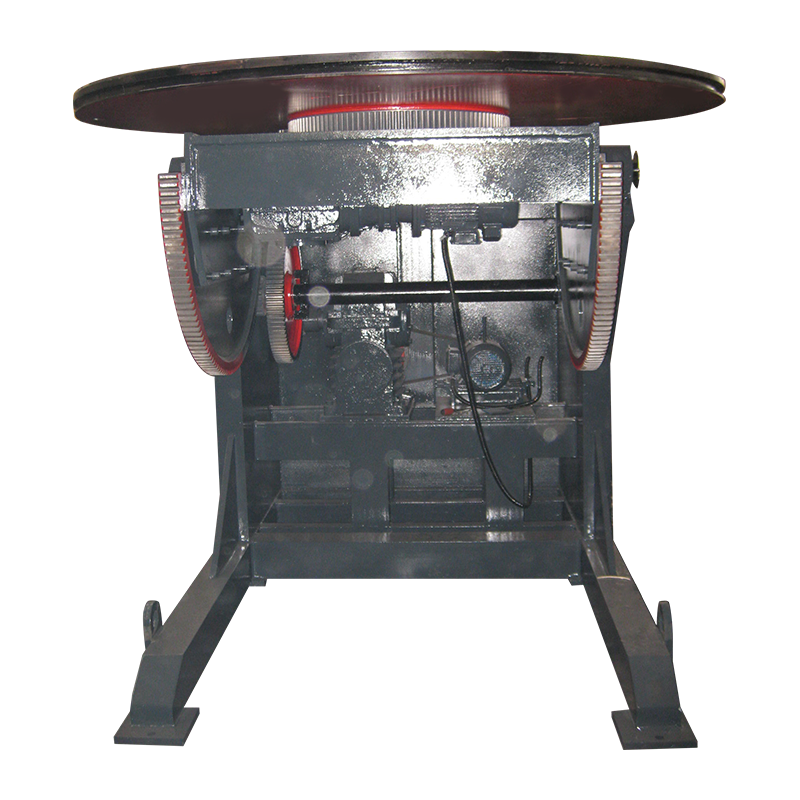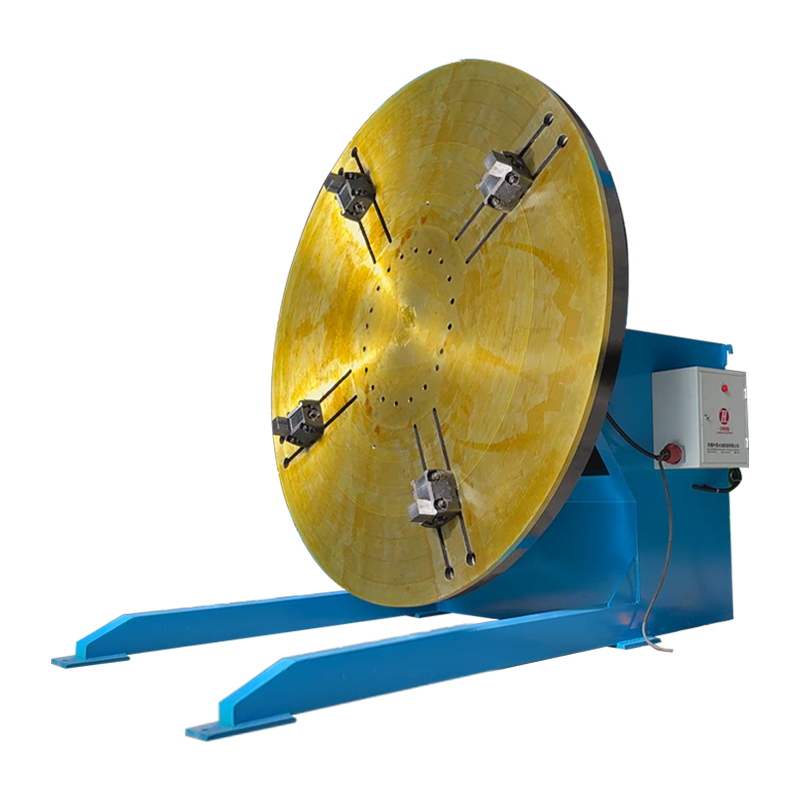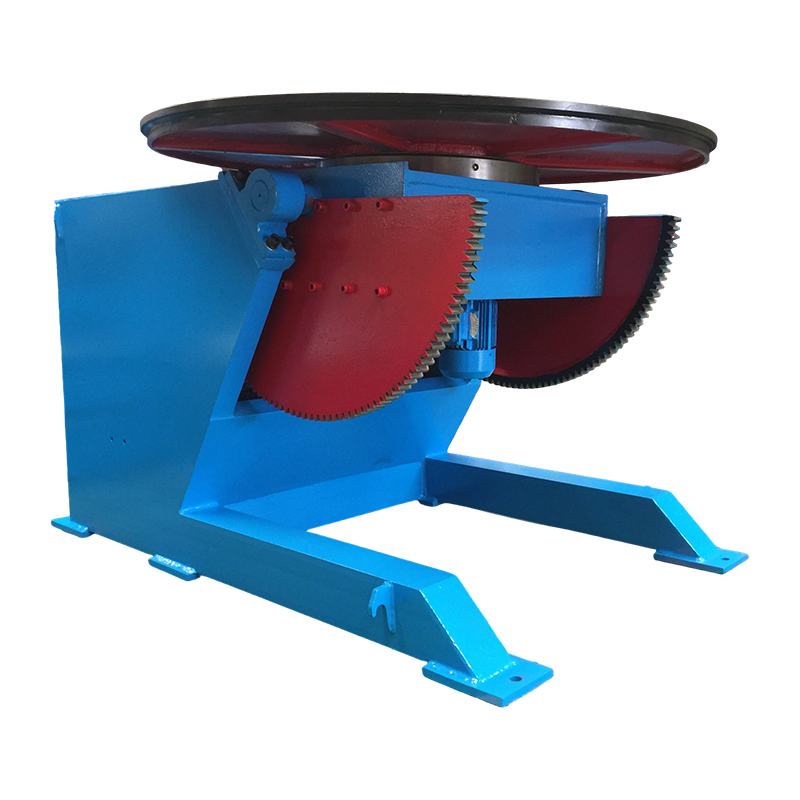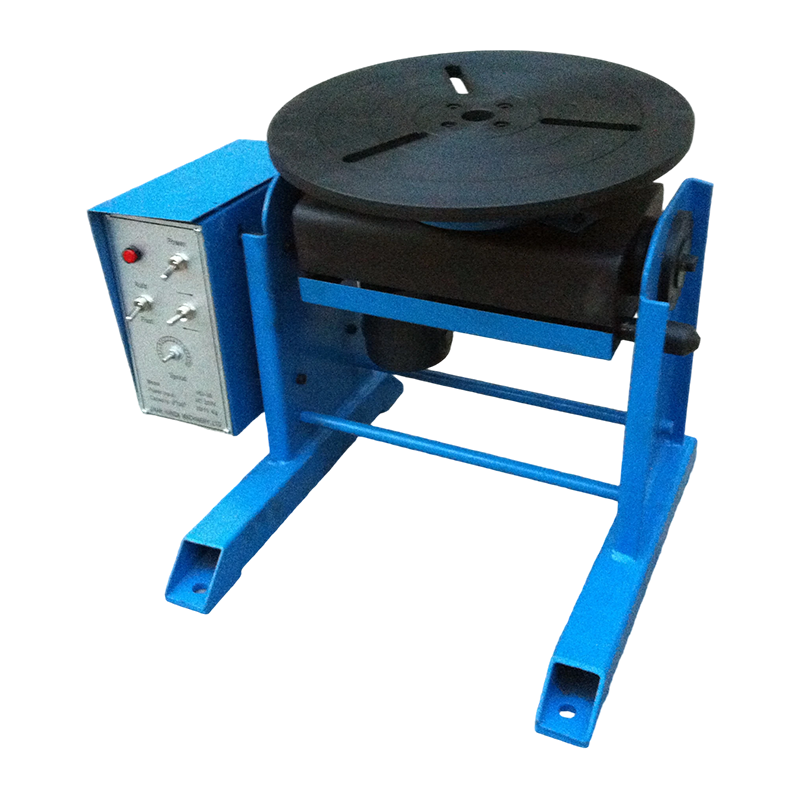
A WeldNice sveiseposisjoner er en motilrisert roterende arbeidsholdeenhet som roterer og vipper et arbeidsstykke til den optimale vinkelen, slik at sveisere kan utføre flate eller horisontale sveisinger i stedet for å slite med overliggende eller vertikale posisjoner. Rent praktisk kan dette enkelt utstyret redusere sveisetiden med 30–50 % , kutt omarbeidingsratene med opptil 40 % , og dramatisk forbedre perlekonsistensen – noe som gjør det til en av de høyeste investeringene en fabrikasjonsbutikk kan gjøre.
Enten du sveiser trykkbeholdere, rørflenser, strukturelle rammer eller tilpassede sammenstillinger, en WeldNice sveiseposisjoner holder sveiseskjøten i den ideelle "1F" (flat) eller "2F" (horisontal) posisjon til enhver tid – eliminerer de farlige og ferdighetskrevende overliggende og vertikale sveiseposisjonene som står for de fleste sveisefeilene i industrielle omgivelser.
Hvordan fungerer en sveiseposisjoner?
A sveiseposisjoner opererer gjennom en kombinasjon av en motorisert chuck eller frontplate, en vippemekanisme og en kontroller med variabel hastighet. Arbeidsstykket festes sikkert til det roterende bordet, som deretter dreier med programmerbar hastighet mens sveiseren - eller en automatisert brenner - legger en konsistent vulst langs den roterende skjøten.
Kjernekomponenter forklart
- Frontplate / Chuck: Den roterende arbeidsflaten, typisk fra 200 mm til 1500 mm i diameter, med T-spor eller gjengede hull for festemontering.
- Tilt akse: Lar bordet helles - vanligvis fra 0° til 135° - slik at sveiseskjøten alltid presenteres i den flateste mulige vinkelen.
- Drivmotor og girkasse: Gir dreiemomentet som trengs for å rotere tung last jevnt. Servo- eller vekselstrømsmotorer med snekkegirreduksjon er standard på presisjonsmodeller.
- Hastighetskontroller (VFD): Drift med variabel frekvens tillater justering av rotasjonshastighet fra så sakte som 0,1 RPM for presisjonssveising til flere RPM for lettere armaturer.
- Slipering / jordforbindelse: Gir sveisestrømreturvei gjennom bordet, og beskytter lagrene mot lysbueskader.
Kombinasjonen av rotasjon og tilt betyr at for praktisk talt enhver sylindrisk eller symmetrisk del, forblir sveiseren stasjonær mens arbeidet kommer til dem – et grunnleggende ergonomisk skifte som reduserer tretthet hos operatøren og forbedrer lysbuetiden dramatisk.
Hvilke typer sveiseposisjoner er tilgjengelige?
Markedet tilbyr flere forskjellige kategorier av sveiseposisjoners , hver konstruert for spesifikke lastekapasiteter, delgeometrier og automasjonsnivåer. Å velge feil type er den vanligste – og kostbare – feilen kjøpere gjør.
| Type | Typisk lastekapasitet | Tilt Range | Best for | Relativ kostnad |
|---|---|---|---|---|
| Benk-Top Positioner | 5–50 kg | Fast eller 0–90° | Små komponenter, rørdeler, instrumentering | $ |
| Gulvstående stiller | 50–2.000 kg | 0–135° | Trykkbeholdere, flensmonteringer, rammer | $$ |
| Headstock-Tailstock Positioner | 500–20 000 kg | 360° rotasjon | Lange skaft, rør med stor diameter | $$$ |
| Positioner Manipulator | 1 000–50 000 kg | Fullt programmerbar | Automatiserte sveiseceller, robotintegrasjon | $$$$ |
| Rørsveiseposisjoner | 100–5.000 kg | Horisontal akse | Olje og gass, petrokjemisk rør | $$–$$$ |
| Tabell 1: Sammenligning av vanlige sveiseposisjoneringstyper etter applikasjon | ||||
Hvilke spesifikasjoner betyr mest når du velger en sveiseposisjoner?
De fire spesifikasjonene som bestemmer om en sveiseposisjoner vil faktisk yte i applikasjonen din er belastningskapasitet, off-center belastningsrating, rotasjonshastighetsområde og tilt dreiemoment - ikke bare overskriften "lastekapasitet" som mange kjøpere fokuserer utelukkende på.
1. Lastekapasitet vs. eksentrisk (off-senter) belastning
En posisjonsgiver vurdert til 1000 kg kan bare bære den lasten når tyngdepunktet er direkte på bordets midtlinje. I ekte fabrikasjon er deler sjelden perfekt sentrert. De fleste produsenter spesifiserer en eksentrisk belastning - for eksempel kan en enhet på 1000 kg bare håndtere 600 kg ved 200 mm eksentrisitet . Be alltid om det eksentriske lastdiagrammet og mål arbeidsstykkets omtrentlige tyngdepunkt før du kjøper.
2. Rotasjonshastighetsområde
For manuell MIG- eller TIG-sveising trenger du typisk en overflatehastighet ved sveiseskjøten til 150–400 mm/min . For automatisert SAW (senket buesveising), hastigheter opp til 1500 mm/min kan være nødvendig. Bekreft at posisjonsregulatorens turtallsområde – konvertert til overflatehastighet ved delens radius – dekker sveiseprosessparameterne dine.
3. Tiltvinkel og tiltmoment
Et vippeområde på 0° til 135° er industristandarden for generelle posisjoneringsmaskiner. Imidlertid er tiltmomentet ved maksimal vinkel like kritisk - en enhet kan være i stand til å vippe 135° tom, men mangler dreiemomentet for å holde posisjonen med en tung, eksentrisk belastning. Bekreft det nominelle tiltholdemomentet i N·m for din forventede maksimale eksentrisitet.
4. Jordstrømkapasitet (sveisestrømretur)
Den sveiseposisjoner må føre hele sveisereturstrømmen gjennom en dedikert jordingskrets - vanligvis en kullbørste og sleperingsenhet klassifisert for 300–600 A på middels tunge enheter. Underdimensjonerte eller dårlig vedlikeholdte jordforbindelser forårsaker buegroper i lagrene, noe som fører til for tidlig feil og dyr nedetid.
Hvilke produktivitets- og kvalitetsgevinster kan du forvente av en sveiseposisjoner?
Kvantifiserte produktivitetsforbedringer fra sveiseposisjoners er godt dokumentert på tvers av bransjer: butikker rapporterer konsekvent målbare, raske tilbakebetalingsperioder som spenner fra 6 til 18 måneder avhengig av delvolum og kompleksitet.
| Metrisk | Manuell reposisjonering | Med Positioner | Forbedring |
|---|---|---|---|
| Lysbuetid (% av skiftet) | 20–30 % | 50–70 % | 40–50 s |
| Sveisefeil / omarbeidshastighet | 8–15 % | 2–5 % | –60–70 % |
| Oppsett og reposisjoneringstid (per del) | 45–90 min | 10–20 min | –75 % |
| Sveiserskade/belastningsrapporter | Grunnlinje | Betydelig redusert | –30–50 % |
| Avsetningshastighet (kg/time) | 1,5–2,5 | 2,5–4,5 | 60–80 % |
| Tabell 2: Produktivitets- og kvalitetsberegninger før og etter bruk av sveiseposisjoner | |||
Dense gains stem from a single fundamental advantage: flatstillingssveising (1F) gir konsekvent sveiser av høyere kvalitet ved høyere hastigheter enn noen annen posisjon . Tyngdekraften hjelper til med dannelsen av sølepytter, penetreringen er mer jevn og trettheten av sveiseren minimeres – alt dette betyr direkte lavere kostnad per sveis.
Hvilke bransjer er mest avhengige av sveiseposisjoner?
Sveiseposisjonere er uunnværlige på tvers av enhver sektor som produserer sylindriske eller symmetriske sveisede sammenstillinger - som i praksis omfatter mesteparten av moderne tung produksjon.
- Olje og gass / petrokjemi: Trykkbeholderfabrikasjon, flens-til-rør-sveising, varmevekslerskallsveising. Overholdelse av ASME Seksjon VIII-standarder krever radiografisk forsvarlige sveiser - en posisjoneringsanordning er i hovedsak obligatorisk.
- Kraftproduksjon: Kjeltrommelsveising, fabrikasjon av damphoderør, turbinkomponentsammenstillinger der sveiseintegritet er et sikkerhetskritisk krav.
- Konstruksjonsstål og konstruksjon: Søylebunnplater, rør-til-flensskjøter, hulseksjonsforbindelser brukt i broer, høyhus og offshoreplattformer.
- Bil og tungt utstyr: Drivakselsammenstillinger, hjulnavsveising, fabrikasjon av hydraulisk sylindercylinder – repeterbare sveiser med høyt volum med stramme dimensjonstoleranser.
- Skipsbygging: Rørspoler, pumpehus, propellaksler og dekkpenetrasjonsfittings - der tilgangsbegrensninger gjør reposisjonering med kran både sakte og farlig.
- Luftfart og forsvar: Rakettmotorhus, strukturelle rammer for fly, pansrede kjøretøyskrogkomponenter - der hvert gram sveisefyllstoff og hver defekt har oppdragskritiske implikasjoner.
Manuell vs. automatisert sveiseposisjoner: Hvilken bør du velge?
Den decision between a manually operated and a fully automated sveiseposisjoner avhenger først og fremst av batchstørrelsen, delens kompleksitet og akseptable kostnad per del – ikke bare av det totale produksjonsvolumet.
| Faktor | Manuell / fotpedalstyrt | PLS automatisert |
|---|---|---|
| Ideell batchstørrelse | 1–50 stykker | 50 stykker |
| Programmeringskrav | Ingen | Moderat til Høy |
| Kapitalinvestering | Lav ($2 000–$20 000) | Høy ($20 000–$200 000) |
| Repeterbarhet av sveiser | Operatøravhengig | ±0,1 mm eller bedre |
| Operatørferdigheter kreves | Sertifisert sveiser | Maskinoperatør programmerer |
| Integrasjon med roboter | Ikke aktuelt | Fullt kompatibel via I/O eller feltbuss |
| Tabell 3: Manuell vs. CNC Automated Welding Positioner — Decision Framework | ||
For de fleste jobbbutikker som produserer et bredt utvalg av deler i små partier, a manuell sveiseposisjoner med fotpedalkontroll med variabel hastighet gir den beste balansen mellom fleksibilitet og kostnadseffektivitet. Høyvolumsprodusenter av standardsammenstillinger - spesielt de som allerede bruker robotsveiseceller - bør sterkt vurdere en full CNC-posisjonsregulator eller servodrevet synkronisert posisjoner for sømløs robotintegrasjon.
Hva bør du sjekke før du kjøper en sveiseposisjoner?
Kjøpere som utfører en strukturert evaluering før kjøp unngår de vanligste – og dyreste – spesifikasjonsfeilene som plager butikkgulv over hele verden.
- Definer ditt tyngste og mest eksentriske arbeidsstykke - ikke din gjennomsnittlige del. Posisjonsregulatoren må håndtere ditt verste tilfelle med en sikkerhetsfaktor på minst 1,5×.
- Mål sveisestrømmen din. Bekreft at posisjonsregulatorens jordreturkrets er klassifisert for toppstrømstyrken din (f.eks. 500 A for tung MIG, 600 A for SAW).
- Sjekk frontplatens diameter mot din minste armatur. En overdimensjonert frontplate uten T-spor nær midten gjør små deler vanskelig å feste sikkert.
- Kontroller hastighetsområdet i overflateenheter. Konverter RPM-spesifikasjonen til mm/min ved din typiske delradius og bekreft at den dekker kravene til trådmating / reisehastighet.
- Be om IP-klassifisering for miljøet. For utendørs, marine eller høye sprutmiljøer, spesifiser IP54 eller høyere for kontrollelektronikken.
- Bekreft sertifisering og samsvar. CE-merking (EU), UL-liste (Nord-Amerika) eller relevante nasjonale standarder bør verifiseres for din jurisdiksjon.
- Spør om leveringstid for reservedeler og lokal service. En posisjoner med 6 måneders leveringstid for reservedeler er et produksjonsansvar, uavhengig av dens opprinnelige kvalitet.
Hvordan vedlikeholder du en sveiseposisjoner for maksimal levetid?
Riktig vedlikehold forlenger levetiden til en sveiseposisjoner fra en typisk 5–7 år to 15 år eller mer — en forskjell som representerer titusenvis av dollar i unngåtte kapitalutgifter.
Daglige kontroller
- Inspiser trykket på bakkebørsten og kullbørstenes slitasje; erstattes når den er slitt til 50 % av original lengde.
- Sjekk frontplaten for oppsamling av sveisesprut – rengjør T-sporene for å forhindre feiljustering av armaturet.
- Kontroller at arbeidsstykkets jordklemme er forsvarlig koblet til posisjonerer-chassiset, ikke frontplaten.
Månedlig vedlikehold
- Smør hovedlageret og snekkegiret i henhold til produsentens spesifikasjoner – vanligvis NLGI #2 litiumkompleksfett.
- Sjekk alt festemoment på vippetappen - vibrasjoner fra tunge deler løsner ofte disse over tid.
- Inspiser motorens kjøleventiler og VFD-kjøleribben for sprut eller støvblokkering.
Årlig overhaling
- Utfør en full belastningstest og dokumenter rotasjonshastighetskonsistens over hele RPM-området.
- Bytt sleperingbørster og inspiser sleperingens overflate for rilling - en rillet ring har økt kontaktmotstand og må skummes eller skiftes.
- Sjekk lagerspillet med en skiveindikator; skift ut hovedlagre hvis radiell utløp overskrider produsentens grense (vanligvis 0,05–0,10 mm).
Ofte stilte spørsmål om sveiseposisjoner
Spørsmål: Kan en sveiseposisjoner brukes med MIG-, TIG- og SAW-prosesser?
Ja. A sveiseposisjoner er prosess-agnostisk — den roterer ganske enkelt og posisjonerer arbeidsstykket. Det nødvendige hastighetsområdet er imidlertid forskjellig: TIG-sveising av tynnveggede rør trenger vanligvis svært langsom, presis rotasjon (0,1–1 RPM), mens SAW på fartøyer med stor diameter kan trenge 2–5 RPM. Bekreft at hastighetsområdet dekker din spesifikke prosess før du kjøper.
Spørsmål: Hva er forskjellen mellom en sveiseposisjoner og en sveiserotator?
A sveiseposisjoner støtter arbeidsstykket fra den ene enden ved hjelp av en chuck eller frontplate og kan vippe delen i tillegg til å rotere den – noe som gjør den egnet for et bredt spekter av delgeometrier. En sveiserotator bruker drevne og tomgangsruller for å støtte lange, sylindriske deler (rør, trykkbeholderskall) langs lengden og rotere dem uten å vippe. Posisjonsholdere er mer allsidige; rotatorer er bedre for svært lange deler.
Spørsmål: Hvordan beregner jeg riktig lastekapasitet for applikasjonen min?
Ta den tyngste forventede arbeidsstykkevekten din, legg til estimert armaturvekt, multipliser med 1,5× som en sikkerhetsfaktor , og finn tyngdepunktet forskjøvet fra bordets senterlinje. Bruk denne eksentriske lastverdien – ikke råvekten – for å velge riktig nominell kapasitet. For eksempel: en 400 kg del på en 150 kg armatur, tyngdepunkt 180 mm utenfor midten, krever en WeldNice posisjonsregulator vurdert til minst 835 kg eksentrisk belastning (550 kg × 1,5).
Spørsmål: Kan en sveiseposisjoner integreres med robotsveisesystemer?
Ja - servodrevet sveiseposisjoners med digitale I/O- eller feltbussgrensesnitt (EtherCAT, PROFINET, DeviceNet) kan synkroniseres fullt ut med robotkontrollere som en "ekstern akse", slik at roboten og posisjonsregulatoren kan bevege seg samtidig for komplekse sømfølgende applikasjoner. Dette er standard praksis i høyvolums celler for produksjon av biler og trykkbeholdere.
Spørsmål: Hva er den typiske prisklassen for en sveiseposisjoner?
Entry-level benk-top enheter med kapasitet opp til 50 kg er tilgjengelig for $800–$3000 . Mellomklasse gulvstående posisjoneringsanordninger vurdert til 250–1000 kg koster vanligvis $5000–$25.000 . Kraftige enheter vurdert for 2 000–10 000 kg med servodrift varierer fra $30 000–$150 000 . Fullautomatiserte celler med robotintegrasjon kan overstige $250 000 . De aller fleste jobbbutikker finner at en mellomklasseenhet gir best verdi.
Spørsmål: Er en sveiseposisjoner trygg for én operatør å bruke?
Ja, når den er riktig lastet og innenfor nominell kapasitet. Beste sikkerhetspraksis inkluderer: alltid sikre arbeidsstykket med minst tre klempunkter før tilting, aldri overskride den nominelle eksentriske belastningen, sikre at jordkretsen er tilkoblet før en sveisebue, og bruke en fysisk tilt-låsepinne når du arbeider på en tilt last i lengre perioder. Se produsentens sikkerhetshåndbok og dine lokale arbeidshelseforskrifter for jurisdiksjonsspesifikke krav.
Konklusjon: Er en sveiseposisjoner verdt investeringen?
Den evidence is clear: a correctly specified sveiseposisjoner er et av de mest kostnadseffektive produktivitetsverktøyene som er tilgjengelige for fabrikasjonsbutikker uansett størrelse. Ved å konvertere overhead, vertikale og andre vanskelige sveiseposisjoner til flate eller horisontale posisjoner, øker det samtidig avsetningshastigheter, reduserer etterarbeid, forbedrer sveisesikkerheten og akselererer gjennomstrømningen – og betaler vanligvis tilbake hele kjøpesummen innen 6 til 18 måneder konsekvent bruk.
Enten du utstyrer en spesialbutikk for to personer eller skalerer opp en automatisert sveisecelle med høyt volum, er det en sveiseposisjoner konstruert for din spesifikke belastning, prosess og budsjett. Nøkkelen er å definere kravene dine nøyaktig - vekt, eksentrisitet, hastighet, nåværende og fremtidige automatiseringsmål - før du sammenligner spesifikasjoner, og å behandle posisjonsregulatoren ikke som en vare, men som presisjonsproduksjonsutstyr som fortjener samme ingeniørmessige strenghet som selve sveiseprosessen.
Butikker som nærmer seg utvelgelsesprosessen på denne måten rapporterer konsekvent ikke bare raskere tilbakebetaling, men en grunnleggende forbedring i kvaliteten og konsistensen til hver sveis de produserer.
WeldNice tilbyr tilpassede sveiseposisjonere fra 50 kg til 50 000 kg. Kontakt oss for din løsning.