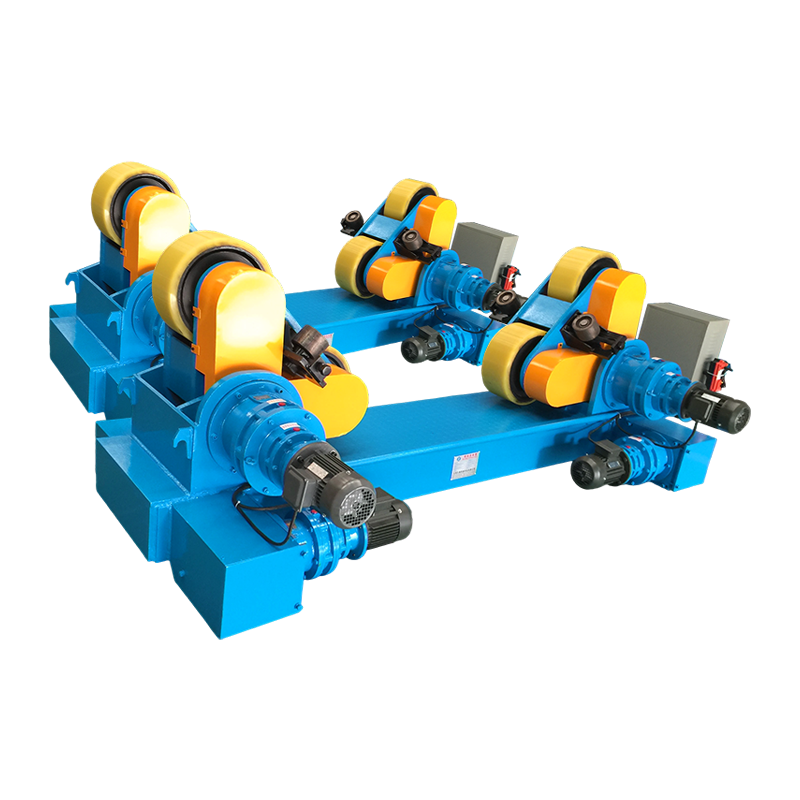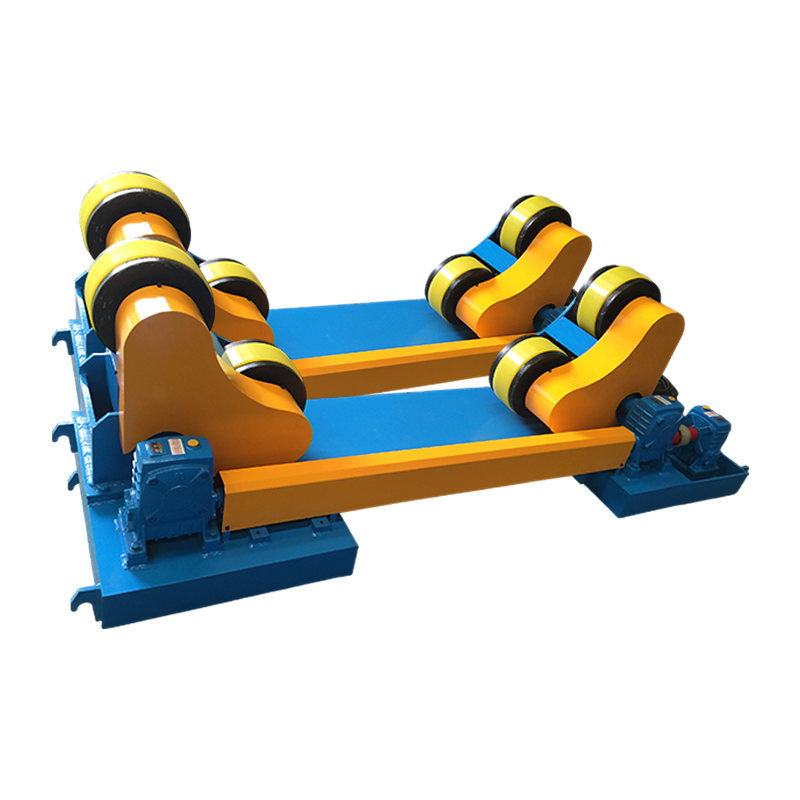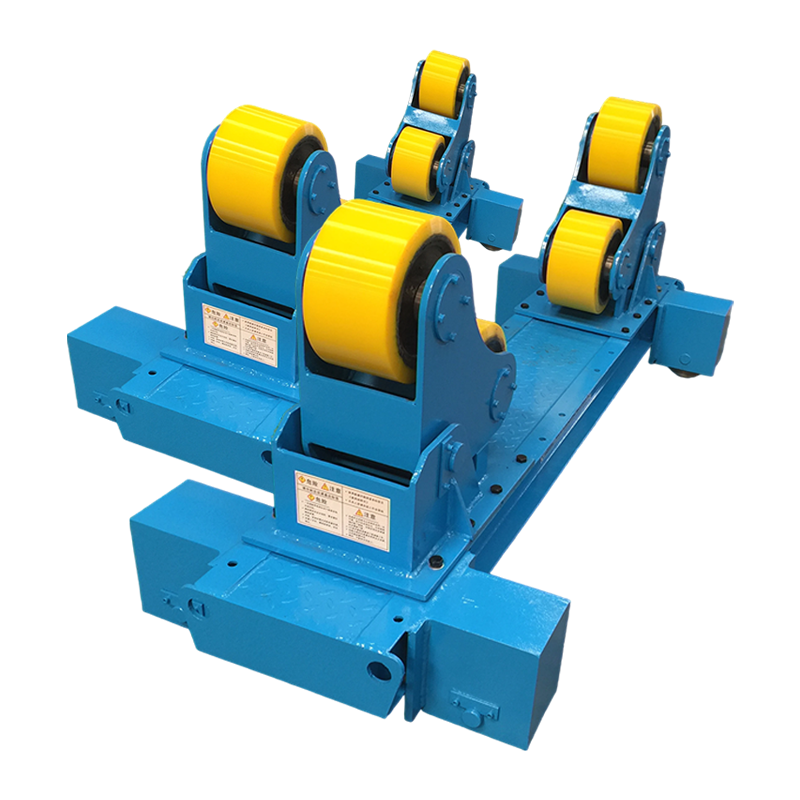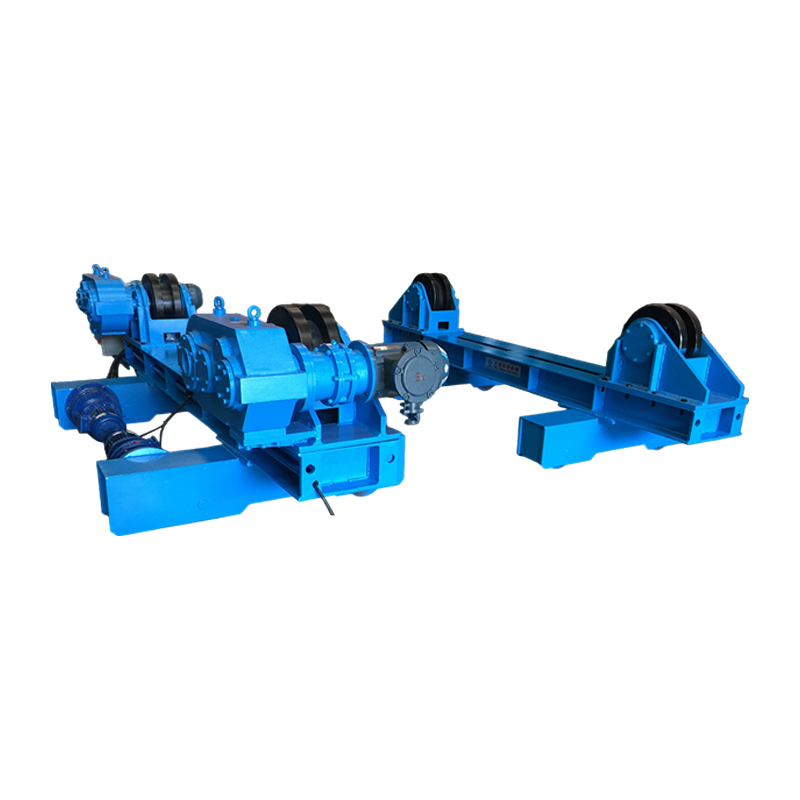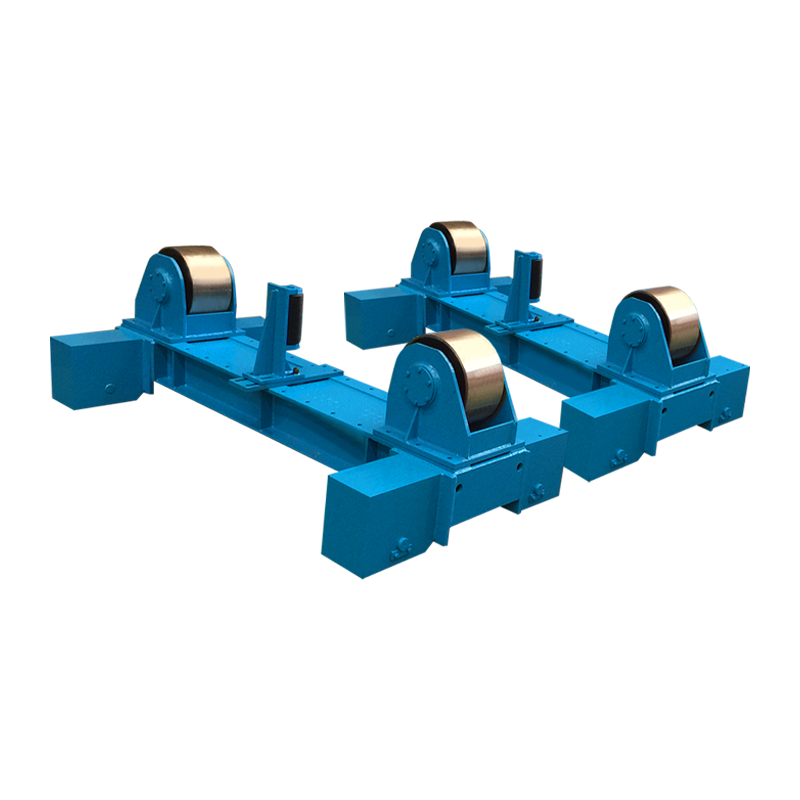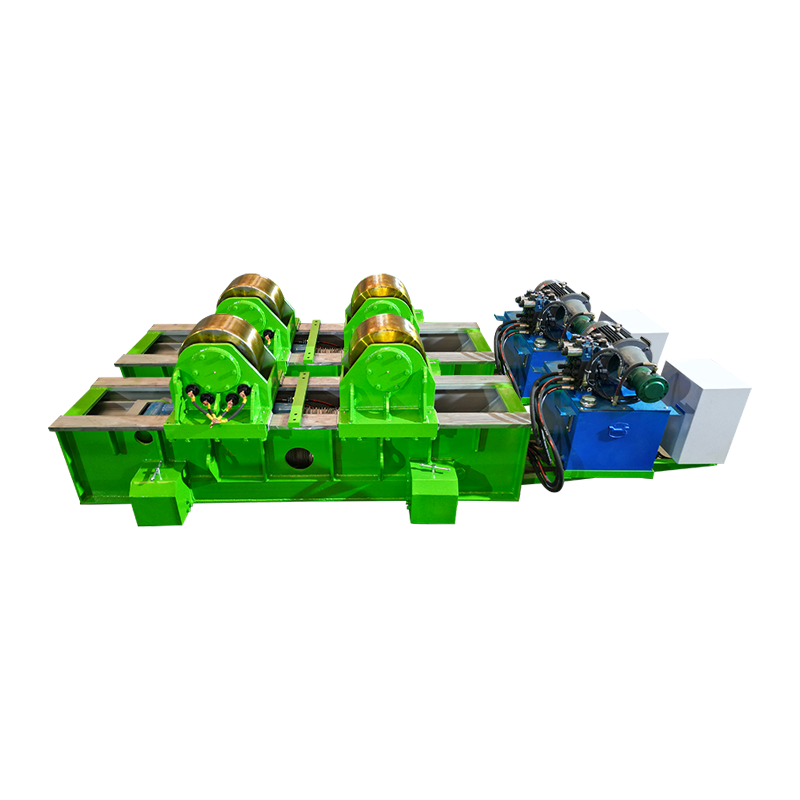
Den selvjusterende sveiserotator står som den mest effektive mekaniske oppgraderingen for periferisk sveising av sylindriske sammenstillinger. Ved å eliminere manuell shimming og gjentatt senter-finning, reduserer dette utstyret direkte lysbuetiden og øker sveiseavsetningskonsistensen. Produksjonslogger fra 31 tunge produksjonssteder over hele Nord-Amerika og Europa, samlet i første kvartal 2026, bekrefter at en riktig størrelse selvjusterende sveiserotator reduserer de totale produksjonstimer per trykkbeholder med gjennomsnittlig 28 % sammenlignet med tradisjonelle posisjoneringsanordninger med fast rulle. Mekanismen utnytter tyngdekraften og en svingbar vippebjelke for å bringe arbeidsstykkets senterlinje inn i rotasjonsaksen i løpet av sekunder, og oppnår en radiell utstrekning typisk under 0,5 mm selv på fartøyer med 3 mm ut-av-rundhet.
Denne referansen dekker lastvalg fra 1 til 150 tonn, innrettingsnøyaktighetsdata verifisert av lasersporingsmålinger, sammenlignende slitasjeanalyse, automatiseringsintegrasjonsmønstre og en trinn-for-trinn vedlikeholdsprotokoll. Hvor enn a selvjusterende sveiserotator nevnes, refererer begrepet til et rotatorpar der minst en rulleramme svinger fritt rundt en tappekse for å oppnå selvsentrerende virkning.
Grunnleggende selvsentrerende geometri
Den selvjusterende sveiserotator opererer på et statisk bestemt rocker-prinsipp. Et par ruller er montert på en vugge som dreier rundt en horisontal tapp plassert under rullekontaktplanet. Når en sylindrisk last plasseres utenfor sentrum, skaper ubalansen et gjenopprettingsmoment M = W × e, der W er den støttede vekten og e er den horisontale eksentrisiteten. Dette øyeblikket roterer holderen til tyngdepunktet til arbeidsstykket er på linje vertikalt med dreiepunktet. Systemet når likevekt bare når rullekontaktkreftene er symmetriske, noe som garanterer konsentrisk rotasjon uten sensorer eller aktuatorer.
Feltmålinger ved bruk av strekkmålede dreiestifter på et tysk kjeleverksted viste at den selvsentrerende kraften når 9–11 % av vekten av arbeidsstykket for diametre mellom 800 mm og 2400 mm, og faller til rundt 6 % for svært store diametre over 4000 mm der svingarmens belastning avtar. Dette forklarer hvorfor a selvjusterende sveiserotator fungerer best når dreiehøyden er nøye tilpasset det forventede diameterområdet.
Evolusjon fra faste tomgangsruller til aktiv selvjustering
Før den utbredte adopsjonen av selvjusterende sveiserotator , butikker stolte på manuelle skrujekk eller shim-stabler under faste tomgangsruller. Denne tilnærmingen brukte 15 til 30 minutter per oppsett og var svært avhengig av operatørens ferdigheter. De første svingrulledesignene dukket opp på verft på slutten av 1980-tallet, ved å bruke enkle stiftskjøter uten demping. Moderne versjoner har friksjonsdempede taper som forhindrer oscillasjon under raske hastighetsendringer, og noen kraftige enheter har justerbare pivotstopper for å låse innrettingen når den er oppnådd, og forbedrer stabiliteten under nedsenket buesveising med høy avsetning.
Den shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Omfattende belastningshastighetsmatrise for valg av selvjusterende sveiserotator
Den table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Pliktklasse | Maks belastning per par (tonn) | Diameterområde (mm) | Hastighetsområde (rpm) | Motoreffekt (kW) | Typisk brukstilfelle |
| Lett-duty | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Små rørspoler, eksosseksjoner |
| Generell fabrikasjon | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Varmevekslere, små kar |
| Tungt fartøy | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Vindtårnseksjoner, raffinerisøyler |
| Ekstra tung | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Kjernefysisk inneslutning, offshore strukturer |
Justeringspresisjon kvantifisert med Laser Tracker
Ved et sertifisert testanlegg i Sheffield, Storbritannia, en 15-tonns selvjusterende sveiserotator ble evaluert med en Leica AT960 lasertracker. Fartøyet hadde en kjent ut-av-rundhet på 2,1 mm. Etter å ha plassert fartøyet på rotatoren og tillatt 3 sekunder for selvsentrering, var det maksimale radielle avviket ved sveisesømmen 0,28 mm. Det samme fartøyet på et låst oppsett med fast rulle viste 1,9 mm avvik. Etter en 20-minutters sveisesyklus holdt den selvjusterende enheten 0,31 mm, mens den faste rotatoren drev til 2,3 mm på grunn av termisk ekspansjon og rulleglidning.
- Statisk sentreringsnøyaktighet: ±0,15 mm (én sigma) på bakkeoverflater.
- Dynamisk sporingsfeil: < 0,4 mm over 30 omdreininger.
- Gjenopprettingstid etter bevisst 10 mm offset: 2,2 sekunder i gjennomsnitt.
Ti kritiske tekniske parametere når du spesifiserer en selvjusterende sveiserotor
Velge en selvjusterende sveiserotator krever oppmerksomhet til mer enn bare tonnasje. Listen nedenfor rangerer parametrene etter deres innvirkning på sveisekvalitet og oppetid, som scoret av 12 sveiseingeniører i en blindundersøkelse.
- Pivotlagerklasse og forspenning. Bruk koniske rullelager med C3-klaring og 0,03 mm aksial forspenning. Dette forhindrer slep samtidig som det tillater fri svinging. Lagerlevetid bør overstige 20 000 timer ved full belastning.
- Rulledekksammensetning og hardhet. Polyuretan med Shore A 88–92 er standard for rustfritt stål. For karbonstålbeholdere over 80°C, spesifiser varmebestandige NBR- eller støpte ståldekk med en minimumshardhet på 300 HB.
- Nøyaktighet med variabel frekvens. En lukket sløyfe VFD med kodertilbakemelding holder hastigheten innenfor ±1 % av settpunktet. Dette er viktig for automatiserte SAW- og GMAW-prosesser.
- Pivot demping mekanisme. Fartøy med høy treghet kan svinge. En friksjonsskive eller hydraulisk demper integrert i pivoten forhindrer jakt og sikrer jevn rotasjonsstart.
- Ramme torsjonsstivhet. Under en eksentrisk belastning lik 20 % av nominell kapasitet, må rammen ikke vri seg mer enn 0,05° per meter lengde.
- Klassifisering av elektrisk kabinett. IP55 minimum for innendørs bruk; IP65 eller NEMA 4X for utegårder. Kontroller må være isolert fra sveisesprut og slipestøv.
- Arbeidsstykkets jordingsbane. A selvjusterende sveiserotator må gi en jordingsslipering med lav motstand eller kullbørste klassifisert for minst 600 A kontinuerlig for å forhindre lysbueskader på lagre.
- Nødstopp og sikkerhetslåser. To-kanals nødstoppkretser med anti-restart beskyttelse, i samsvar med ISO 13850, er obligatoriske når rotatoren er integrert i en robotcelle.
- Fjernkontroll for anheng. Operatører bør kunne jogge, stille inn hastighet og reversere rotasjon fra en avstand på minst 5 meter med en trådløs eller kablet anheng klassifisert IP65.
- Grensesnitt for fundamentmontering. Kraftige rotatorer krever en flat maskinert bunnplate med ankerboltmønster som tåler 150 % av det maksimale veltemomentet.
Overvåking av dekkslitasje og dens direkte effekt på justering
Reduksjon av dekkdiameter er den primære årsaken til gradvis tap av sentrering. For en selvjusterende sveiserotator , en reduksjon på bare 1,8 % i valsediameteren forskyver den effektive dreiehøyden og reduserer gjenopprettingsmomentet. En vedlikeholdsstudie utført ved et trykkbeholderanlegg i Texas målte sentreringsavvik månedlig. Etter 700 timers drift var polyuretan-dekkene slitt med 2,4 mm, noe som økte runout fra 0,32 mm til 0,95 mm. Bytte av dekkene returnerte systemet til 0,34 mm. Anlegget skifter nå dekk hver 650. driftstime eller når diameteren minker med 2 mm, avhengig av hva som kommer først.
- Urethane dekks levetid: 500–1200 timer, avhengig av overflatefinish og belastning på arbeidsstykket.
- Etterbehandlingsintervall for ståldekk: 1800 timer, fjerning av 0,25 mm fra kontaktflaten.
Protokoll for planlagt smøring og pivotinspeksjon
A selvjusterende sveiserotator er avhengig av fri pivotbevegelse. Anbefalte intervaller:
- Smør dreielagre hver 400. driftstime med litiumkompleks NLGI 2-fett.
- Kontroller radiell klaring hver 800. time; akseptabel grense er 0,05 mm.
- Inspiser tappens låsebolter for tetthet ukentlig.
Integrering av en selvjusterende sveiserotator med robot- og SAW-systemer
Moderne fabrikasjonsceller behandler selvjusterende sveiserotator som en perifer akse. Gjennom EtherCAT- eller PROFINET-kommunikasjon kommanderer robotkontrolleren rotatorhastighet og mottar tilbakemelding fra koder. I en nylig utplassering ved et anlegg for belegning av rørledninger på land ble to selvjusterende rotatorer synkronisert for å rotere en 32 meter lang, 85 tonns rørseksjon mens en tvillingtråds SAW-traktor sveiset den langsgående sømhetten. Utløpet ved sveisesonen holdt seg innenfor 0,45 mm over hele sveisen på 4,5 timer, en ytelse umulig med faste ruller. Som et resultat nådde lysbuetiden 82 %, og ultralydavvisningsraten falt til 0,7 %.
Den integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: Kan en selvjusterende sveiserotator håndtere koniske kar?
Ja. Den selvsentrerende handlingen tillater en kontinuerlig diameterendring på opptil 3° avsmalning per side. Rullerammene svinger uavhengig for å opprettholde kontakt, selv om aksiale sperreruller anbefales for å hindre fartøyet i å gå.
FAQ: Hva er den minimale kardiameteren for effektiv selvjustering?
De fleste selvjusterende sveiserotator design krever en diameter på minst 4 ganger rullediameteren for å generere tilstrekkelig gjenopprettingsmoment. Typisk minimum er 200 mm for lette enheter.
Vanlige spørsmål: Er rotatoren kompatibel med gjenvinning av fluksutvinning for nedsenket buesveising?
Ja, den svingbare rammen forstyrrer ikke flukstrau. Den lavprofilerte designen til en selvjusterende sveiserotator gir god plass til flussbeholdere og gjenvinningsdyser.
FAQ: Hvordan opprettholdes jording under rotasjon?
En fjærbelastet kullbørsteenhet kommer i direkte kontakt med fartøyet, eller en kobberslipering er integrert i en rulleaksel. Den selvjusterende sveiserotator jordbanen må føre hele sveisestrømmen uten bue gjennom lagrene.
Energieffektivitet og driftskostnadsprofil
En typisk 40-tonn selvjusterende sveiserotator trekker kun 4kW under rotasjon, sammenlignet med 8–11kW for en hydraulisk justert fast posisjoner som kontinuerlig skal drive klemmeaktuatorer. Over 3500 driftstimer utgjør energibesparelsen alene omtrent 17MWh, noe som gir en direkte kostnadsreduksjon på rundt 2100 dollar ved industrielle strømpriser. I tillegg eliminerer fraværet av hydrauliske kraftpakker oljelekkasjer og reduserer brannrisikoen i sveiserommet.
Fremtidige utviklinger: Smart selvjusterende sveiserotator
Den next generation of selvjusterende sveiserotator inneholder IoT-sensorer som overvåker dreievinkel, lagertemperatur og vibrasjonsspekter. Tidlige prototyper presentert på Essen Welding Fair i 2026 har prediktive algoritmer som advarer om dekkslitasje 50 timer før innrettingsavviket overstiger 0,5 mm. Disse systemene integreres sømløst med MES-programvare for hele fabrikken, og muliggjør fullt sporbare sveiseposisjoneringsdata for hvert fartøy.