Stålfabrikanter og konstruksjonsingeniører møter en felles utfordring: en tegning krever en W10x30, men den faktiske bjelkedybden er ikke 10 tommer. Eller et prosjekt spesifiserer en H 300x300, men det tilgjengelige materialdataarket viser fire forskjellige tykkelsesparametere. Å vite hvordan man tolker en H-bjelkedimensjon betyr å bevege seg utover en enkel høydemåling. Det krever forståelse av navnekonvensjonen, forskjellen mellom nominelle og faktiske størrelser, og hvordan flens- og banedimensjonene direkte påvirker sveiseforberedelse og utstyrsvalg. Denne veiledningen dissekerer hvert av disse lagene fra et fabrikasjons- og sveiseberedskapsperspektiv, uten fyllstoff og ingen data som ikke kan verifiseres mot standardprofiler.
Hva er en H-stråle? Forstå tverrsnittet
En H-bjelke er et konstruksjonsstålelement hvis tverrsnitt ligner en stor bokstav H. Den bærende logikken er grei. De to horisontale platene, kalt flenser, er plassert for å motstå bøyemomenter. Plassering av hoveddelen av stålet langt fra den nøytrale aksen øker seksjonens treghetsmoment, noe som gjør den svært effektiv i bjelkeapplikasjoner. Den vertikale platen som forbinder flensene, banen, bærer skjærkrefter og holder flensene på linje. Denne separasjonen av roller er grunnen til at den samme vekten av stål formet til en H-profil kan bære betydelig mer belastning enn en solid rektangulær stang.
De fleste H-bjelker i konstruksjonsapplikasjoner er varmvalset fra karbonstål. I Nord-Amerika er den dominerende materialspesifikasjonen ASTM A992 for bredflensformer, med en minimum flytegrense på 50 ksi. ASTM A36 brukes også, spesielt der sveisbarhet og standardiserte forbindelser er prioritert. Europeiske og asiatiske markeder har sine egne karakterer, men det metallurgiske kjerneprinsippet er konsekvent: det H-formede tverrsnittet gir det beste styrke-til-vekt-forholdet for søyler og bjelker i bygninger med flere etasjer, broer og industrielle rammer.
Hvordan lese H-bjelkens dimensjonsbetegnelser
En betegnelse som W10x30 er en kompakt kode som forteller en produsent tre ting på et øyeblikk. Bokstaven definerer profilfamilien, det første tallet gir den nominelle dybden i tommer, og det andre tallet er vekten i pund per lineær fot. Men den nominelle dybden er en tilnærming som fungerer som en etikett, ikke en måling. En W10x30 har vanligvis en faktisk dybde på omtrent 10,47 tommer. Å stole på det nominelle tallet for montering uten å kontrollere den faktiske dimensjonen kan forårsake skjøtefeil på en sveiselinje.
Metriske betegnelser følger en annen logikk. En bjelke merket B 250 x 100 betyr en nominell dybde på 250 mm og en flensbredde på 100 mm. Andre globale standarder bruker sin egen stenografi. Europeiske profiler bruk HEA-, HEB- og HEM-seriene, der tallet etter bokstavene indikerer nominell høyde i millimeter; Japanske H-bjelker er ofte spesifisert av banehøyde og flensbredde direkte, for eksempel H 100x100. Den kritiske løsningen for alle som jobber med importerte ståltegninger er å alltid bekrefte hvilken navnestandard som gjelder før man skjærer eller setter opp en automatisert sveisesekvens. En "W250" i en metrisk kontekst er ikke den samme bjelken som en W10 i en keiserlig kontekst, selv om millimeter-til-tommers aritmetikken virker nær.
H-bjelkedimensjoner: Nøkkelparametre og typiske størrelsesområder
Når et fabrikksertifikat viser fire dimensjonsverdier for en enkelt bjelkeprofil, har hver av dem en distinkt betydning for en produsent. De fire parametrene er:
- Seksjonsdybde (d): Den totale høyden på bjelken, fra utsiden av den ene flensen til utsiden av den andre.
- Flensbredde (bf): Bredden på hver flensplate.
- Webtykkelse (tw): Tykkelsen på den vertikale baneplaten.
- Flenstykkelse (tf): Tykkelsen på hver horisontal flensplate.
Metriske H-bjelker varierer vanligvis fra en høyde på 100 mm til 1000 mm, med flensbredder som varierer fra omtrent 100 mm til over 300 mm. For å illustrere hvordan disse tallene grupperer seg i praktisk bruk:
Typiske metriske H-bjelkeeksempler. Enhetsvekt og seksjonsegenskaper som treghetsmoment er tilgjengelig i ASTM A6-standarden eller tilsvarende nasjonale standarder; kun veiledende størrelsesdata vises her for leseøvelse. | Profilbetegnelse | Ca. Høyde (mm) | Ca. Bredde (mm) | Ca. Web tykk (mm) | Ca. Flens tykk (mm) |
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Det er nyttig å kontrastere disse tallene med W-former med bred flens, som har en tendens til å ha en slankere profil. Mange W-former har en flensbredde merkbart mindre enn seksjonsdybden, mens H-bjelker ofte nærmer seg et kvadratisk tverrsnitt der dybde og bredde er like eller nesten like. Denne geometriske forskjellen er ikke kosmetisk. Den bredere, tykkere flensen til en H-bjelke gir større aksial kapasitet, noe som gjør den til et vanlig valg for søyler og lagerpeler. En W-form er ofte mer effektiv i rene bøyeapplikasjoner hvor banedybden gir innflytelse mot bøyestress. Produsenter bør merke seg at tyngre, tykkere seksjoner vil kreve mer forsiktig varmetilførselshåndtering under sveising.
H Beam vs. I Beam vs. W Beam: Hvilken forskjell gjør dimensjon?
Å bruke H-stråle, I-stråle og W-stråle som utskiftbare termer er en vanlig, men kostbar vane i fabrikker. Dimensjonsforskjellene oversetter seg til forskjellige lastbaner, forskjellige sveisedetaljer og forskjellige håndteringskrav. En I-bjelke, korrekt kalt en S-form i amerikansk standard, har koniske flenser. Den indre flensflaten skråner i et forhold på omtrent 2:12, noe som betyr at tykkelsen ikke er konstant over flensbredden. En W-bjelke, eller bredflensbjelke, har parallelle indre og ytre flensflater. En H-bjelke har også parallelle flensflater, men flensbredden er typisk lik eller nær snittdybden, og banetykkelsen er ofte tyngre i forhold til flenstykkelsen enn den er i en W-form.
Disse dimensjonale signaturene fører til distinkte bruksmønstre.
- H bjelker (lagerpeler): Tykke, firkantede profiler designet for å bære tunge vertikale belastninger og sideveis jordtrykk i dype fundamenter. Den like flensbredden og -dybden gir stabilitet mot knekking.
- W bjelker (bred flens): Arbeidshesten av stålinnramming. Balanse mellom flensbredde og banedybde gir effektiv bøyemotstand for bjelker og dragere i bygninger og bruer.
- S-bjelker (standard I-bjelker): Koniske flenser og en smalere profil; fortsatt funnet i eldre konstruksjon og i applikasjoner der bjelkedybde er den primære strukturelle spaken.
På en skjæreliste eller et sveisekart kan det å kalle en HP-lagerpele for en I-bjelke føre til feil kantpreparering. Den koniske flensen til en S-form krever en annen skråvinkel enn den parallelle flensen til en W-form. Å spesifisere riktig ASTM-betegnelse er en liten handling med store nedstrømskonsekvenser for leddtilpasningskvaliteten.
Hvordan H-bjelkestørrelsen påvirker sveising og fabrikasjon
Etter hvert som bjelkedelen blir større og tyngre, skifter sveiseprosessen fra enkelt manuelt arbeid til konstruert termisk styring. En lett H 150x150 seksjon kan ofte sveises med en filet eller et partielt gjennomtrengningsspor og minimal forvarming, forutsatt at butikktemperaturen og grunnmetallets tilstand oppfyller koden. Når samme butikk håndterer en H 400x400 søyle med en flenstykkelse som nærmer seg 40 mm, endres sveiseteknikken.
Den første variabelen er felles forberedelse. Tykke flenser krever en skråkant eller J-spor for å oppnå full penetrasjon ved flens-til-flens eller flens-til-ende-plate-krysset. En vanlig tommelfingerregel i konstruksjonsbutikker: når flensen overstiger ca. 20 mm, blir et enkelt-skråspor standard med mindre en del-skjøt-gjennomtrengningsdetalj er eksplisitt godkjent av ingeniøren. Bane-til-flens T-skjøten i en oppbygd drager drar på samme måte godt av et forberedt spor og ofte en nedsenket buesveising (SAW) prosess for den lange langsgående sømmen.
Forvarming og interpass temperaturkontroll blir obligatorisk. Jo tykkere den kombinerte seksjonen er ved en flerpassforbindelse, desto større er kjøleribbeeffekten og desto høyere er risikoen for hydrogenindusert sprekkdannelse. En produsent kan se et forvarmingskrav på 150 °F for en 25 mm flens, økende til 300 °F eller mer for en 50 mm flens, avhengig av karbonekvivalenten og gjeldende sveisekode.
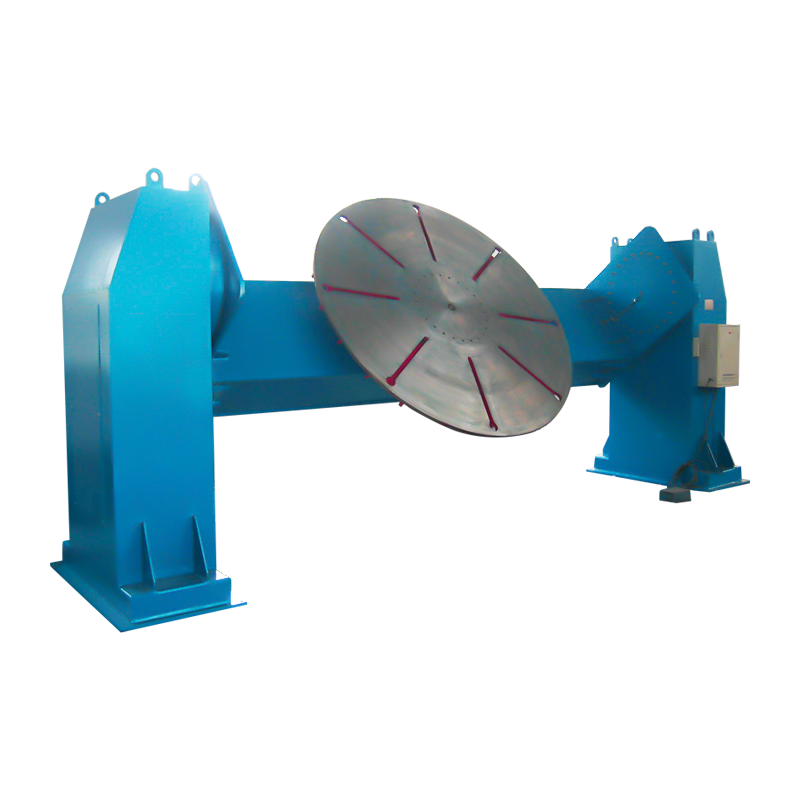
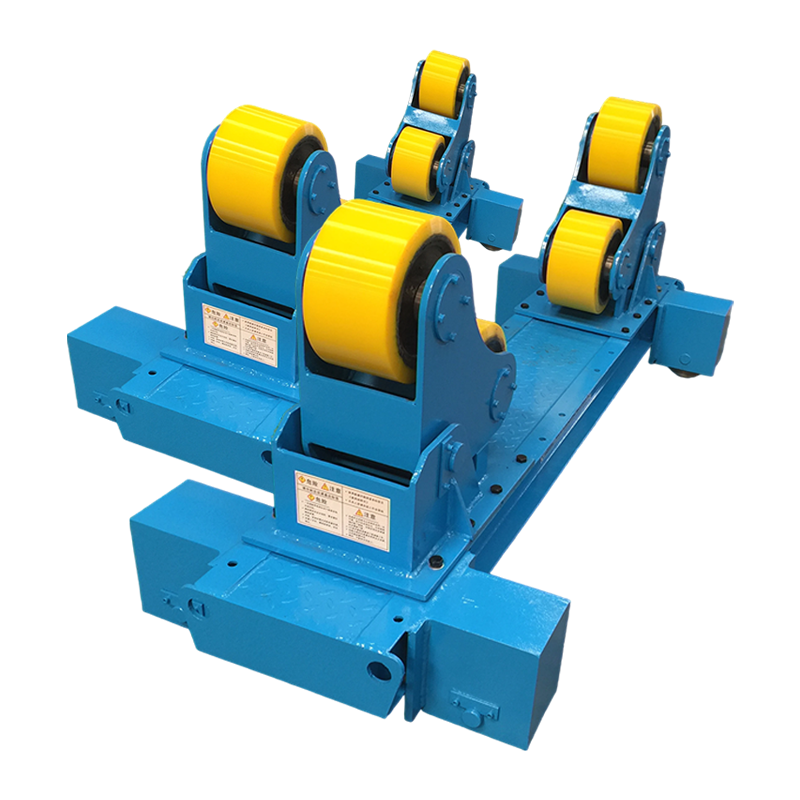
Vekten på bjelken introduserer en håndteringsutfordring som direkte påvirker sveisekvaliteten. En enkelt H 350x350 søyleseksjon kan overstige 100 kg per meter. Sveising av stivere eller bunnplater på en slik seksjon uten mekanisk rotasjon betyr ut-av-posisjon sveising, som er langsommere og mer utsatt for defekter. Det er her a sveiseposisjoner for presis posisjonering av arbeidsstykket løser to problemer på en gang: den roterer bjelken slik at sveiseren kan holde en flat nedadgående posisjon, og den sikrer det tunge arbeidsstykket mot utilsiktet bevegelse. For sylindriske eller tankseksjoner festet til H-bjelkerammeverk, sveiserotatorer for tunge sylindriske arbeidsstykker gir kontinuerlig rotasjon og lineær justering, og holder buen i den optimale 1G-posisjonen.
 Produsenter av konvensjonelle sveiseposisjoner, Company Wuxi WeldNice Heavy Industry Technology Co., Ltd er Kinas konvensjonelle sveiseposisjoneringsprodusenter og -selskap, tilpasningsstøtte... Se produkt →
H-bjelkemonteringssekvensen har også betydning. I en typisk H-bjelkeproduksjonslinje festes banen først til en flens, deretter legges den andre flensen til. Hvis banen ikke er perfekt vinkelrett, eller hvis flensene ikke er parallelle etter festing, vil den påfølgende SAW-prosessen slite med inkonsekvent buelengde og variabel penetrasjon. Jo større bjelken er, desto mer kritisk er den innledende tilpasningsjiggingen og desto tyngre belastning på de selvjusterende armaturene.
Velge riktig H-bjelkestørrelse: praktiske hensyn
En strukturell start av stål kan ikke fullføres ved å velge en form som bare oppfyller et minimumskrav til seksjonsmodul på papir. Produsentens kapasitet former det økonomisk levedyktige størrelsesområdet like mye som den strukturelle etterspørselen gjør. Tre praktiske filtre gjelder, i denne rekkefølgen.
1. Strukturell etterspørsel. Bjelken må motstå det påførte bøyemomentet, skjærkraften og aksiallasten, tatt i betraktning spennvidden og avstivningstilstanden. Dette er ingeniørens ansvar. Utgangen er en nødvendig elastisk seksjonsmodul, treghetsmoment eller tverrsnittsareal, som begrenser utvalget til en håndfull kandidatprofiler.
2. Dimensjonsmessige begrensninger. Den arkitektoniske takhøyden på bjelken, tilkoblingsklaringer ved søyleflaten og tilgang for boltstramming eller feltsveising eliminerer mange ellers passende profiler. En dyp, smal W-form kan gi riktig styrke, men trenge inn i det mekaniske gulvrommet. Det er her H-bjelker med et mer kompakt forhold mellom dybde og bredde kan foretrekkes som søyleseksjoner til tross for høyere vekt per meter.
3. Fabrikasjon og sveisevirkelighet. Dette er filteret som ofte overses på budsjettstadiet. Hvis den valgte bjelken veier 200 kg/m, trenger butikken kraner, rotatorer og manipulatorer dimensjonert tilsvarende. Hvis flensen er 50 mm tykk, trenger verkstedet sertifiserte sveiseprosedyrer for den tykkelsen og tilstrekkelig SAW-kapasitet. Å velge en bjelke som overstiger butikkens håndterings- eller sveiseevne, tvinger til dyre underleverandører eller farlig manuell rigging av tunge seksjoner. I bygningsstålkonstruksjon, grundig forbyggingsplanlegging av sveiseteknikker i stålkonstruksjon kan forhindre kostbare forsinkelser før en enkelt bjelke bestilles.
H Strålesveiseutstyr: Tilpasse maskinen til dimensjonen
Manuell sveising av en kort lysstråle er en ferdighetsbasert oppgave. Å sveise en 12 meter lang, 600 mm dyp H-bjelke med helgjennomtrengende skjøter er en ingeniøroppgave som avhenger av maskineri. Bjelkedimensjonen dikterer hvilke automatiseringsverktøy som blir ikke-omsettelige.
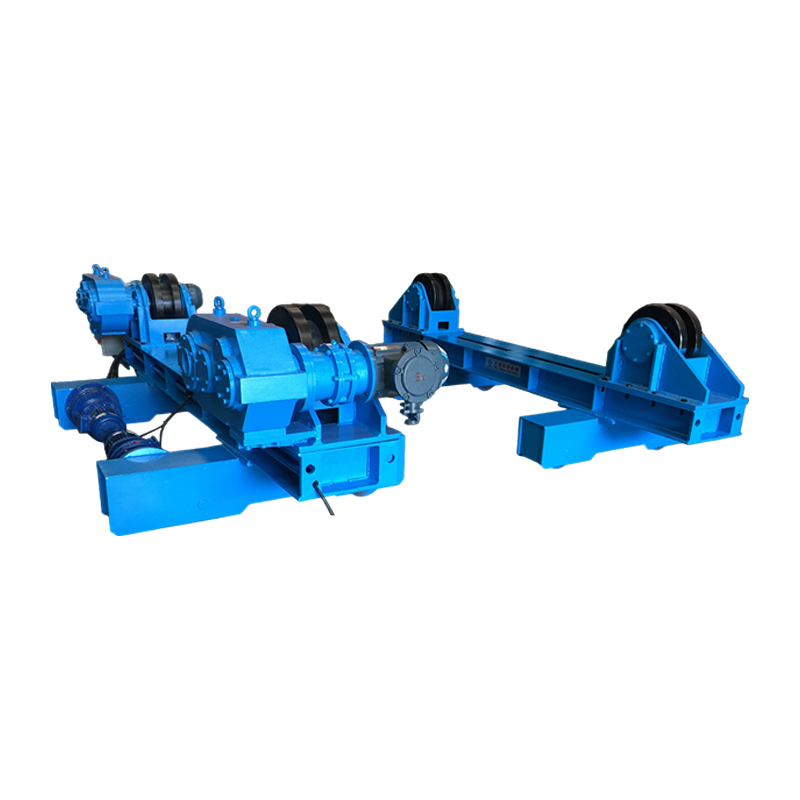
Langsgående flens-til-vev sømmer drar nytte av en sveisesøyle og bom oppsett sammenkoblet med en SAW-traktor. Søylen gir vertikal justering for ulike stråledybder, mens bommen beveger seg horisontalt, og holder brenneren sentrert over leddet. Å prøve å sveise den samme sømmen med en håndholdt halvautomatisk pistol resulterer i buevandring, inkonsekvent reisehastighet og tretthetsrelaterte defekter over en 12-meters løp. Når denne prosessen er planlagt, automatiske sveisesystemer og sveisemanipulatorer utgjør ryggraden i et repeterbart, dokumentert sveisekvalitetsprogram.
 Leverandører av automatisk sveisemanipulator, sveisesøyle og bom Wuxi WeldNice Heavy Industry Technology Co., Ltd er Kinas leverandør av sveise-sveisemanipulator og engros sveisesøyle og bomfaktor... Se produkt →
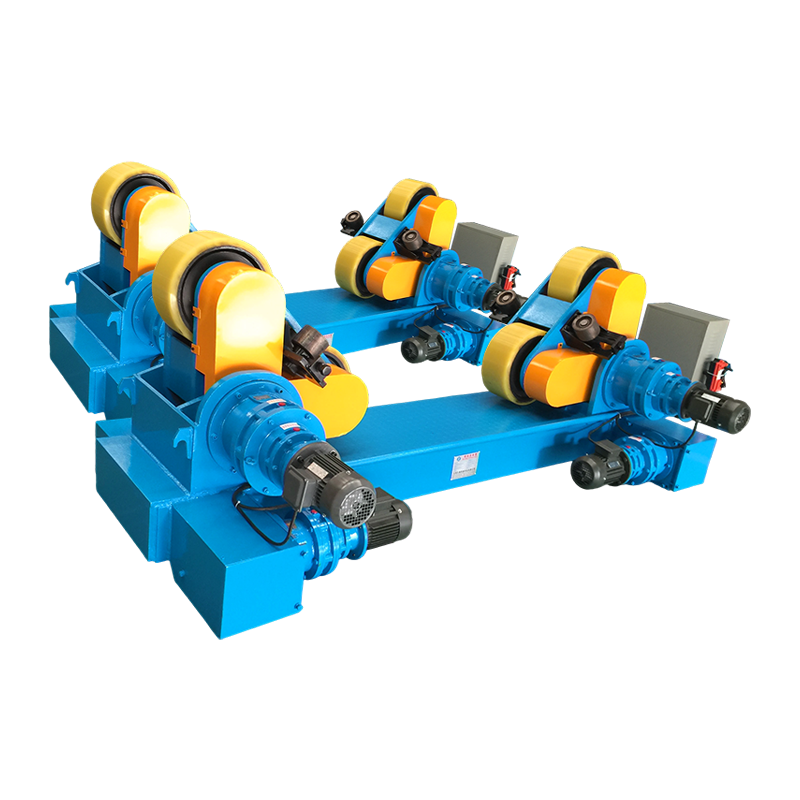
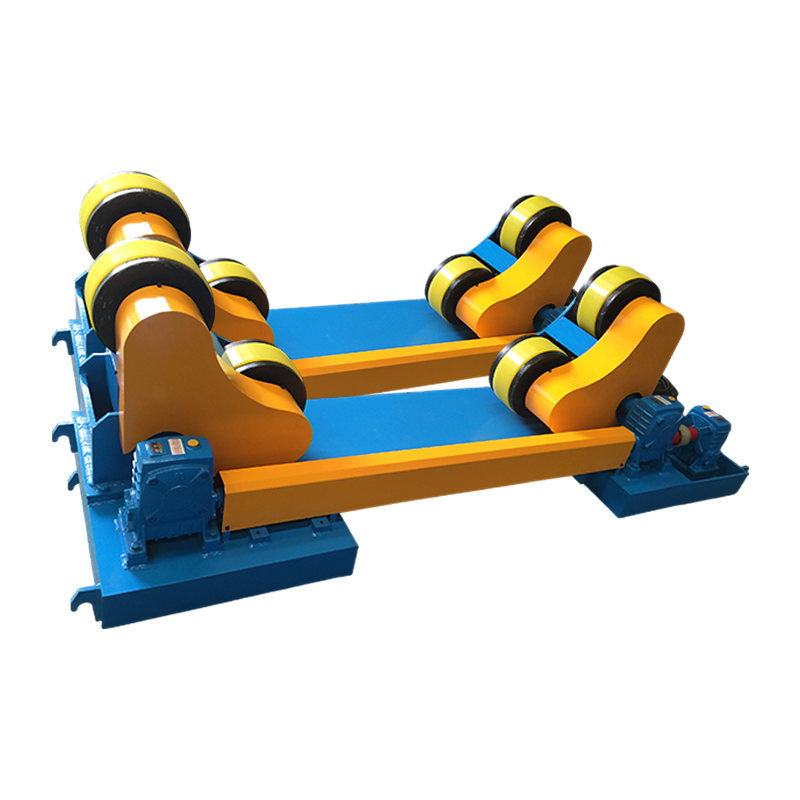
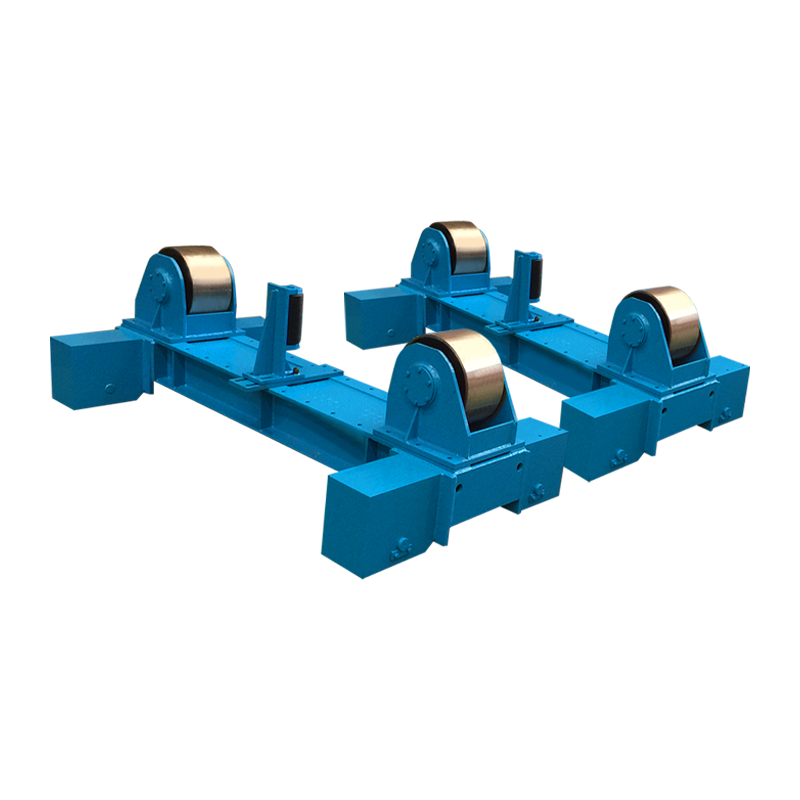
Rotasjon av bjelken mellom passeringer er et annet dimensjonsdrevet krav. Et selvjusterende sveiserotatorsett gjør at hele bjelkeenheten kan snus slik at sveiseren kan holde skjøten i flat eller horisontal posisjon. Jo tyngre bjelken er, desto mer kritisk er rullejusteringen og drivmomentet. Selvjusterende sveiserotatorer for bjelke- og rørrotasjon juster til varierende bjelkebredder og opprettholde konsekvent kontakttrykk, og forhindrer glidning under sveising.
 Tilpassede selvjusterende sveiserotatorprodusenter, Company Wuxi WeldNice Heavy Industry Technology Co., Ltd er Kinas selvjusterende sveiserotatorprodusenter og selvjusterende rotatorselskap, ... Se produkt →
Produksjonsstrategien endres med batchstørrelse. En jobbbutikk som behandler fem forskjellige bjelkestørrelser i løpet av en uke, trenger fleksibelt utstyr: justerbare rotatorrammer, posisjonere med variabel hastighetskontroll og modulære søylebommer som raskt kan omverktøyes. En dedikert produksjonslinje med H-bjelker, som kjører tusenvis av meter av samme størrelsesprofil, kan rettferdiggjøre faste verktøydybder, dedikerte transportbåndsystemer og inline neddykkede buestasjoner. Den vanlige feilen er å kjøpe en dedikert linje for blandet batcharbeid, eller å forvente manuell manipulasjon for å håndtere bjelker over en viss tonnasje. Terskelen der manuell vending blir usikker og ineffektiv er typisk rundt 500 til 800 kg arbeidsstykkevekt, som mange mellomstore H-seksjoner kan nå i lengder over 3 meter.
Planlegging av sveiseutstyrsspesifikasjonen samtidig med det endelige utvalget av bjelkestørrelse lukker en sløyfe som mange prosjektplaner lar stå åpen til stålet ankommer gården. Når stråledimensjonen er kjent, kan den nødvendige rekkevidden for sveisemanipulatoren, rotatorkapasiteten og kraftkildens utgang spesifiseres med presisjon i stedet for gjetting. Det er øyeblikket en strukturell form blir en fabrikasjonsplan.