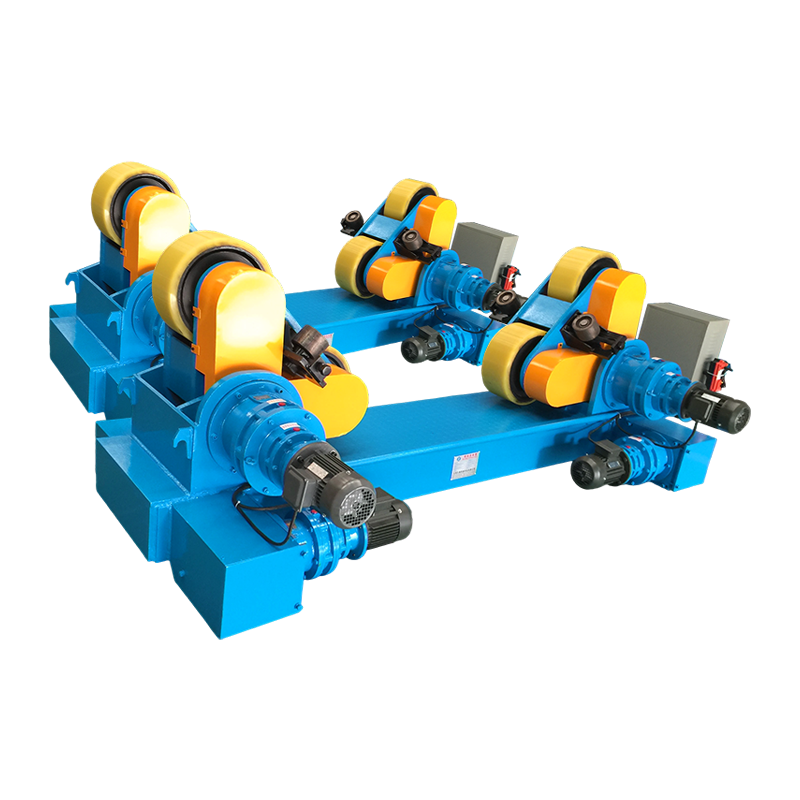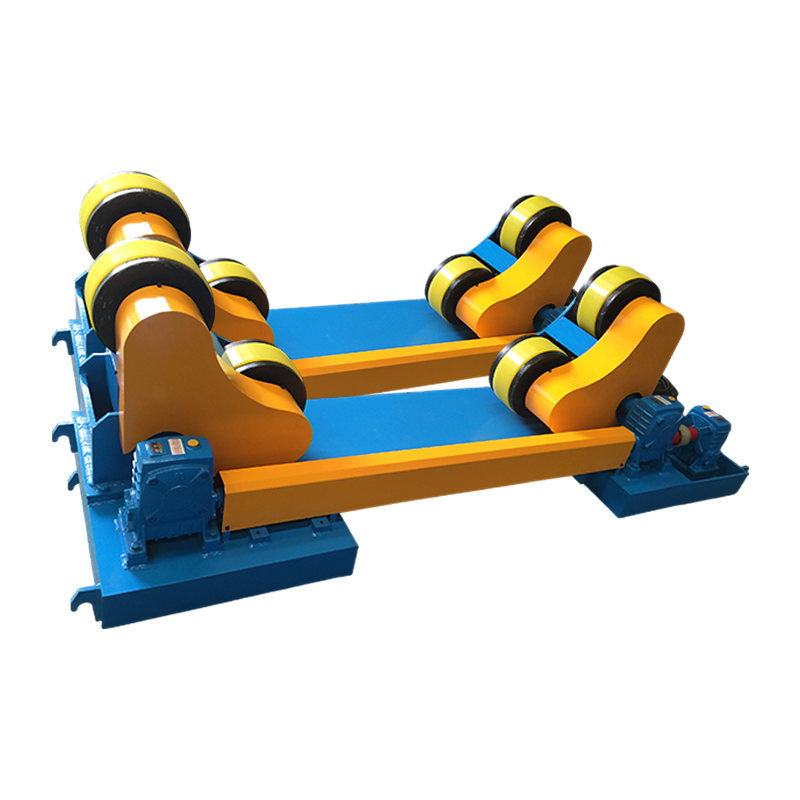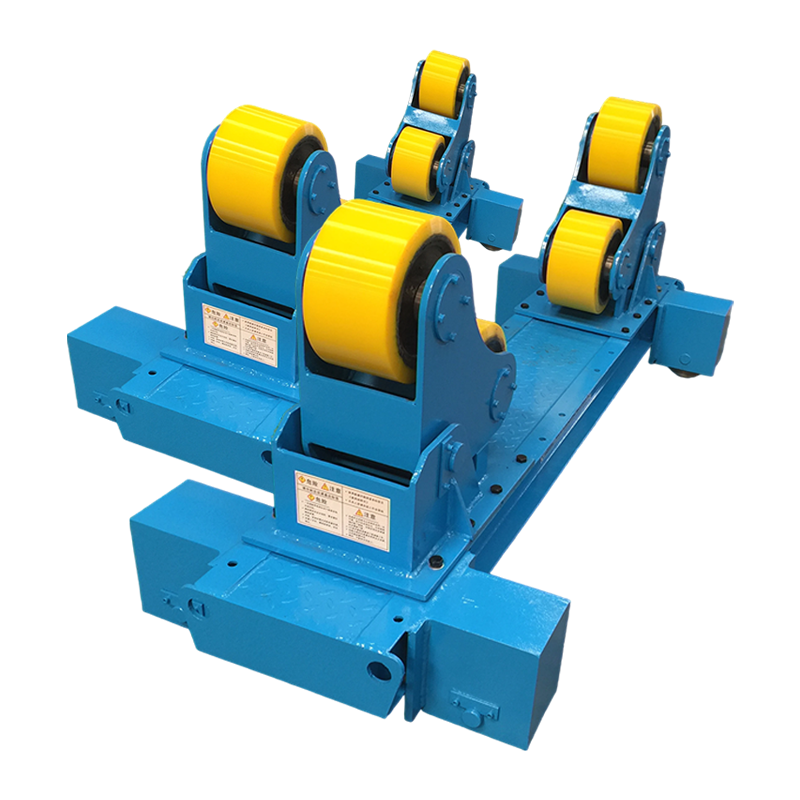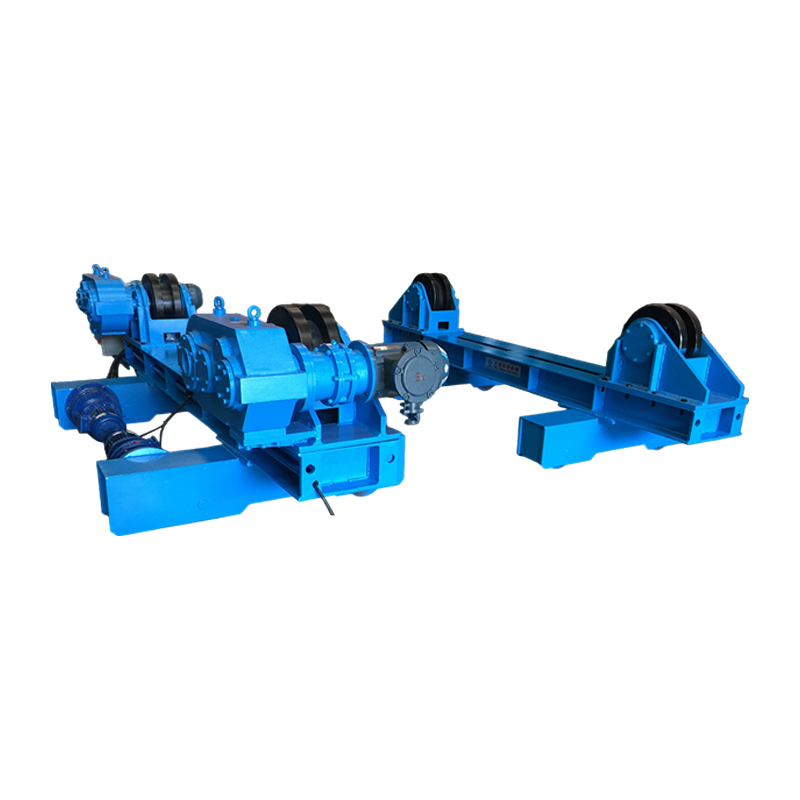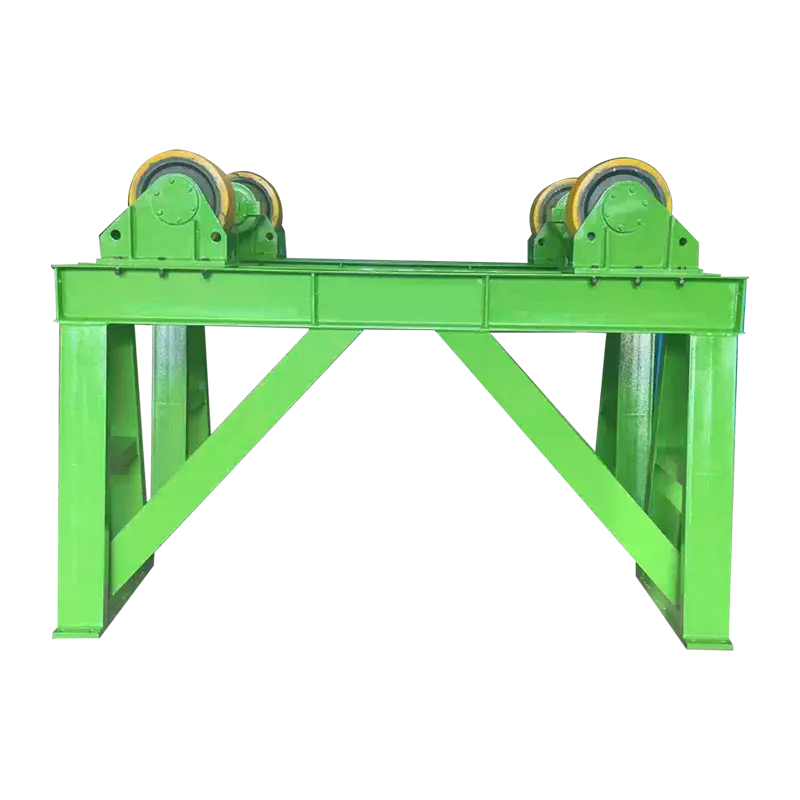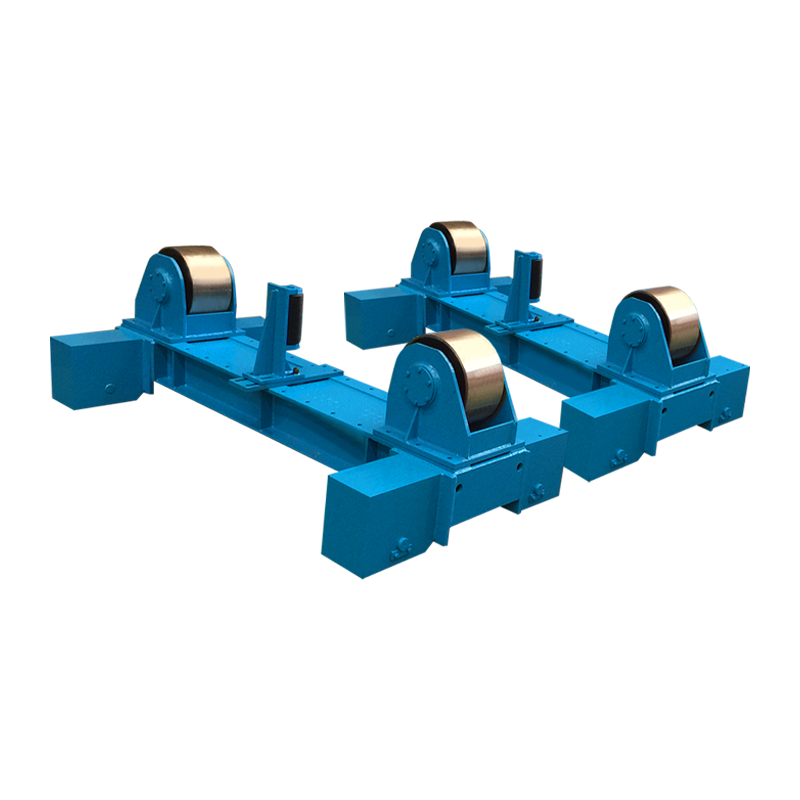
A rørsveising rotator dreier sylindriske arbeidsstykker under sveisebrenneren, og opprettholder automatisk den ideelle kjørehastigheten for hver passering. Denne enkeltoppgraderingen kan presse lysbuetiden fra under 20 % til mer enn 60 % og øke avsetningsraten med opptil 300 %, ifølge en produktivitetsundersøkelse fra 2023 fra Fabricators & Manufacturers Association. Butikker som bruker drevet rotasjon rapporterer konsekvent færre defekter, mindre etterarbeid og rask avkastning på investeringen.
Låser opp hastighet og konsistens med en rørsveiserotor
Bruk av en rørsveiserotator reduserer syklustiden ved å automatisere rotasjonen, noe som muliggjør kontinuerlige flergangssveisinger uten operatøren omplassering. Ved manuell rørrulling stopper en sveiser ofte med noen minutters mellomrom for å flytte arbeidsstykket, noe som deler opp lysbuen og reduserer faktisk sveisetid. Data fra American Welding Society's Welding Handbook indikerer at manuell dreiing vanligvis begrenser lysbuetiden til 15–25 % av skifttimer. Når en rørsveising rotator tar over, overskrider lysbuetiden regelmessig 60 %, noe som betyr at mer sveisemetall avsettes per skift uten å øke arbeidstimer.
Påvirkningen på reisehastigheten er like målbar. En standard 12-tommers plan 40-rørskjøt som krever 35 minutters manuell rulling kan fullføres på omtrent 12 minutter med en rotator satt til 250 mm/min. Over en uke med dobbeltskiftsproduksjon, betyr denne forskjellen hundrevis av flere fullførte ledd. Disse tallene stemmer overens med Fabricators & Manufacturers Associations benchmarking-rapport for 2023, som fant at mellomstore fartøysbutikker som bruker sveise rotatorer forbedret den generelle utstyrseffektiviteten med 28 % i løpet av første kvartal etter implementering.
Matchende lastekapasitet og rørdiameter: en direkte sammenligning
Nyttelastklassifiseringen bestemmer direkte hvilke jobber en rotator kan håndtere, og overskridelse av denne grensen fører til motorutbrenthet eller for mye radiell utløp. Hver rørsveising rotator er designet rundt et spesifikt vektområde og diameter konvolutt. En enhet vurdert til 1 tonn kan håndtere 2–12 tommers rør, mens et 20 tonns sett håndterer fartøyer over 60 tommer i diameter. Å velge en rotator med minst 25 % overkapasitet over det tyngste planlagte arbeidsstykket forlenger levetiden og bevarer rotasjonsnøyaktigheten.
| Lastekapasitet (tonn) | Typisk rørdiameterområde (tommer) | Motoreffekt (kW) | Maks rotasjonshastighet (in/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A rørsveising rotator vurdert til 5 tonn kan håndtere et 36-tommers rør med en veggtykkelse på 0,5 tommer, forutsatt at arbeidsstykkets vekt ikke overstiger 10 000 lb. Overskridelse av belastningsgrensen forårsaker glidning mellom drivrullene og røroverflaten, noe som resulterer i ujevn rotasjonshastighet og sveisedefekter som forskjøvede vulstprofiler. Mange produsenter har en 1-tonns enhet for småboringsrør og et separat 10-tonns sett for trykkbeholdere for å unngå overbelastning.
Selvjusterende vs. konvensjonelle rotatorer: Hvilken design passer til arbeidsflyten din
Selvjusterende rotatorer kompenserer automatisk for diametervariasjoner, og reduserer oppsetttiden med opptil 50 % i blandet produksjon. En konvensjonell rørsveising rotator bruker faste tomgangshjul hvis avstand må justeres manuelt for hver rørdiameter. I motsetning til dette dreier en selvjusterende modell rullevognene slik at de tilpasser seg arbeidsstykket så snart det senkes på plass. Denne mekaniske tilpasningen eliminerer behovet for prøv-og-feil-posisjonering.
Konvensjonell rotator med fast rulle
- Lavere innkjøpskostnad, vanligvis 20–30 % mindre enn en selvjusterende enhet
- Manuell justering kreves for hver diameterendring
- Ideell for lange løp med identiske rørsneller
- Enklere prosedyre for bytte av rulle
- Tyngre bunnramme tåler ofte røffere håndtering
Selvjusterende rørsveiserotator
- Griper automatisk rør fra 2" opp til maksimal diameter
- Oppsettet tar sekunder, og halverer overgangstiden
- Konsekvent rullekontakt reduserer utløp under 0,02 tommer
- Yter godt i høy-miks, lavt volum fabrikasjon
- Høyere initialinvestering, men avkastning innen 6–8 måneder i typiske jobbbutikker
I en sammenlignende tidsstudie på tvers av seks fabrikasjonsanlegg, en selvjusterende rørsveising rotator sparte i gjennomsnitt 11 minutter per oppsett ved bytte mellom 8-tommers og 20-tommers rør. Over 50 omstillinger per uke, den sparte tiden utgjør mer enn 9 timers ekstra lysbuetilgjengelighet, nok til å sveise ytterligere 15–20 skjøter med middels boring.
Sveisekvalitetsgevinster: Reduserer defekter med konsekvent rotasjon
Jevn rotasjon reduserer sveisedefekter som mangel på fusjon og underskjæring betydelig, med studier som viser opptil 40 % reduksjon i omarbeidingshastigheter. Når en rørsveising rotator opprettholder en konstant overflatehastighet, sveisebuen holder seg i forkanten av kulpen uten brå akselerasjoner eller retardasjoner. Denne stabiliteten forhindrer kald runde, inkonsekvent penetrasjon og stopp-start-kratrene som dukker opp under manuell omplassering.
En teknisk artikkel fra 2022 publisert i Welding Journal dokumenterte omarbeidingshastigheter på tvers av 1200 omkretsrørskjøter. Skjøter sveiset med en drevet rørsveising rotator viste en feilrate på 3,4 %, sammenlignet med 5,8 % for manuelt dreide skjøter. Reduksjonen på 40 % ble direkte oversatt til lavere kostnader for sliping, fuging og ny inspeksjon, og sparte omtrent 18 USD per skjøt i et miljø med full belastning på 65 USD/time.
Varmetilførselen blir også mer jevn. Ved manuell dreiing tar sveisere ofte pause for å justere kroppsholdningen, noe som fører til at varme bygger seg opp og potensielt endrer de varmepåvirkede soneegenskapene. En rotatordrevet passasje holder interpass-temperaturen innenfor et ±25°F-vindu, noe som bidrar til å opprettholde Charpy V-notch-seighetsverdier som kreves av ASME B31.3. Konsistens på dette nivået er ekstremt vanskelig å oppnå med håndvending.
Integrering av rørsveiserotor i automatiserte celler
Sammenkobling av en rørsveiserotator med en søyle- og bommanipulator skaper en helautomatisert omkretssveisestasjon, som reduserer direkte arbeidskostnader med opptil 60 % i henhold til casestudier i bransjen. Rotatoren håndterer rotasjon mens manipulatoren plasserer sveisehodet i optimal utstikking og vinkel. Sammen lar de én operatør overvåke flere stasjoner samtidig.
Et typisk automatisert celleoppsett plasserer en 10-tonn rørsveising rotator mellom to tomgangssett, med en manipulatorkolonne som mater et nedsenket buesveisehode ovenfra. Når operatøren har lastet røret og setter i gang sekvensen, dreier rotatoren med en forhåndsinnstilt hastighet, manipulatoren opprettholder en fast forskyvning, og hele skjøten sveises i én uavbrutt syklus. Data fra et tungt fabrikasjonsanlegg i Rotterdam viste at denne konfigurasjonen økte den daglige skjøteeffekten fra 14 til 38 på 48-tommers vindtårnseksjoner, samtidig som den reduserte sveiserutmattingsrelaterte feil til nesten null.
Selv uten full automatisering, en sveise rotator utstyrt med en digital turteller og fjernkontroll gjør det mulig for en sveiser å finjustere hastigheten fra sikker avstand. Denne enkle oppgraderingen har vist seg å forbedre sveiseresultatet med 22 % i kunderevisjoner, fordi operatøren kan reagere på sølepyttens oppførsel uten å bryte buestabiliteten.
Sikkerhet og ergonomiske fordeler
Å eliminere manuell rørrulling reduserer muskel- og skjelettskader med opptil 70 % og forhindrer klem-punktulykker. Manuell rotering av et tungt rør med en kjedenøkkel eller for hånd gir ekstrem belastning på skuldre, rygg og håndledd. Skadeloggene fra Occupational Safety and Health Administration (OSHA) indikerer at rørhåndtering og posisjonering utgjør omtrent 18 % av registrerte forstuinger og tøyninger i konstruksjonsfabrikker. Vi introduserer en rørsveising rotator fjerner behovet for den fysiske anstrengelsen helt.
Videre holder en rotator operatøren utenfor den umiddelbare rullesonen. Ved manuelle metoder står arbeidere ofte i nærheten av roterende stropper eller kjettinger, noe som skaper klempunktsrisiko. Med en rørsveising rotator , driv- og tomgangsrullene er beskyttet, og operatøren kontrollerer bevegelsen gjennom en dødmannsbryter som stopper rotasjonen umiddelbart når den slippes. Kombinert med riktige lockout/tagout-prosedyrer, bidro disse funksjonene til en 55 % reduksjon i registrerbare håndskader over en toårsperiode i en trykkbeholderbutikk i Texas, som rapportert i butikkens interne sikkerhetsgjennomgang.
Vedlikeholdspraksis som forlenger rotatorens levetid
Rutinemessig inspeksjon av drivruller og lagersmøring kan doble serviceintervallet til en rørsveiserotor. Selv robuste rotatorer lider av gradvis slitasje, men en disiplinert vedlikeholdsplan holder rotasjonsnøyaktigheten stram og forhindrer kostbar nedetid. Følgende trinn, hentet fra utstyrsservicemanualer, gir størst effekt.
- Inspiser rulleoverflater ukentlig. Slitte eller uthullede polyuretanruller forårsaker vibrasjoner og utløp. Bytt ut ruller når kontaktlappen viser flate flekker som er bredere enn 4 mm.
- Smør drivlager hver 200. driftstime. Bruk litiumbasert EP2-fett og skyll gammelt fett gjennom koblingen til rent fett kommer ut. Forurenset smøremiddel er den viktigste årsaken til for tidlig lagersvikt i sveise rotator kjører.
- Bekreft innretting mellom driv- og tomgangssett. Feiljustering med mer enn 1/16 tomme per fot av rørlengden skaper sidekrefter som overbelaster lagrene og reduserer motorens effektivitet. Laserjusteringsverktøy kan sjekke dette på under ti minutter.
- Rengjør el-skap månedlig. Sveiserøyk og slipestøv infiltrerer VFD-kapslinger og forårsaker overoppheting. En ren trykkluft-utblåsing og filterbytte opprettholder jevn hastighetskontroll.
- Ta opp forsterkertrekk med jevne mellomrom. En plutselig økning i motorstrømmen indikerer vanligvis rullebinding eller et sviktende lager. Angi en grunnlinje ved installasjon og flagg enhver stigning over 15 % for undersøkelse.
Butikker som følger disse trinnene rapporterer et gjennomsnittlig problemfritt serviceintervall på 18–24 måneder for deres rørsveising rotators , sammenlignet med 9–12 måneder i anlegg som kun utfører reaktive reparasjoner. Forskjellen tilsvarer ofte en større ombygging mindre per år, og sparer $3000–$7000 i deler og arbeidskraft.
Ofte stilte spørsmål om rørsveiserotorer
Hva brukes en rørsveiserotor til?
A rørsveising rotator brukes til å dreie sylindriske arbeidsstykker – som rør, trykkbeholdere og vindtårnseksjoner – med kontrollert hastighet under sveising. Den holder arbeidsstykket på drevne valser slik at sveiseren eller den automatiske brenneren kan avsette fyllmetall kontinuerlig rundt omkretsen uten å stoppe for å flytte.
Hvordan velger jeg riktig rørsveisingsrotatorkapasitet?
Velg en rørsveising rotator med en belastningsgrad som er minst 25 % høyere enn den tyngste enheten du planlegger å sveise. Sjekk også minimums- og maksimumsdiameterområdet: rullene må ha god kontakt uten at røret sitter for lavt i vuggen. En enhet som er for liten vil skli; en som er for stor, kaster bort energi og kapital.
Kan en rørsveiserotator håndtere ikke-runde arbeidsstykker?
En standard rørsveising rotator er designet for sylindriske seksjoner. Firkantede eller rektangulære former forårsaker ujevn rullekontakt og vibrasjon. For ikke-runde komponenter er en posisjonsregulator med frontplate eller en flerakset manipulator det bedre valget. Noen selvjusterende rotatorer kan ha lett ovalitet, men de beste resultatene krever rundhet innenfor 1 % av den nominelle diameteren.
Hvilket vedlikehold hindrer hastighetssvingninger?
Hastighetssvingninger i en sveise rotator spores vanligvis tilbake til slitte ruller, utilstrekkelig smøring eller VFD-parameterdrift. Regelmessig rengjøring av rulleoverflaten, smøring av lagre hver 200. time og re-innstilling av frekvensomformerens PID-innstillinger eliminerer de fleste hastighetsinkonsekvenser. Hvis svingningene vedvarer, sjekk giverkoblingen og motorkabelskjermingen for elektrisk støy.