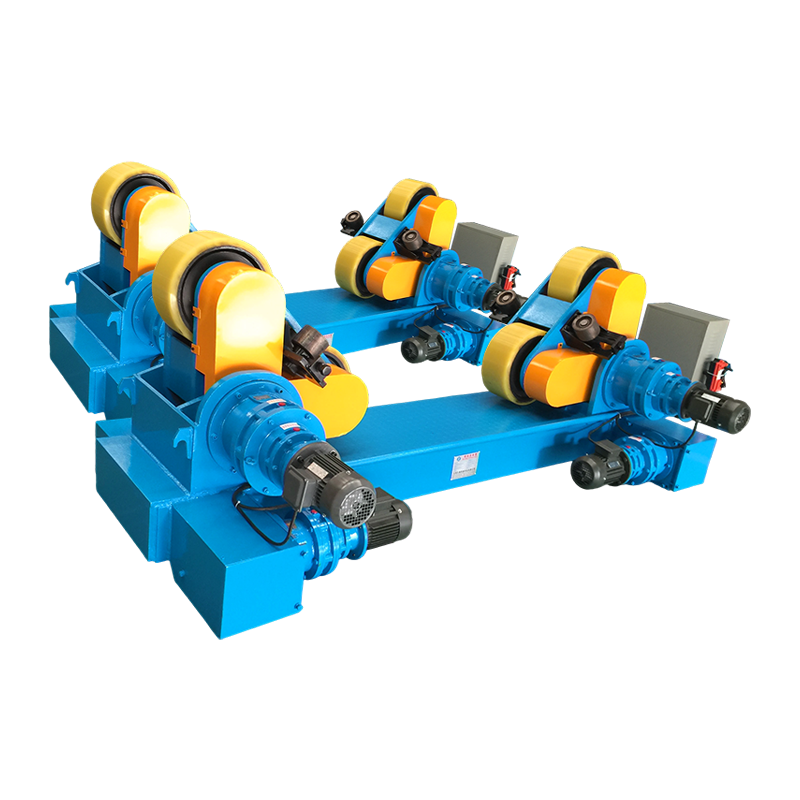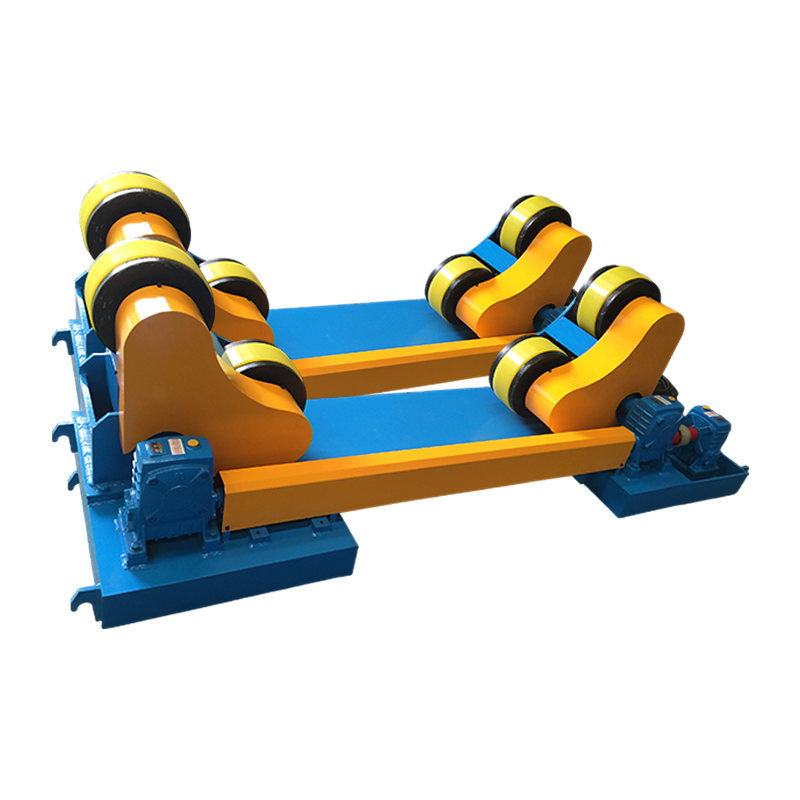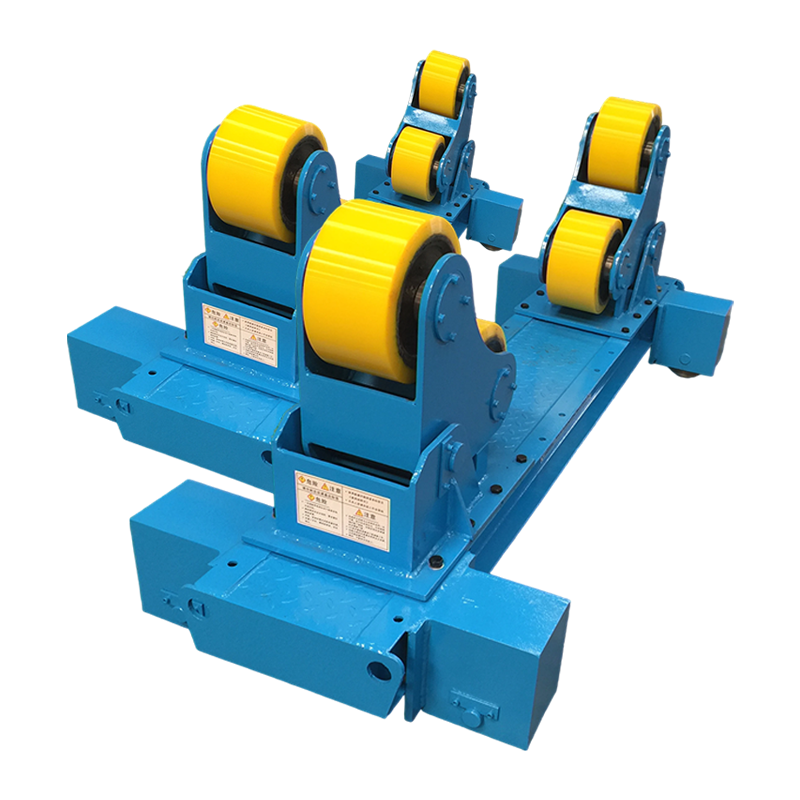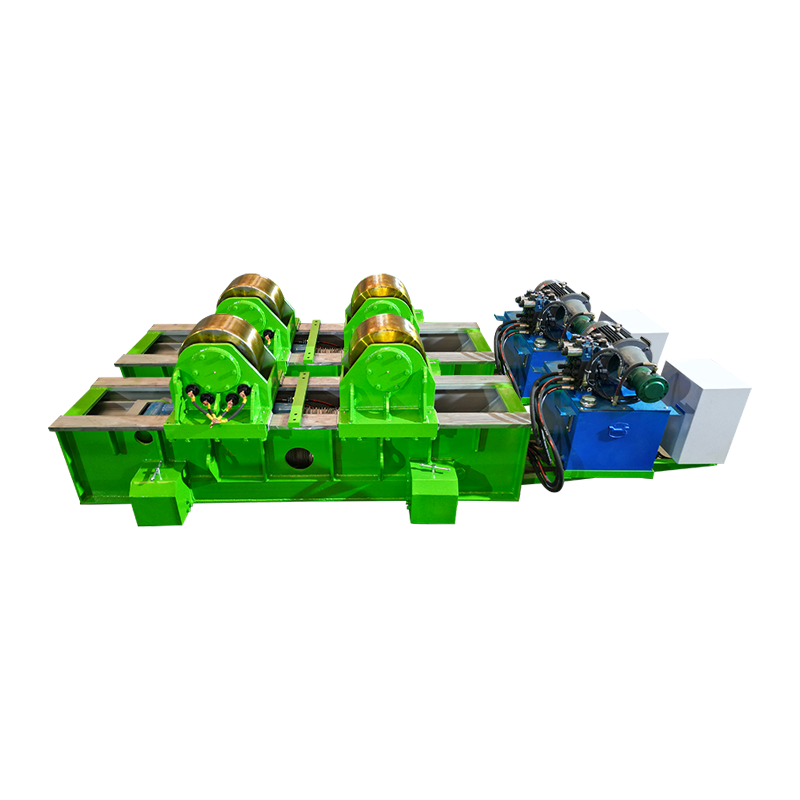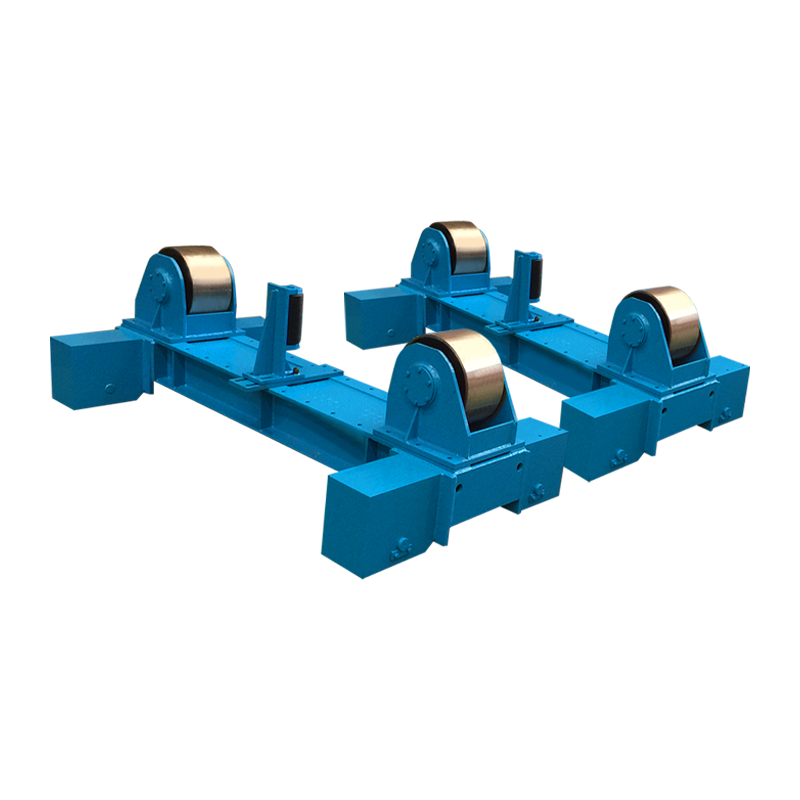
Inventar for sveising er spesialbygde mekaniske enheter som lokaliserer, klemmer og støtter metallarbeidsstykker i nøyaktig justering under sveiseprosessen, og sikrer at hver fullførte sammenstilling oppfyller dimensjonsspesifikasjoner med minimal forvrengning og maksimal repeterbarhet. I en manuell sveisestasjon kan en dyktig operatør bruke betydelig tid på å måle, stifte og justere deler; med en riktig utformet sveisefeste , er delen plassert riktig i det øyeblikket den settes inn i verktøyet. I følge American Welding Society (AWS) kan utplassering av stive sveisearmaturer redusere den totale produksjonstiden med 30 % til 60 % og redusere sveiserelaterte omarbeidingshastigheter til under 3 % . Å forstå nøyaktig hva disse armaturene er og hvordan de implementeres, bygger effektivt bro over gapet mellom en prototype og en lønnsom produksjonslinje med høyt volum. Denne omfattende guiden utforsker ingeniørprinsippene, designmetodene, økonomiske begrunnelser og nye teknologier som definerer moderne sveisearmaturer.
Hva er sveisearmaturer og hvorfor er de kritiske for presisjon?
En sveisearmatur er et spesialkonstruert produksjonsverktøy som fysisk sikrer alle komponentene i en sammenstilling mot kreftene fra termisk ekspansjon og sammentrekning, og garanterer at den dimensjonale repeterbarheten til den endelige sveisingen samsvarer med den tekniske planen. Fysikken til fusjonssveising utgjør en grunnleggende utfordring: smeltet stål krymper når det størkner, og trekker metallet ut av form. A armatur for sveising motvirker dette ved å holde delene stivt på plass. Det hindrer ikke bare bevegelse; den forspenner ofte materialet eller tar imot beregnet svinn. Ved å innlemme en systematisk tilnærming til arbeidsemnerreferanser – ved hjelp av dedikerte lokatorer og støtter – fjerner armaturet menneskelig gjetting. Dette sikrer at selv en nybegynner sveiser kan produsere sammenstillinger som faller innenfor strenge ISO 13920-toleranser for lineære dimensjoner og retthet. Den økonomiske virkningen er betydelig: en studie utført av Edison Welding Institute (EWI) fant at riktig feste kan forbedre førstepassasjeutbyttet med 40 % og redusere behovet for ettersveiseretting med inntil 70 % . I et typisk fabrikasjonsverksted kan ettersveising av forvrengte sammenstillinger forbruke opptil 30 % av totale produksjonsarbeidstimer , en kostnad som i stor grad elimineres når delen holdes riktig fra starten. Videre muliggjør en godt utformet armatur bruk av høyere sveisestrømmer og raskere reisehastigheter fordi operatøren eller roboten ikke trenger å ta en pause for å sjekke innrettingen. Resultatet er ikke bare et bedre produkt, men også et raskere.
De tre kjernefunksjonene: lokalisering, klemme og støtte
Hver effektiv sveisefeste utfører tre ikke-omsettelige mekaniske funksjoner: den lokaliserer arbeidsstykket nøyaktig ved å referere til kjente datum, klemmer delene med nok kraft til å motstå sveisekrymping, og støtter sammenstillingen for å forhindre henging under tyngdekraften og varme. 3-2-1 lokaliseringsprinsippet er industristandarden for de fleste prismatiske deler. Seks kontaktpunkter begrenser alle seks frihetsgrader: tre punkter definerer et primærplan, to punkter definerer en sekundærkant, og ett punkt definerer et tertiært stopp. Ved utforming inventar for sveising , må klemkraften rettes inn i disse faste lokatorene. Støtteelementene, ofte justerbare spindler eller jekkskruer, hindrer de tunge stålplatene i å bøye seg ved oppvarming. Denne tri-funksjonelle designen sikrer at når sveisemetallet trekker seg sammen, trekker det mot armaturet i stedet for å forvrenge delen. For eksempel, ved fabrikasjon av et chassis for tungt utstyr, kan lokatorer laget av herdet verktøystål holde rammedelene innenfor ±0,3 mm , mens klemmene påfører en kraft på flere kilonewton for å hindre bevegelse under flerpasssveising. Den nødvendige klemkraften er ikke vilkårlig; den må beregnes ut fra den forventede krympekraften til sveisen. En kilsveis med en benlengde på 8 mm kan generere en tverrkrympekraft som overstiger 10 000 Newton , og armaturet må motvirke dette uten å deformeres.
Sammenligning av manuell verktøy, modulære systemer og automatiserte celler
Valget av et sveisefestesystem avhenger av produksjonsvolumet, kompleksiteten til delen og den nødvendige fleksibiliteten; tabellen nedenfor sammenligner de manuelle, modulære og automatiserte tilnærmingene.
| Funksjon | Manuelle dedikerte armaturer | Modulær (3D) beslag | Automatisert (hydraulisk/pneumatisk) |
|---|---|---|---|
| Byttetid | Høy (timer) | Veldig lav (minutter) | Lav (programendring) |
| Volum egnethet | Høyvolum, enkeltdel | Lav til middels, prototyping | Masseproduksjon |
| Startkostnad | Moderat til Høy | Veldig lav | Veldig høy |
| Forvrengningskontroll | Utmerket (stiv) | Bra | Utmerket (aktiv kontroll) |
Manuelle dedikerte armaturer er vanligvis konstruert av stålplate og er boltet til en base. De tilbyr ekstrem stivhet og er standarden for tung fabrikasjon. Modulære systemer bruker gitterplater og presisjonsstifter for å tillate rask rekonfigurering, noe som gjør dem ideelle for jobbbutikker. Automatiserte armaturer er ofte integrert i robotsveiseceller, der pneumatiske eller hydrauliske klemmer aktiveres i rekkefølge, og sensorer bekrefter tilstedeværelse av deler. Hver type har en distinkt plass i moderne produksjon, og mange store anlegg bruker en kombinasjon av alle tre tilnærmingene.
Design for termisk dynamikk: Hvordan fiksturer kompenserer for krymping
En sveiset skjøt vil krympe når den avkjøles, og en av de mest sofistikerte aspektene ved armaturdesign er å beregne og motvirke denne bevegelsen slik at den ferdige delen oppfyller spesifikasjonene uten behov for ettersveising. Karbonstål krymper ca 1,0 til 1,5 millimeter per meter sveiselengde i tverrretningen. Avansert inventar for sveising ikke alltid lås delen perfekt; noen ganger bruker de "flytende" eller "kontraksjon" blokker. Disse lar metallet trekke forutsigbart i én retning mens det begrenser det i en annen. Ved å bruke finite element analyse (FEA) kan ingeniører simulere temperaturprofilen til en flerpasssveis og plassere klemmer nøyaktig i soner med høy spenningskonsentrasjon. Denne ingeniørtilnærmingen er det som forhindrer den fryktede "potetgull"-effekten i store fabrikkerte rammer. Den termiske dynamikken til selve armaturet krever også vurdering. En stålfeste oppvarmet av gjentatte sveisesykluser vil ekspandere, og hvis denne utvidelsen ikke tas med i betraktning, vil lokaliseringsposisjonene skifte gjennom et produksjonsskift. Vannkjølte armaturer brukes noen ganger i automatiserte celler med høy driftssyklus for å opprettholde en stabil armaturtemperatur, og sikrer at lokaliseringsposisjonene forblir konstante fra første del av morgenen til siste del av ettermiddagen.
Design for spesifikke sveiseprosesser: MIG, TIG, laser og punktsveising
Sveiseprosessen i seg selv dikterer kritiske armaturets designparametere, ettersom varmetilførsel, syklustid, sprutgenerering og tilgjengelighetskrav varierer dramatisk mellom MIG-, TIG-, laser- og motstandspunktsveising. For MIG-sveising med høy varmeinngang, sveisefeste må være massive og ha vannkjøling eller kobberstøttestenger for å senke varmen bort og forhindre vridning. TIG-sveising, som ikke produserer sprut, lar designere plassere klemmer og lokatorer mye nærmere skjøten uten frykt for at de blir sveiset til arbeidsstykket. Lasersveisearmaturer krever ekstremt trange toleranser – ofte ±0,05 mm – fordi den fokuserte laserstrålen krever presis sammenføyning med praktisk talt ingen mellomrom. Ved motstandspunktsveising er armaturet en integrert del av den elektriske kretsen; armene og elektrodene må være laget av kobberlegeringer med spesifikk ledningsevne og må være isolert fra basen for å forhindre strøstrømmer. Å forstå disse prosessspesifikke begrensningene er avgjørende når du velger materialer og bestemmer klemmeplassering for en vellykket armatur for sveising .
Integrering av Poka-Yoke og feilsikring i armaturdesign
En veldesignet sveisearmatur inneholder poka-yoke, eller feilsikker, funksjoner som fysisk hindrer operatøren i å laste et arbeidsstykke feil, og eliminerer dermed en stor kilde til defekter før sveisebuen noen gang blir truffet. Disse funksjonene kan være så enkle som asymmetriske pinnemønstre som bare lar delen passe i én retning, eller så sofistikerte som nærhetssensorer som oppdager om en komponent mangler og avbryter sveisesyklusen. I én leverandør av bilindustrien, er implementeringen av feilsikret inventar for sveising reduserte defektraten fra 1200 deler per million til under 50 deler per million innen seks måneder. Poka-yoke-design reduserer avhengigheten av operatørens årvåkenhet og opplæring, noe som gjør kvaliteten til en funksjon av selve verktøyet. Denne tilnærmingen er nå pålagt av mange OEM-er i deres leverandørkvalitetsmanualer, noe som gjenspeiler dens beviste effektivitet i høyvolumproduksjon.
Økonomisk begrunnelse: Beregning av avkastningen på investeringen for sveisearmaturer
Kapitalutgiftene for en spesialtilpasset sveisearmatur må begrunnes med en klar avkastning på investeringen (ROI)-beregning som tar hensyn til direkte arbeidsbesparelser, redusert etterarbeid, lavere skraphastigheter og den økte gjennomstrømningen som følge av raskere syklustider. En typisk dedikert armatur for en mellomstor sveising kan koste mellom $5 000 og $50 000 å designe og bygge. Hvis denne armaturen reduserer sveise- og monteringstiden for en enkelt montering med 15 minutter, og butikken produserer 5000 enheter per år til en fullt belastet arbeidsrate på $45 per time, er den årlige direkte arbeidsbesparelsen. $56 250 . Å legge til besparelsene fra eliminert retting og reduserte sveisetilsetningsmaterialer skyver ofte tilbakebetalingstiden til under ett år. Selv for mindre volumoperasjoner kan kvalitetsforbedringen og muligheten til å vinne kontrakter som krever dokumentert prosesskontroll gjøre investeringen i en sveisefeste strategisk nødvendig. Startkostnaden amortiseres dermed ikke bare over delene den produserer, men også over forretningsmulighetene den muliggjør.
Materialer, varmebehandling og overflateteknikk for lang levetid
Fordi armaturer er utsatt for store belastninger, sprut og konstant slitasje, avhenger levetiden direkte av stålkvaliteten, varmebehandlingen og overflateherdingen til kontaktpunktene. Vanlige bunnplater er laget av varmvalset A36 eller normalisert S355 stål. For å lokalisere pinner og klemputer som motstår slitasje, materialer som D2 verktøystål eller 4140 legert stål, herdet til 55–60 HRC , er standard. I robotceller der elektrisk ledningsevne er avgjørende for lysbuen, er kobberstøttestengene integrert i sveisefeste tjener et dobbelt formål: de leder varme bort fra sveisesonen og beskytter stålverktøyet mot direkte lysbuestråling. Overflatefinishen til lokaliseringsputer har også betydning: en slipt overflate med en ruhet på Ra 0,8 til 1,6 mikron gir pålitelig kontakt uten å slite overflatene på de parende delene. For ekstreme miljøer som fabrikasjon av rustfritt stål, hvor selve armaturet må motstå korrosjon, er karakterer som 316L rustfritt spesifisert for armaturets kropp og alle kontaktflater.
Integrering av armaturer med robot- og automatiserte sveisesystemer
Den sanne kraften til en sveisearmatur blir realisert når den er sammenkoblet med en robotarm eller en dedikert automatisk sveiser, noe som muliggjør produksjon av lys-ut og jevn kvalitet døgnet rundt. I slike celler er sveisefeste blir mer enn en statisk holdeanordning; den er en aktiv deltaker i produksjonssekvensen. Sensorer bekrefter at delen er lastet riktig, pneumatiske klemmer kobles inn i en programmert rekkefølge, og roboten mottar et signal om å starte sveisesyklusen. Headstock-tailstock-posisjoneringsanordninger er vanlige festeanordninger for sylindriske deler, som lar roboten sveise i flat posisjon mens fiksturen roterer arbeidsstykket. For komplekse støpegods kan fiksturen inkludere flere rotasjonsakser for å gi roboten tilgang til alle ledd. I følge International Federation of Robotics har antallet industriroboter som brukes for sveising vokst med over 50 % de siste fem årene , med inventar som et nødvendig supplement til denne maskinvaren. Grensesnittet mellom robotkontrolleren og fiksturen blir stadig mer sofistikert: Roboten kan verifisere klemmestatus, justere sveiseparametere basert på oppdagede delvariasjoner, og til og med signalisere en operatør når en fiksturkomponent nærmer seg sin slitasjegrense.
Rollen til additiv produksjon og 3D-utskrift i armaturproduksjon
Additiv produksjon endrer raskt hvordan sveisearmaturer produseres, og lar ingeniører lage komplekse, konforme kjølekanaler, lette strukturer og tilpassede lokaliseringsgeometrier som er umulige å oppnå med tradisjonell maskinering. 3D-utskrift av metall, ved bruk av materialer som maraging stål eller Inconel, muliggjør fremstilling av armaturkomponenter med integrerte kjølepassasjer som følger konturen av sveiseskjøten. Denne målrettede kjølingen reduserer syklustiden dramatisk i høyvolumsoperasjoner. Mer vanlig er polymer 3D-utskrift brukt til å produsere prototypelokaliser, håndteringsjigger og myke kjever for robotgripere i løpet av timer, i stedet for dagene eller ukene som kreves for maskinerte metalldeler. Selv om disse polymerkomponentene ikke er egnet for direkte lysbueeksponering, er de utmerket for å holde deler borte fra sveisesonen. Evnen til raskt å iterere armaturdesign ved hjelp av 3D-printede prototyper komprimerer utviklingstidslinjen og senker kostnadene ved eksperimentering, noe som gjør optimaliserte inventar for sveising tilgjengelig for små og mellomstore bedrifter.
Metrologi og validering: Sikre at armaturet oppfyller den tiltenkte nøyaktigheten
Før en ny sveisearmatur settes i produksjon, må den valideres ved hjelp av koordinatmålemaskiner (CMM), lasersporere eller fotogrammetri for å sikre at alle lokaliseringspunkter, klemflater og referanseflater faller innenfor den angitte posisjonstoleransen, som typisk er ±0,1 mm eller tettere. Denne valideringen er ikke en engangshendelse. En dokumentert kalibreringsplan, ved bruk av en kalibrert hoveddel eller direkte måling, er avgjørende for løpende kvalitetssikring. I romfartsindustrien krever AS9100-kravene at alt produksjonsverktøy skal inspiseres med definerte intervaller. Når en armatur går ut av toleranse, blir den maskinert på nytt eller dens slitte komponenter erstattes. Denne disiplinerte tilnærmingen til metrologi sikrer at sveisefeste fortsetter å produsere samsvarende deler gjennom hele levetiden.
Vanlig vedlikehold, kalibreringspraksis og langtidspleie
Selv den mest robuste sveisearmaturen vil gradvis miste nøyaktigheten hvis den ikke rengjøres og kalibreres regelmessig, spesielt i høyproduksjonsmiljøer der sprutakkumulering og klemslitasje er konstante problemer. En forebyggende vedlikeholdsplan bør inkludere daglig rengjøring av lokalisatoroverflater for å fjerne sprut og rusk, ved bruk av messingskrapere og spray mot sprut. Ukentlig inspeksjon av klemkrefter med en momentnøkkel eller trykkmåler er nødvendig for å sikre at de oppfyller spesifikasjonene. Månedlig dimensjonsverifisering med en CMM eller lasertracker bekrefter at armaturets lokaliseringspunkter fortsatt er innenfor de tiltenkte posisjonene. Årlig ombygging eller utskifting av slitedeler som lokaliseringsstifter, foringer og klemputer er standard praksis. Å neglisjere disse vedlikeholdsoppgavene kan føre til en gradvis avdrift i deldimensjoner, og til slutt forårsake feltfeil eller samlebåndstopp. Kostnaden for en enkelt kundeavvisning på grunn av sveising utenfor toleranse kan overstige hele det årlige vedlikeholdsbudsjettet for inventarbutikken.
Ofte stilte spørsmål om sveisearmaturer
Kan jeg bruke en enkelt armatur for både hefting og helsveising?
Det avhenger av varmetilførselen. For robot- eller høyvarmeprosesser er det noen ganger bedre å ha en dedikert stagfeste som er lettere og raskere, etterfulgt av en tyngre sveisefeste for de siste pasningene. Hvis samme fikstur brukes for begge, kan heftesveisene lokalt deformere klempunktene, noe som fører til at hele sveisen blir feiljustert. Den ekstra termiske spenningen fra den endelige sveisen kan også føre til at fiksturen mister sin kalibrering over tid.
Hvordan beskytter jeg fixturlokalisatorer mot sveisesprut?
Sprut fester seg ikke godt til messing eller kobber, så lokatorer nær lysbuen er ofte laget av disse materialene eller belagt med en keramisk spray mot sprut. Regelmessige rengjøringssykluser er også avgjørende; selv de beste inventar for sveising vil miste nøyaktigheten hvis sprutkuler samler seg på referanseflater. Noen avanserte systemer har automatiske luftstråler som blåser lokalisatorene rene mellom syklusene.
Hva er den typiske nøyaktigheten en sveisearmatur må ha?
For tungt utstyr fabrikasjon, lineære toleranser på ±0,5 mm er vanlige. For bilplater er selve armaturet ofte maskinert til toleranser ±0,05 mm til ±0,1 mm slik at den siste delen, etter å ha tatt hensyn til tilbakefjæring, passer perfekt inn i kjøretøyets karosseri. Den nødvendige fixturnøyaktigheten er alltid strammere enn ønsket deltoleranse, vanligvis med en faktor på to eller mer.
Hvordan velger jeg mellom en permanent dedikert armatur og et modulært system?
Beslutningen avhenger av produksjonsvolum og delvariasjon. Hvis du produserer tusenvis av identiske deler per år, en permanent dedikert sveisefeste er den mest kostnadseffektive på lang sikt. Hvis butikken din håndterer mange forskjellige deler i små partier, tilbyr et modulært system fleksibiliteten til å rekonfigurere verktøyet for hver jobb. Mange butikker bruker en hybrid tilnærming: en dedikert armatur for de bestselgende produktene og et modulært system for prototypearbeid og bestillinger med lavt volum.
Investerer i godt konstruert inventar for sveising er ikke en utgift; det er en strategisk beslutning som direkte påvirker bunnlinjen. Ved å eliminere fit-up gjetting, redusere termisk forvrengning og muliggjøre overgangen fra manuelt håndverk til automatisert repeterbarhet, legger disse verktøyene grunnlaget for skalerbar, høykvalitets produksjon. Fra den første utformingen til daglig vedlikehold sørger oppmerksomhet på detaljer på alle trinn for at armaturet forblir et pålitelig, presist grunnlag for flere tiår med produksjon.