A rørsveiseposisjoner er en motorisert roterende fikstur som holder og dreier et rørarbeidsstykke med en kontrollert hastighet og vinkel slik at sveiseren kan opprettholde den optimale flate eller horisontale sveiseposisjonen gjennom hele skjøten, i stedet for å reposisjonere seg selv eller røret manuelt. I stedet for å sveise over hodet, vertikalt eller rundt et fast rør – posisjoner som reduserer lysbuetiden, øker defektraten og forårsaker tretthet i sveiseren – roterer posisjonsregulatoren kontinuerlig røret slik at det aktive sveisebassenget alltid sitter i den mest kontrollerbare posisjonen: klokken 12 eller 1–2 flat posisjon.
I følge en produktivitetsstudie fra 2024 av American Welding Society (AWS) , oppnår sveisere som bruker en rørsveisingsposisjoner 40–65 % høyere avsetningsrater sammenlignet med manuell rørsveising i alle posisjoner, samtidig som man reduserer antallet sveisefeil med opptil 55 % . Det globale sveiseposisjoneringsmarkedet ble verdsatt til USD 620 millioner i 2024 og er anslått å nå USD 1,1 milliarder innen 2031 med en CAGR på 8,6 % (Kilde: MarketsandMarkets, 2025), drevet av vekst i rørledningsinfrastruktur, trykkbeholderfabrikasjon og automatiserte sveisesystemer.
Hvordan en rørsveiseposisjoner fungerer
En rørsveiseposisjoner fungerer ved å klemme røret til et roterende topplager drevet av en motor med variabel hastighet, slik at sveiseren kan holde brenneren stasjonær mens røret roterer under det med nøyaktig tilpasset reisehastighet. Dette endrer sveisegeometrien fundamentalt fra et komplekst 3D romlig problem til en enkel 2D flatposisjonssveis.
Mekaniske kjernekomponenter
- Headstock (drivenhet) — Den motoriserte siden som griper og roterer røret. Inneholder girkassen, motoren (vanligvis AC servo eller DC variabel hastighet), og chucken eller frontplaten. Toppdekselet bestemmer det maksimale dreiemomentet, turtallsområdet og tiltkapasiteten til posisjonsregulatoren.
- Bakstokk (støtteenhet) — Den passive støtteenden som holder den motsatte enden av røret, og forhindrer nedsynkning og vibrasjon på lengre eller tyngre rør. Bakstokken glir langs en skinne eller seng for å romme forskjellige rørlengder.
- Chuck eller frontplate — Gripegrensesnittet mellom posisjonsregulator og rør. Tre-kjeve chucker brukes til runde rør; frontplater med justerbare klemarmer håndterer flensende ender, uregelmessige former eller svært store diametre.
- Hastighetskontroller — En frekvensomformer (VFD) eller tyristorkontroller som stiller inn rotasjonshastigheten i omdreininger per minutt. Sveiseren stiller inn en rotasjonshastighet som samsvarer med sveisehastigheten som kreves for den valgte prosessen og trådmatingshastigheten.
- Vippemekanisme — På modeller med vippeposisjoner tilter en sekundær motor eller snekkegirmekanisme hele rotasjonsaksen, slik at kilsveisinger på rørflenser og T-skjøter kan plasseres i den optimale 45-graders vinkelen.
Rotasjonshastighetsberegningen
Innstilling av riktig rotasjonshastighet er den mest kritiske driftsparameteren for en rørsveiseposisjoner. Nødvendig turtall beregnes ut fra den målrettede sveisehastigheten og røromkretsen:
RPM = Reisehastighet (mm/min) / (Pi x Ytre rørdiameter (mm))
For eksempel, sveising av et 168 mm (6-tommers) OD-rør med en GMAW-prosess ved en målreisehastighet på 400 mm/min krever: 400 / (3,14159 x 168) = omtrent 0,76 RPM . De fleste rørsveisingsposisjonere dekker et hastighetsområde på 0,1–5 RPM, med førsteklasses CNC-modeller som tilbyr 0,01–10 RPM for mikrosveising til neddykkede lysbuer med høy avsetning.
Hvilke typer rørsveiseposisjoner er tilgjengelige?
Rørsveiseposisjonere er tilgjengelige i fem hovedkonfigurasjoner, hver egnet for en annen kombinasjon av rørstørrelse, skjøtetype, produksjonsvolum og budsjett. Å velge feil type er den vanligste og mest kostbare feilen ved anskaffelse av posisjoneringsanordninger.
1. Headstock-Tailstock (H-T) Positioner
Headstock-tailstock-konfigurasjonen er den vanligste rørsveisingsposisjoneringstypen for fabrikker, håndtering av rør fra 50 mm til over 1200 mm OD og lengder opp til 12 meter eller mer. Røret støttes mellom den drevne hodestokken og den glidende halestokken, som monteres på en felles bunnskinne. Dette arrangementet eliminerer rørnedbøyning og tillater stabil rotasjon ved svært lavt turtall med tunge rør. Typisk lastekapasitet varierer fra 500 kg til 20 000 kg avhengig av modell.
2. Dreieskive (roterende bord) stiller
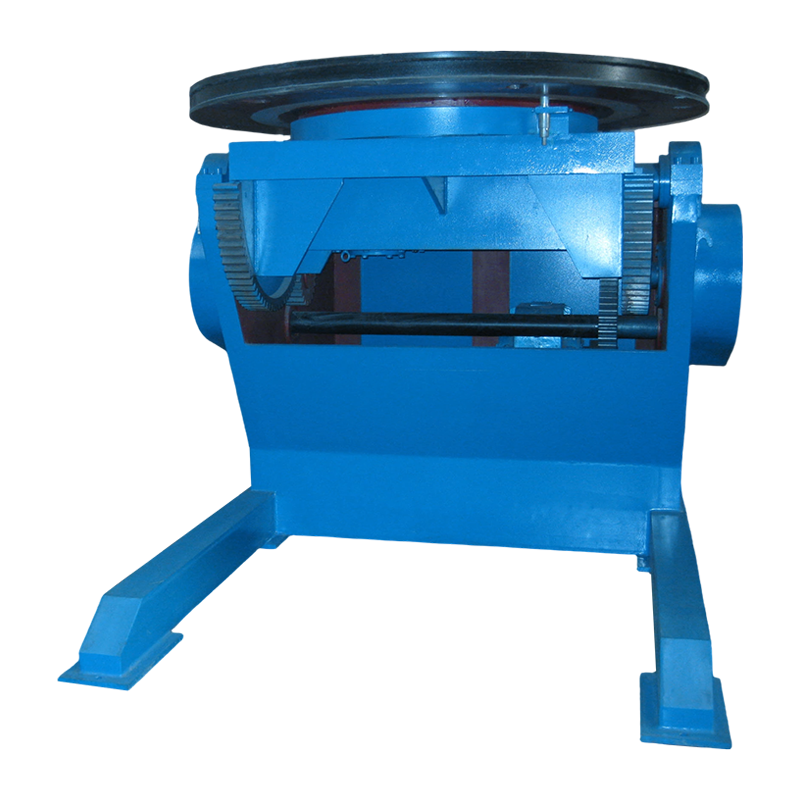
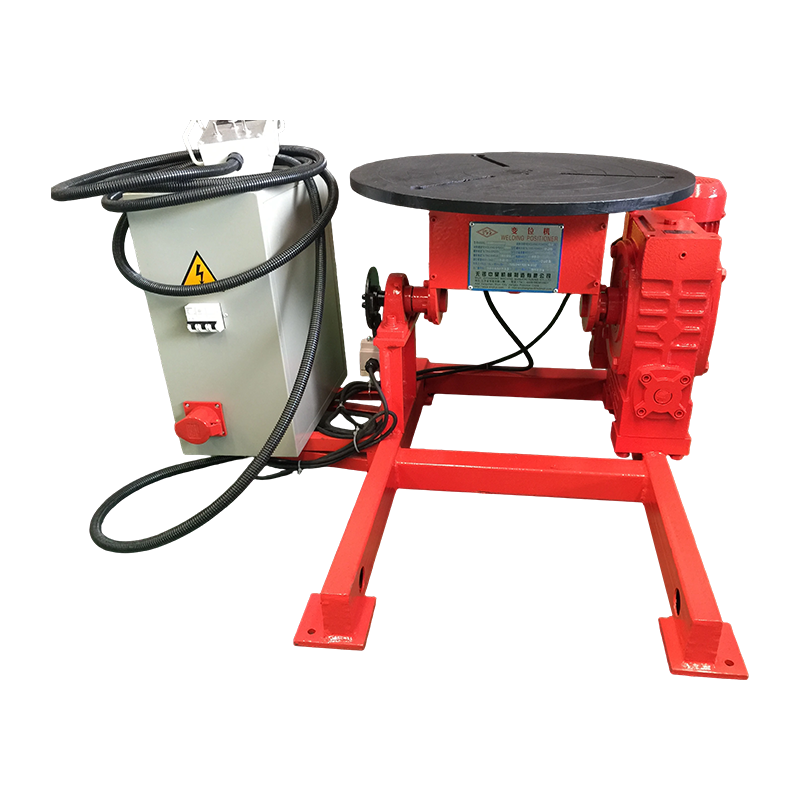
En dreieskiveposisjoneringsanordning roterer rørmontasjen på en horisontal eller vippbar bordflate, noe som gjør den ideell for korte rørspoler, flensede sammenstillinger og rør-til-flens-sveisinger. Bordet tilter vanligvis 0–135 grader, slik at skjøten kan presenteres i flat eller horisontalt rullet posisjon uavhengig av den opprinnelige orienteringen. Belastningskapasiteter på 50–5 000 kg er vanlige, noe som gjør dreieskiven allsidig for små til mellomstore rørdiametere opp til ca. 600 mm.
3. Rørrotator (rullesett / rulleposisjoner)
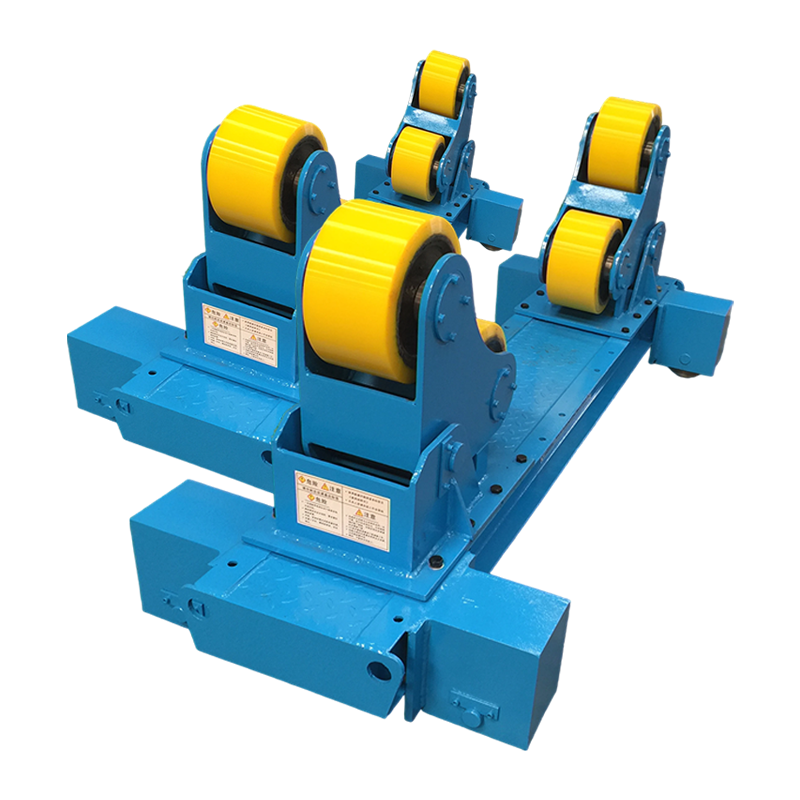
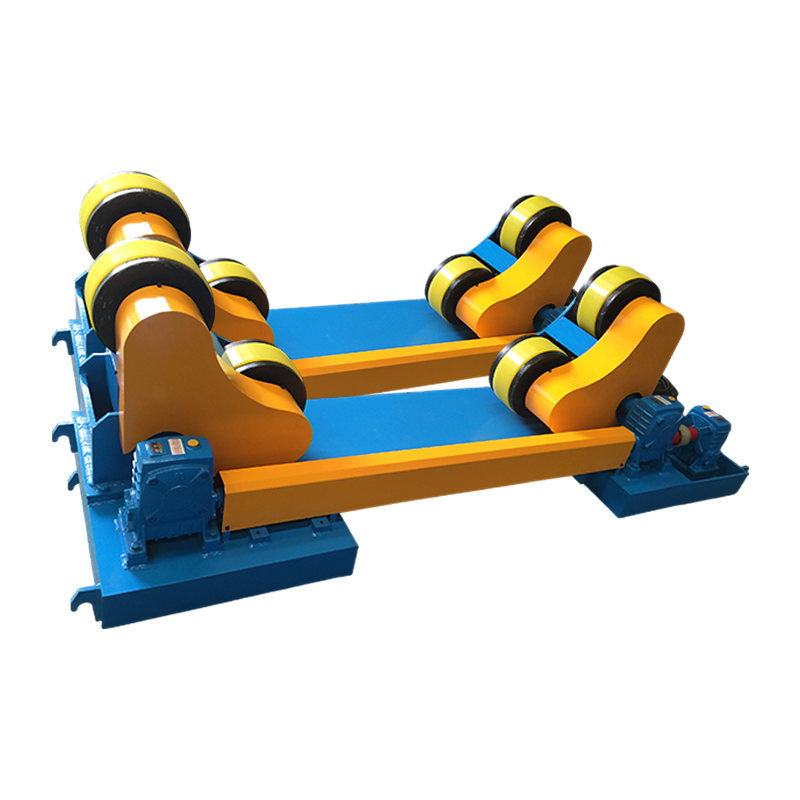
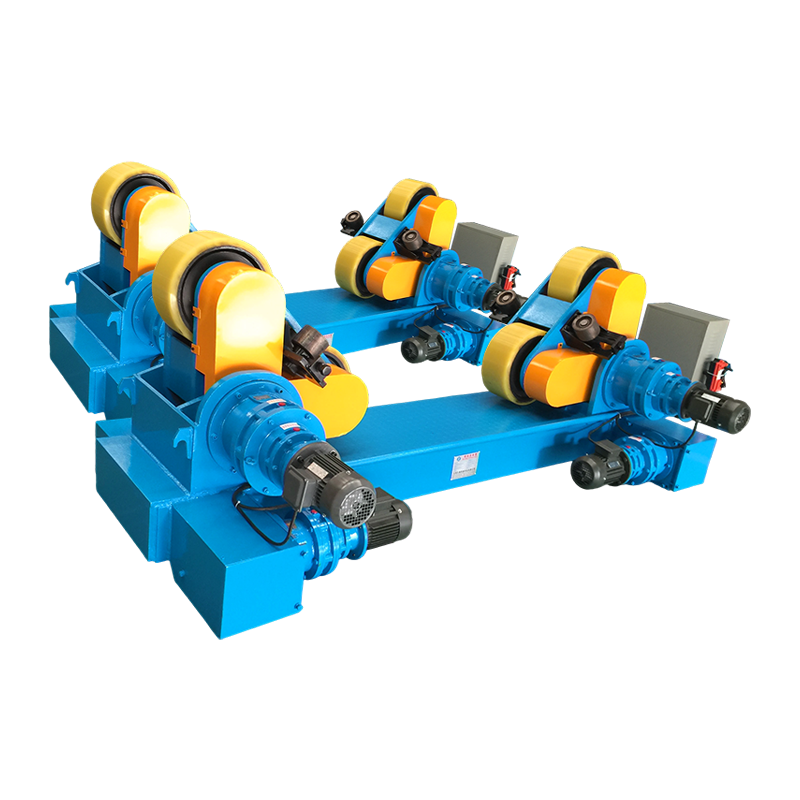
Rørrotatorer - også kalt rulleposisjonere eller rørrullesett - støtter og roterer rør og trykkbeholdere med stor diameter på drevne gummi- eller stålruller, og håndterer diametre fra 150 mm opp til 3000 mm eller større. I motsetning til chuckbaserte posisjoneringsanordninger som griper rørenden, støtter rulleposisjoneringsanordninger røret langs dets ytre overflate, noe som gjør dem egnet for svært lange eller svært tunge rørseksjoner som ikke kan fribæres fra en topp. Rulleposisjoneringsanordninger er standardverktøyet for produksjon av rørledningsspoler og sveising av omkretssøm av trykkbeholdere.
4. Orbital Pipe Sveiseposisjoner
En orbital sveiseposisjoner klemmer på utsiden av et fast rør og roterer sveisebrenneren rundt røromkretsen, noe som gjør det til den riktige løsningen når selve røret ikke kan flyttes. Orbital posisjoneringsanordninger brukes mye i farmasøytiske, halvledere og næringsmiddelgodkjente rustfritt stålrør der rør allerede er installert i prosesssystemer. De oppnår svært repeterbare sveiser av kodekvalitet med minimal menneskelig innblanding, med repeterbarhet fra sveis til sveis bedre enn 0,1 mm brennerposisjonsavvik.
5. Manipulator-integrert posisjoner
En manipulator-integrert rørsveiseposisjoner kombinerer en sveisesøyle-og-bom-manipulator med en synkronisert headstock-tailstock-posisjoner for å lage en helautomatisert en-operator sveisecelle. Manipulatoren posisjonerer sveisebrenneren i riktig høyde og avstand mens posisjonsregulatoren roterer røret. Begge aksene er synkronisert via en CNC-kontroller slik at kjørehastigheten på arbeidsstykkets overflate er konstant uavhengig av rørdiameteren. Denne konfigurasjonen er standard i store produksjonsbutikker for rørspoler og offshore-plattformmodulkonstruksjon.
Sammenlignet typer rørsveisingsposisjoner: Hvilken passer til din applikasjon?
Å matche posisjonsregulatortype til applikasjon er den viktigste enkeltavgjørelsen — en posisjoneringsanordning med lav effekt eller feil konfigurasjon forårsaker arbeidsstykkeglidning, ujevn rotasjon og feil på sveisekvaliteten som opphever hele effektivitetsfordelen.
| Type | Rør OD rekkevidde | Maks belastning | Vippeevne | Må røret være bevegelig? | Beste applikasjon |
| Headstock-Tailstock | 50–1 200 mm | 500–20 000 kg | Valgfritt (0–90 grader) | Ja | Fabrikasjon butikk; lange rørsneller |
| Platespiller | 50–600 mm | 50–5.000 kg | Ja (0–135 deg) | Ja | Korte spoler; rør-til-flens sveiser |
| Rørrotator (ruller) | 150–3 000 mm | 1 000–200 000 kg | Nei | Ja | Fartøy med stor diameter; lange løp |
| Orbital Positioner | 6–300 mm (vanlig) | N/A (lykten roterer) | N/A | Nei (pipe is fixed) | Installert rør; hygienisk slange |
| Manipulator-integrert | 100–1 500 mm | 500–30 000 kg | Ja (CNC-controlled) | Ja | Høyvolum automatiserte celler |
Tabell 1: Sammenligning av type rørsveising etter bruksegnethet. Kilder: AWS D1.1 Structural Welding Code; produsentens tekniske spesifikasjoner; Fabricators and Manufacturers Association International.
Hvorfor en rørsveiseposisjoner forbedrer sveisekvaliteten og produktiviteten dramatisk
Kjernefordelen med en rørsveiseposisjoner er å konvertere de vanskeligste sveiseposisjonene (overhead 6G, vertikal 5G) til den enkleste og mest produktive posisjonen (flat 1G / rullet) for hver tomme av skjøtens omkrets. Denne enkle endringen går over i målbare forbedringer på tvers av alle viktige fabrikasjonsberegninger.
Deponeringshastighet og reisehastighet
Flatposisjonssveising muliggjør betydelig høyere trådmatingshastigheter og strømstyrkeinnstillinger enn overhead eller vertikale posisjoner, noe som direkte øker metallavsetningshastigheten. Ved GMAW (MIG)-sveising kan flate avsetningshastigheter nå 6–9 kg/time, mot 2–4 kg/time i vertikal og 1,5–3 kg/time i overliggende stilling (Kilde: Lincoln Electric Welding Procedure Guide, 2024). Å bruke en rørsveiseposisjoner for å rulle alle sveiser flate kan derfor mer enn doble gjennomstrømningen per sveisetime på rørfabrikasjonsarbeid.
Reduksjon av sveisedefekter
Positioner-valsede rørsveiser viser konsekvent lavere porøsitet, mangel på fusjon og underskjæringsdefekter enn manuelle sveiser i alle posisjoner på samme skjøt. En studie publisert i Journal of Manufacturing Processes (2023) som sammenligner 5G fastposisjonssveising med posisjonervalset 1G-sveising på API 5L Grade X65-rør funnet:
- Porøsitetsrate: 5G fast = 2,4 %; posisjoner-rullet = 0,4 % (83 % reduksjon)
- Hendelser med mangel på fusjon: 5G fast = 1 per 4 ledd; posisjoner-valset = 1 per 22 ledd
- Radiografisk akseptrate (per ASME B31.3): 5G fast = 88 %; posisjoner-rullet = 98,5 %
- Omarbeidskostnad per skjøt: 5G fast = USD 340 gjennomsnittlig; posisjoner-rullet = USD 48 gjennomsnitt
Sveiserergonomi og tretthetsreduksjon
Eliminering av sveising over hodet og vanskelige posisjoner reduserer muskel- og skjelettbelastningen og tretthet av sveiser, noe som direkte forlenger den produktive sveisetiden per skift. Overhead buesveising genererer UV-eksponering for sveiserens ansikt og nakke, krever vedvarende armheving over skulderhøyde, og produserer sprut som faller mot sveiseren. OSHA ergonomiske retningslinjer identifiserer disse som betydelige skaderisikofaktorer. En sveiser utstyrt med posisjoner opprettholder vanligvis en komfortabel sittende eller stående stilling med brenneren i albuehøyde gjennom hele skiftet, noe som gir mer konsistent teknikk og lavere feilprosent i de siste arbeidstimene.
Nøkkelspesifikasjoner å evaluere når du velger en rørsveiseposisjoner
Syv tekniske spesifikasjoner bestemmer om en rørsveiseposisjoner vil fungere pålitelig i din spesifikke applikasjon – underspesifisering av noen av dem forårsaker problemer som er vanskelige og dyre å rette etter kjøp.
| Spesifikasjon | Hva det betyr | Risiko for underdimensjonering | Anbefalt sikkerhetsmargin |
| Lastekapasitet (kg) | Maks vekt på arbeidsstykket inkludert armaturer | Motor overbelastning, chuck slip, girkassefeil | Vurder ved 150 % av maksimal forventet belastning |
| Chuck / frontplate diameter (mm) | Maks rør OD som kan gripes | Manglende evne til å gripe røret; eksentrisk belastning | Velg 20 % større enn maks rør-OD |
| Hastighetsområde (RPM) | Min til maks rotasjonshastighet | Kan ikke matche nødvendig reisehastighet | Verifiser mot beregnet turtall for alle rørstørrelser |
| Spindelmoment (N-m) | Rotasjonskraft motoren tåler | Stopp under eksentriske eller tunge belastninger | Inkluder eksentrisitet i dreiemomentberegningen |
| Tiltområde (grader) | Vinkel på rotasjonsaksen fra horisontal | Får ikke tilgang til flensfiletposisjoner | Minimum 90 grader for full fleksibilitet |
| Hastighetsstabilitet (%) | Variasjon i rotasjonshastighet under belastning | Ujevn sveisestrengbredde og penetrering | Krever mindre enn 1 % hastighetsvariasjon |
| Gjennomgående hull (hul spindel) | Bore gjennom spindelsenteret | Kan ikke føre rensegass eller ledninger gjennom | Viktig for rustfrie / reaktive metaller |
Tabell 2: Kritiske spesifikasjoner for rørsveisingsposisjoner og valgveiledning. Kilder: AWS C4.1 Welding Positioner Standard; ASME BPVC seksjon IX; produsentens applikasjonstekniske retningslinjer.
Hvordan forskjellige sveiseprosesser drar nytte av en rørsveiseposisjoner
Hver buesveiseprosess drar nytte av bruk av posisjoneringsanordninger, men omfanget av forbedringen varierer betydelig fra prosess til prosess – neddykket buesveising (SAW) vinner mest, siden det er fysisk umulig å utføre SAW i andre posisjoner enn flat.
- Nedsenket buesveising (SAW) — SAW krever flat posisjon som en absolutt begrensning; granulær fluss kan ikke holde seg på plass på skrå eller vertikale overflater. En rørsveiseposisjoner er derfor ikke valgfri for SAW på rør – det er en teknisk forutsetning. SAW på posisjoneringsvalset rør oppnår avsetningshastigheter på 10–20 kg/time, noe som gjør det til den høyeste produktivitetsrørsveisemetoden som er tilgjengelig for veggtykkelser over 12 mm.
- GMAW / MIG-sveising — Den vanligste prosessen som brukes med rørsveiseposisjonere i fabrikker. Sprayoverføringsmodus (den mest produktive GMAW-varianten) kan kun brukes i flate og horisontale posisjoner; en posisjoner muliggjør sprayoverføring på hele omkretsen av en rørskjøt. Produktivitetsforbedring i forhold til fast-posisjon kortslutning GMAW: typisk 60–120 %.
- GTAW / TIG-sveising — Brukes for rotgjennomganger på rustfritt, krommoly- og eksotisk legeringsrør der radiografisk kvalitet er obligatorisk. En posisjoneringsanordning gjør det mulig for sveiseren å opprettholde en konsistent sølepytt og brennervinkel på toppen av røret (stilling klokken 12) der tyngdekraften på sveisebassenget er mest gunstig, noe som forbedrer rotperlekvaliteten og reduserer risikoen for gjennombrenning.
- FCAW (Flux-Cored Arc Welding) — Bruk av posisjoneringsanordning eliminerer behovet for gassfrie (selvskjermede) FCAW-elektroder på rørskjøter, slik at gassskjermede FCAW-varianter av høyere kvalitet kan brukes på hele skjøteomkretsen. Gassskjermet FCAW gir mindre sprut og bedre mekaniske egenskaper enn selvskjermede alternativer.
- SMAW (pinne / manuell metallbue) — Selv stavsveising drar stor nytte av bruk av posisjonsregulator. Teknikken for vevperler i flat posisjon overgår konsekvent overliggende stringer-perler når det gjelder jevn avsetning, og tap av elektrodestubb (vanligvis 15–20 % overhead) reduseres til mindre enn 5 % i flat posisjon.
Rørsveiseposisjoner vs. Manuell All-Position sveising: En detaljert sammenligning
Produktiviteten og kvalitetsgapet mellom posisjoneringsassistert og manuell rørsveising i alle posisjoner er betydelig nok til å generere full ROI på en posisjoneringsinvestering innen 3–9 måneder i de fleste produksjonsmiljøer.
| Metrisk | Pipe Welding Positioner | Manuell sveising i alle posisjoner |
| Krav til sveiserposisjonering | Stasjonære; fakkel holdt i én posisjon | Sveiseren må bevege seg kontinuerlig rundt skjøten |
| Sveiseposisjoner påtruffet | Kun flat (1G / PA) | Alle posisjoner (1G til 6G) |
| GMAW-avsetningshastighet | 6–9 kg/t | 1,5–4 kg/time |
| Effektivitet ved lysbue | 65–80 % | 25–45 % |
| Radiografisk akseptgrad | 97–99 % | 82–92 % |
| Sveisersertifisering kreves | Kun 1G / flat posisjon | 6G (alle posisjoner) sertifisering |
| Ergonomisk skaderisiko | Lav (komfortabel stående / sittende) | Høy (over hodet, knelende, trange stillinger) |
| Skalerbarhet med automatisering | Integrerer direkte med robotarm / manipulator | Neit scalable without full re-engineering |
| Kapitalkostnad | USD 3 000–150 000 avhengig av kapasitet | Null utstyrskostnad; høyere arbeidskostnad |
Tabell 3: Sammenligning av rørsveising vs manuell sveising i alle posisjoner. Kilder: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; ESAB Application Engineering Data.
Hvilke bransjer bruker rørsveiseposisjonere mest?
Rørsveiseposisjonere er uunnværlige i enhver bransje der rørskjøtkvalitet, produktivitet og overholdelse av kode er kritiske krav. Følgende sektorer representerer primærmarkedene:
- Olje og gass (oppstrøms og midtstrøms) — Produksjon av rørledningsspoler for samlesystemer, overføringsrørledninger og offshoreplattformer. API 1104 og ASME B31.4/B31.8 kodekrav betyr at hver sveis må bestå radiografisk eller AUT inspeksjon. Bruk av posisjoneringsanordninger er standard praksis i alle større rørfabrikker. Det globale rørledningskonstruksjonsmarkedet ble verdsatt til USD 9,2 milliarder i 2024 (Kilde: GlobalData, 2025).
- Petrokjemisk og raffinerikonstruksjon — Prosessrør i krom-moly (P91, P22) og austenittisk rustfritt stål krever GTAW-rotgjennomganger og GTAW- eller GMAW-fyllingsgjennomganger under ASME B31.3. Positioner-valset sveising med rensegass-backup (aktivert av hulspindelposisjonere) er den nødvendige teknikken for rustfrie røtter av radiografisk kvalitet.
- Kraftproduksjon — Kjelrør, damprør og turbininnløpsrør i krom-moly- og nikkellegeringer. ASME Boiler and Pressure Vessel Code (BPVC) Seksjon I-krav betyr nulltoleranse for sveisedefekter; bruk av posisjonerer er en kvalitetssikringsforutsetning i de fleste kraftverkskonstruksjonsspesifikasjoner.
- Skipsbygging og offshore-fabrikasjon — Rørsystemer for fremdrift, brannslukking, ballast og hydraulikk. Offshoreplattformer krever store volumer fabrikasjon av legeringsrørspoler under DNVGL-ST-F101 og AWS D1.1-koder. Rulleposisjonere håndterer rørseksjonene med stor diameter som er vanlig i toppsidemoduler.
- Mat, drikke og farmasøytisk — Hygienisk prosessrør i rustfritt stål (316L, 316Ti) for CIP/SIP-systemer. Orbital rør sveiseposisjonere er obligatoriske for skjøter som må oppfylle 3-A Sanitary Standards eller ASME BPE (Bioprocessing Equipment) overflatefinishkrav, der interne sveisestrengprofiler er like tett kontrollert som ytre dimensjoner.
Ofte stilte spørsmål om rørsveisingsposisjonere
Q1: Hvilken størrelse rørsveiseposisjoner trenger jeg?
Velg en posisjonsregulator med en belastningskapasitet på minst 150 % av den tyngste forventede arbeidsstykkevekten, og en chuck- eller rullediameter som komfortabelt tilpasser din maksimale rør-OD. Inkluder alltid vekten av armaturer, justeringsverktøy eller sveisestøtteringer festet til røret når du beregner belastning. For eksentriske belastninger (som en rørenhet med en stor dyse eller grenforbindelse på den ene siden), beregn det eksentriske momentet og sammenlign det med posisjonerens nominelle momentkapasitet, som vanligvis publiseres separat fra den grunnleggende belastningsgraden. Når du er i tvil, må du øke størrelsen – en overdimensjonert posisjonsregulator opererer under mindre stress og har lengre levetid.
Q2: Kan en rørsveiseposisjoner brukes med automatisert eller robotsveising?
Ja – rørsveiseposisjonere er en kjernekomponent i robotsveiseceller og er spesielt utviklet for å akseptere synkroniseringssignaler fra robotkontrollere og CNC-sveisesystemer. I en synkronisert robotsveisecelle sender robotkontrolleren en hastighetskommando til posisjonsregulatorens servodrift, som justerer rotasjonshastigheten i sanntid for å opprettholde konstant buebevegelseshastighet mens sveisen skrider frem. Kommunikasjonsgrensesnitt inkluderer analog 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT og DeviceNet, avhengig av posisjonsgiver og robotgenerering. Denne integrasjonen eliminerer behovet for roboten å følge komplekse buebaner rundt røromkretsen, noe som forenkler robotprogrammet dramatisk og forbedrer banenøyaktigheten.
Spørsmål 3: Hvordan påvirker en rørsveiseposisjoner kvalifikasjonskravene til sveiseren?
Bruk av en rørsveiseposisjoner reduserer den nødvendige sveisekvalifikasjonen fra alle-posisjon (6G eller 6GR) til bare flat-posisjon (1G), noe som betydelig utvider utvalget av kvalifiserte sveisere tilgjengelig for arbeidet. Under AWS D1.1 og ASME seksjon IX er en 6G-rørsveiserkvalifikasjon den høyeste sertifiseringen, som dekker alle posisjoner og kvalifiserer sveiseren for praktisk talt alle sporsveisegeometrier. Det krever betydelig praksis og krever en premielønn. En 1G-kvalifikasjon, oppnåelig av en mindre erfaren sveiser, er tilstrekkelig for posisjoneringsrullet arbeid. I arbeidsmarkeder hvor 6G-sertifiserte sveisere er knappe, løser bruk av posisjoneringsanordning direkte en flaskehals for arbeidsstyrken.
Q4: Hva er forskjellen mellom en rørsveiseposisjoner og en rørrotator?
En rørsveiseposisjoner griper røret i den ene eller begge ender og roterer det fra en hodestokk, mens en rørrotator støtter røret eksternt på drevne ruller langs dets ytre overflate. Den viktigste funksjonelle forskjellen er gripemetoden: en posisjonsregulator krever tilgang til rørenden for å montere chucken, mens en rullerotator kan støtte og rotere rørseksjoner av hvilken som helst lengde uten endetilgang. Rullerotatorer foretrekkes for svært store eller tunge rør (over 500 mm OD), lange seksjoner (over 6 meter) og trykkbeholdere hvor endetilgang er begrenset av karets geometri. Headstock-tailstock-posisjoneringsanordninger gir mer presis rotasjonskontroll og kan imøtekomme tilting, noe som gjør dem bedre egnet for presisjonsarbeid med mindre diameter.
Q5: Hvordan vedlikeholder jeg en rørsveiseposisjoner?
De kritiske vedlikeholdsoppgavene for en rørsveiseposisjoner er smøring av girkasse, inspeksjon og rengjøring av chuckkjeve, kontroller av motor- og drivelektronikk og inspeksjon av jordingskabel. Girkasseolje bør skiftes hver 2000 driftstime eller årlig, avhengig av hva som kommer først, med oljeviskositeten spesifisert av produsenten (typisk ISO VG 220 girolje). Chuckkjever akkumulerer sprut og avleiringer som reduserer gripekraften – de bør rengjøres og kjevesakkinger inspiseres for slitasje hver 500. time. Jordreturkabelen (som fører sveisestrøm gjennom posisjonsregulatoren tilbake til sveisestrømkilden) bør inspiseres ukentlig for isolasjonsskader; en ødelagt jordretur tvinger sveisestrøm gjennom girkasselagrene, og forårsaker rask lagersvikt.
Q6: Hva er en hulspindelrørsveiseposisjoner, og når er det nødvendig?
En hulspindelposisjoner har en boring gjennom midten av den roterende toppspindelen, slik at rensegasslanger, elektriske kabler eller datalinjer kan passere gjennom rotasjonsaksen uten å floke seg sammen. Denne funksjonen er avgjørende ved sveising av rustfritt stål, titan, dupleks rustfritt eller et hvilket som helst reaktivt metallrør der baksiden av rotsveisingen må beskyttes mot atmosfærisk oksygenforurensning ved hjelp av argon eller nitrogen tilbakespylingsgass. Uten en hul spindel vikler rensegasslangen seg rundt utsiden av den roterende chucken og floker seg sammen i løpet av noen få omdreininger, noe som begrenser posisjonsregulatoren til sveiser med delvis omkrets eller krever manuell slangehåndtering - som begge overgår hensikten med å bruke en posisjonsregulator. For sveising av karbonstålrør uten krav til tilbakerensing er en solid spindel tilstrekkelig og rimeligere.
Konklusjon: Den riktige rørsveisingsposisjoneren forvandler fabrikasjonsøkonomi
En rørsveiseposisjoner er ikke et bekvemmelighetstilbehør – det er en produktivitets- og kvalitetsmultiplikator som endrer de økonomiske grunnprinsippene for rørproduksjon. Ved å konvertere hver sveis på en rørskjøt til en flatsveis uavhengig av skjøteorientering, muliggjør en posisjoneringsanordning høyere avsetningshastigheter, lavere defektrater, mindre spesialiserte sveisekvalifikasjonskrav og direkte integrasjon med automatiserte sveisesystemer. Valget mellom en headstock-tailstock-posisjoner, dreieskive, rullerotator, orbitalsystem eller manipulator-integrert celle avhenger helt av ditt spesifikke rørdiameterområde, skjøtetyper, produksjonsvolum og automatiseringsambisjoner.
Dataene er entydige: fabrikker som systematisk bruker rørsveiseposisjonere oppnår 40–65 % høyere sveiserproduktivitet, 55–83 % færre sveisedefekter og radiografiske akseptrater over 97 % – resultater som manuell sveising i alle posisjoner ikke kan matche pålitelig. For enhver operasjon som sveiser mer enn noen få rørskjøter per dag, er ROI-saken for en rørsveiseposisjoner blant de klareste investeringsbeslutningene i fabrikasjonsindustrien.