Sveising av rustfritt stål til karbonstål er en vanlig, men teknisk krevende sammenføyningsoppgave. Den pålitelige ruten er grei: velg et overlegert austenittisk fyllstoff som ER309L, bruk en prosedyre med lav varmetilførsel, og hindre jernforurensning fra karbonstålsiden. I praksis eliminerer disse tre avgjørelsene de fleste sprekker, overdreven hardhet og for tidlig korrosjonsfeil.
Til tross for den opplevde vanskeligheten, vises ulikt metallskjøter mellom rustfritt stål og karbonstål i kjemiske anlegg, matlinjer, vannbehandlingssystemer og konstruksjonsstål. Nøkkelen er ikke å tenke på det som å sveise to lignende materialer; det er en kontrollert prosess for å håndtere legering og fortynning.
Hvorfor sveising av rustfritt til karbonstål er forskjellig
Det grunnleggende problemet er at karbonstål og rustfritt stål er forskjellige i kjemi, termisk ekspansjon og mekanisk respons. Karbon migrerer fra karbonstålet inn i sveisesonen under oppvarming, noe som kan skape et hardt, sprøtt martensittbånd ved smeltelinjen og et myknet avkarbonert lag på karbonstålsiden. Austenittisk rustfritt stål ekspanderer også omtrent 50 prosent mer enn karbonstål, så skjøten utvikler betydelig restspenning etter avkjøling. Samtidig reduserer fortynning fra basismetallet i karbonstål krom- og nikkelinnholdet i sveiseavsetningen. Hvis tilsatsmetallet ikke er overlegert, kan den ferdige sveisen ha dårlig korrosjonsmotstand eller lav seighet.
- Karbonmigrering forårsaker lokal hardhet og sprøhet.
- Mistilpasning av termisk ekspansjon øker gjenværende spenning og risikoen for forvrengning.
- Sveisefortynning endrer kjemien til det avsatte metallet.
- Jernforurensning på den rustfrie siden kan utløse rustdannelse senere.
Velge riktig fyllmetall
Det korte svaret er å bruke 309L eller 309Mo for de fleste skjøter av rustfritt til karbonstål. Denne legeringen gir høy nok krom og nikkel til å tolerere fortynningen fra karbonstål og fortsatt etterlate en austenittisk sveisestruktur med god korrosjonsbestandighet. 308L, som er designet for å skjøte 304 rustfritt til seg selv, har ikke de ekstra legeringsreservene og anbefales ikke for forskjellige skjøter.
| Filler | Best brukt til | Nøkkelegenskaper | Viktig vurdering |
|---|---|---|---|
| 308L | Skjøter 304 rustfritt til seg selv | Høy korrosjon og estetisk finish | Ikke nok Cr/Ni for høy fortynning; kan danne martensitt |
| 309L / 309Mo | Sveising av rustfritt til karbonstål | God fortynningstoleranse; motstår herdbare strukturer | Førstevalg for de fleste servicemiljøer |
| 316L | Sammenføyning av 316 applikasjoner i rustfritt eller høyere hull | Molybden gir gropmotstand | Fortsatt ikke egnet for fortynning av karbonstål; bruk 309Mo i stedet |
| 312 | Sterke forskjellige og vanskelig å sveise kombinasjoner | Høyt ferrittinnhold, motstandsdyktig mot sprekker | Høyere styrke men lavere duktilitet; krever lav varmetilførsel |
| ERNiCr-3 | Høytemperaturservice og termisk sykling | Nikkelbasert, lav termisk ekspansjonsfeil | Høyere kostnad; utmerket motstand mot tretthetssprekker |
For høye temperaturer eller tunge sykluser er nikkelbaserte fyllmetaller som ERNiCr-3 et bedre valg enn 309L. Det nikkelrike sveisemetallet motstår karbonmigrering bedre og har en utvidelseskoeffisient nærmere karbonstål, noe som reduserer termisk tretthet. For generelle bruksområder er imidlertid 309L det velprøvde, kostnadseffektive alternativet.
Beste sveiseprosesser for forskjellige skjøter
GTAW er den beste prosessen for kritisk arbeid i rustfritt til karbonstål, men GMAW, FCAW og SAW kan alle produsere akseptable sveiser med de riktige parameterne. De kontrollerende faktorene er varmetilførsel, dekkgass og reisehastighet.
- GTAW (TIG): Best for tynnveggede rør- og rotgjennomganger fordi det gir presis varmekontroll og lav avsetning. Bruk en fyllstav av ER309L og argon eller argon-helium skjerming.
- GMAW (MIG): Best for middels tykkelse produksjon. Bruk pulsspray eller kortslutningsoverføring for å begrense varmetilførselen. En dekkgass av argon med 2–5 % CO2 er vanlig; unngå 100 % CO2.
- FCAW: Bra for tykke plater og feltreparasjoner. Bruk E309LT1-1 tråd og argon/CO2 blandet skjerming for flate og horisontale sveiser. Slagg må fjernes mellom passeringer.
- SAW: Effektiv for lange langsgående sømmer på store tanker eller trykkbeholdere. Bruk en 309L ledning og en nøytral eller krombalansert fluks. Nøye varmekontroll er viktig.
Fellespreparering og renslighet
En ren, korrekt forberedt skjøt er halve kampen. Smuss, fett, avleiringer og slipestøv av karbonstål kan forårsake porøsitet og rustflekker på den rustfrie siden. Bruk dedikerte børster og verktøy i rustfritt stål, og bruk aldri en børste som har berørt karbonstål.
- Slip eller bearbeid skjøteflatene til blankt metall rett før sveising.
- Avfett begge sider med aceton eller et løsemiddel beregnet for sveiseforberedelse.
- For en støtskjøt i plate, bruk et enkelt V-spor med en inkludert vinkel på 60–70 grader og en rotflate på 1–2 mm.
- Når du sveiser rotpassasjen, bruk en støttestang eller rens baksiden med argon for å forhindre oksidasjon.
- Hold karbonstålsiden og den rustfrie siden adskilt under monteringen; bruk separate klemmer hvis mulig.
Kontrollere forvarming, interpass-temperatur og varmeinngang
Varmestyring er den viktigste variabelen etter fyllstoffvalg. Forvarming er ikke nødvendig for de fleste skjøter, men hvis seksjonen er tykk eller skjøten er sterkt fastspent, er en maksimal forvarming på 100°C akseptabel. Høyere forvarming akselererer karbonmigrering og gir et tykkere martensittbånd. Interpass-temperaturen bør holde seg under 150°C, og sveisen bør bygges med stringer perler i stedet for brede vevinger.
| Prosess | Gjeldende | Spenning | Reisehastighet | Varmeinngang (ca.) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (puls) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
En nyttig regel er å holde varmetilførselen så lav som mulig uten å forårsake mangel på fusjon. Bruk korte passeringer og la skjøten avkjøles mellom passeringer når interpasstemperaturen stiger.
Posisjonering og automatisering for pålitelige sveiser
Plassering av arbeidsstykket i den mest gunstige orienteringen og bruk av mekanisk kjørehastighetskontroll vil dramatisk redusere feil ved ulik metallsveising. Enkel manuell sveising kan fungere, men å rotere skjøten til flat posisjon er langt mer pålitelig.
For sammenstillinger og beslag med små boringer kan en sveiseposisjoner presentere skjøten i en passende vinkel og rotere arbeidet mens sveiseren holder brenneren stødig.
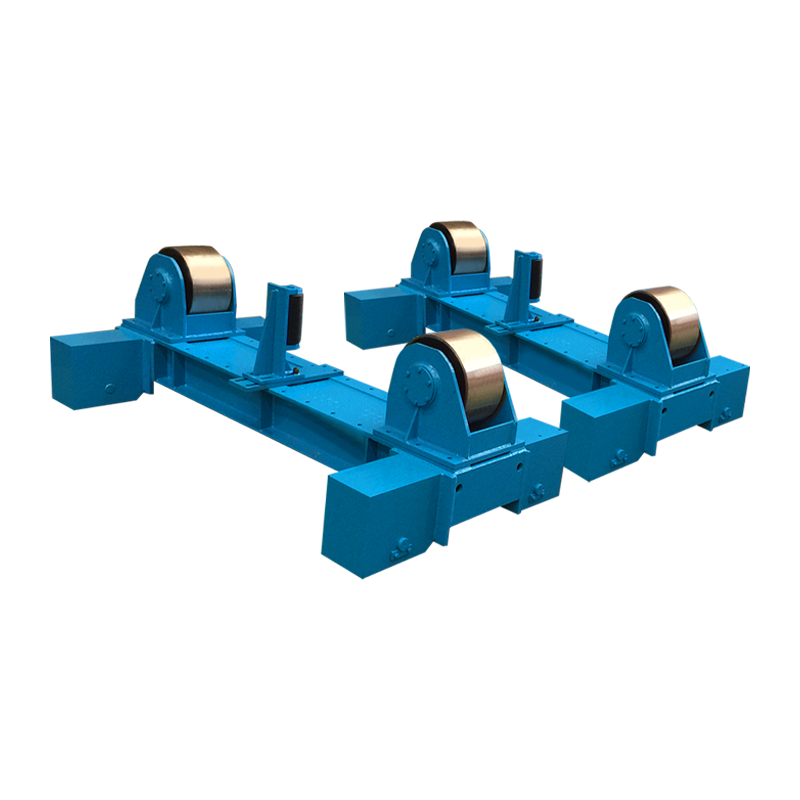
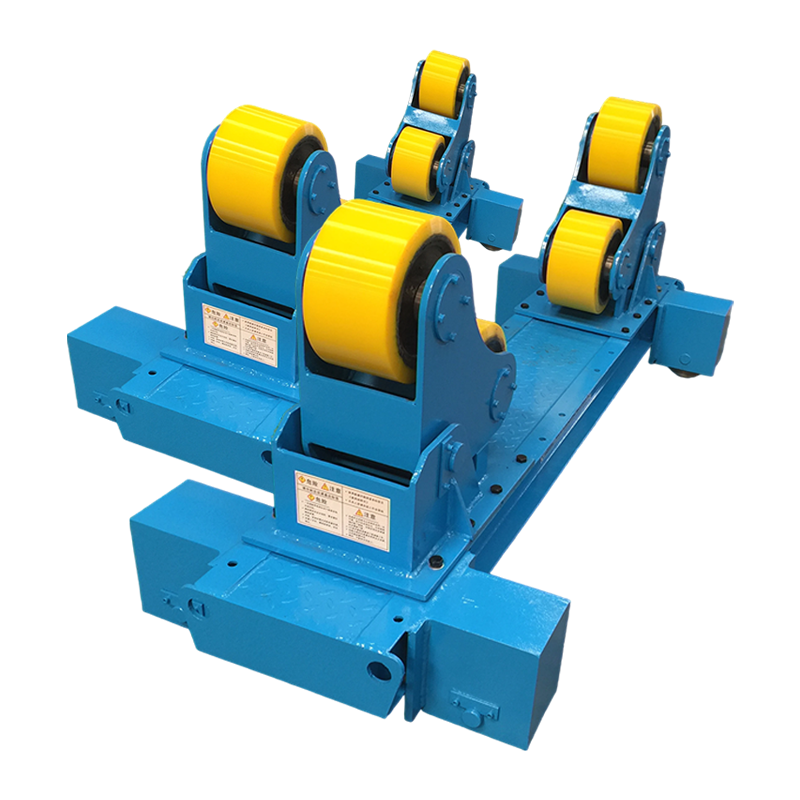
 1-tonns konvensjonell sveiseposisjoner for små enheter Denne konvensjonelle sveiseposisjoneren har en nominell kapasitet på 1 tonn og roterer sammenstillinger med små boringer til praktiske vinkler, slik at sveisere kan holde brenneren stødig og oppnå konsistent skjøtposisjonering. Se produkt →
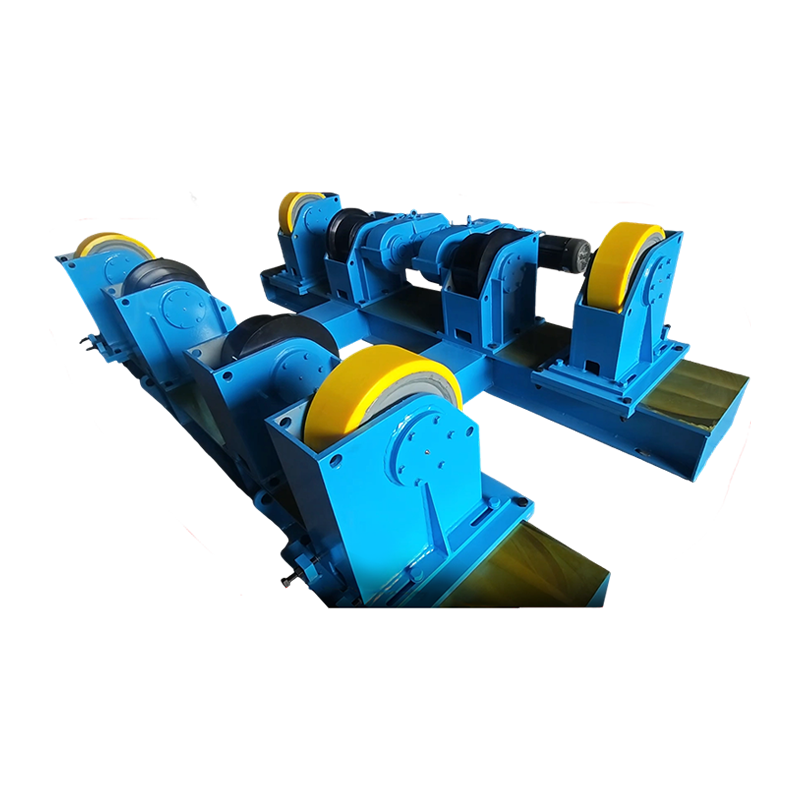
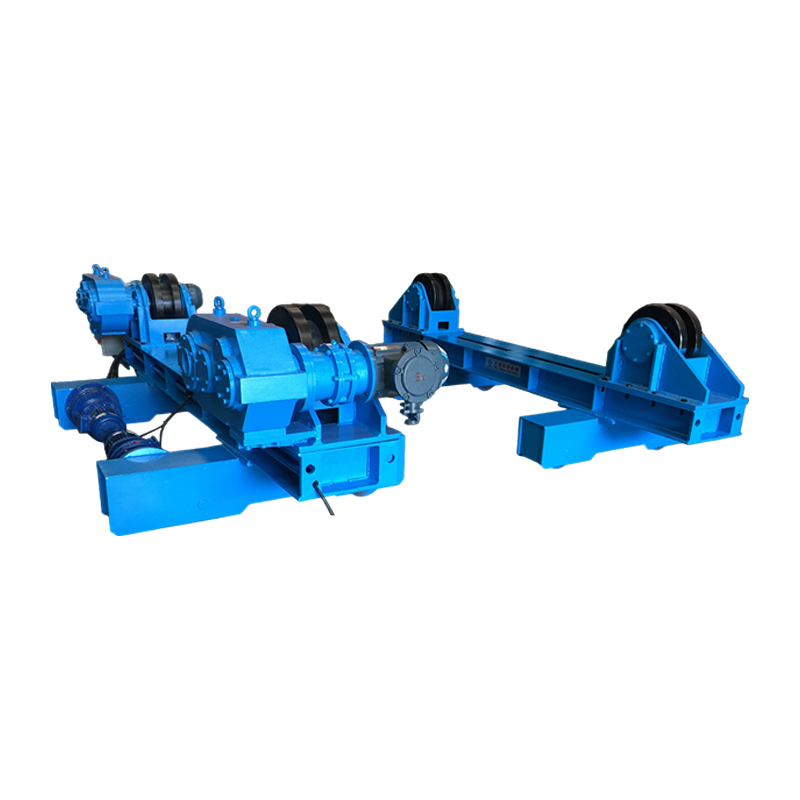
For tankskall, rørspoler og sylindriske seksjoner dreier en sveiserotator sømmen med en kontrollert hastighet slik at sveisebassenget forblir i en jevn flat posisjon. Denne tilnærmingen er spesielt nyttig når det kombinerte rustfrie og karbonstålarbeidet er for tungt å manipulere for hånd. Du kan lese mer om hvordan roterende sveiseskjøter reduserer etterarbeid i metalltank- og rørproduksjon .
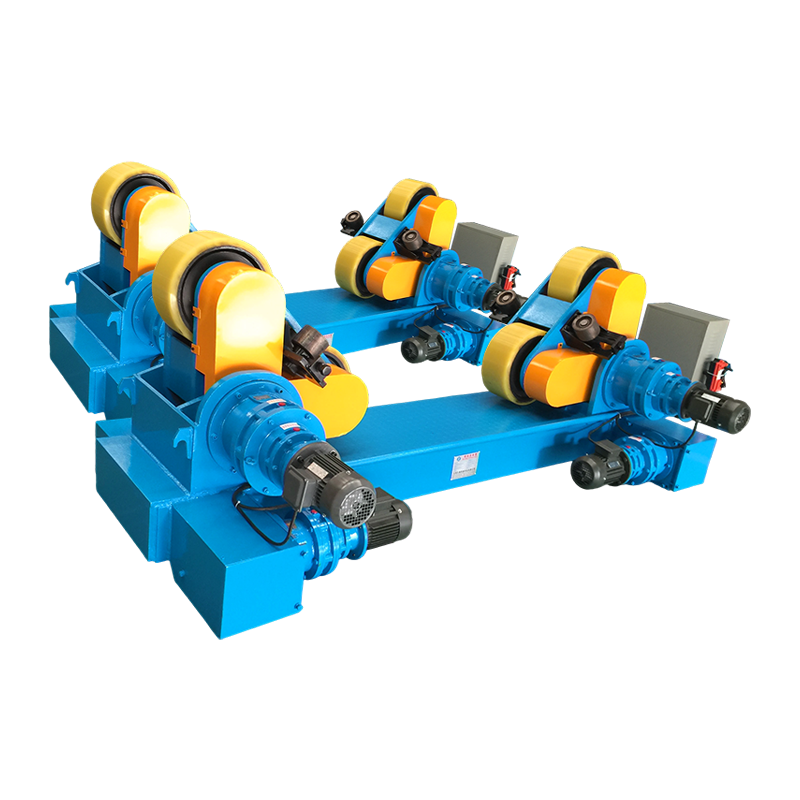
 10-tonns sveiserotator med elektrisk orbital bevegelse og løft En 10-tonns sveiserotator med elektrisk orbital bevegelse og elektrisk løfting, designet for å dreie tunge sylindriske sømmer med kontrollert hastighet, og holde sveisebassenget flatt for konsistente resultater. Se produkt →
For lengre sveisede sømmer som krever GMAW eller SAW, beveger en søyle-og-bom-manipulator sveisehodet langs skjøten med jevn hastighet og holder brennervinkelen fast. Dette fjerner den menneskelige variasjonen som ofte forårsaker fortynningstopper og kalde runder.
 Tilpasset 4030 søyle og bom med elektrisk orbital bevegelse En tilpasset søyle-og-bom-manipulator med elektrisk orbitalbevegelse som beveger sveisehodet langs lange sømmer med jevn hastighet og fast vinkel, noe som reduserer menneskelig variasjon for GMAW eller SAW. Se produkt →
Disse oppsettene eliminerer ikke behovet for god prosedyre, men de gjør det mye lettere å opprettholde lav-interpass-temperaturen, lav-varme-input-strategien som 309L er avhengig av.
Ettersveising og overflatebehandling
Etter sveising, inspiser skjøten nøye, spesielt smelteledningen på karbonstålsiden. En hardhetsavlesning over 350 HV i den sonen indikerer ofte at varmetilførselen var for høy eller at fyllstoffet var feil. Overflateinspeksjon med penetranttesting kan avdekke sprekker og porøsitet, mens ultralyd eller radiografisk testing brukes når komponenten er kritisk.
Hvis den rustfrie siden vil vende mot etsende medier, fjern sveisemisfarging og oksidlag ved beising eller stålbørsting, og passiver deretter overflaten. Ikke la karbonstålpartikler forbli på den rustfrie siden, fordi de vil ruste og skape en konsentrert korrosjonscelle. Når spenningsavlastning kreves av applikasjonskoden, hold temperaturen lav og kort – ideell rundt 350–400 °C – for å begrense karbondifusjon.
Vanlige diskontinuiteter og hvordan du unngår dem
De fleste feilene i denne materialkombinasjonen kan unngås hvis du holder deg med 309L eller en nikkellegering, kontrollerer varmen og holder skjøten ren. Tabellen nedenfor viser vanlige problemer og rettinger.
| Defekt | Sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Porøsitet | Våt fluss, oljete overflater, manglende skjerming | Avfett, tørk forbruksvarer, sjekk gassstrøm og dyseavstand |
| Varm sprekking | Høyt svovel eller fosfor i uedelt metall; høy varmetilførsel | Rengjør fugekanter; bruk 309L eller 312 fyllstoff; lavere varmetilførsel |
| Martensittdannelse | Høy fortynning, høy interpass-temperatur | Bruk overlegert fyllstoff; hold mellomgangen under 150°C; redusere veving |
| Underskjæring | For høy strøm eller kjørehastighet | Reduser sveisestrømmen; sakte litt eller juster pistolvinkelen |
| Rust på rustfri side | Jernforurensning fra børster eller sliping | Bruk dedikerte verktøy i rustfritt stål; rengjøres og passiveres etter sveising |
Ofte stilte spørsmål
Kan jeg sveise rustfritt stål til karbonstål med 308L?
Du kan, men det er ikke en god idé. Karbonstål fortynner 308L sveisebassenget, noe som senker krom- og nikkelinnholdet nok til å danne martensitt og redusere korrosjonsmotstanden. 309L er minimum anbefalt fyllstoff for denne ulik kombinasjonen.
Trenger jeg forvarming før jeg sveiser rustfritt til karbonstål?
Vanligvis nei. For tykke seksjoner eller sterkt begrensede skjøter er en maksimal forvarming på 100°C akseptabel. Høyere temperaturer akselererer karbonmigrering og skaper et sprøtt lag ved fusjonslinjen.
Vil sveiseskjøten ruste?
Karbonstålsiden vil ruste hvis den ikke er beskyttet. Den rustfrie siden skal forbli korrosjonsbestandig hvis overflaten rengjøres og passiveres og jernforurensning forhindres. Belegg eller mal karbonstålsiden for utvendig service.
Kan jeg bruke MIG-sveising med 100 % CO2 beskyttelsesgass?
Det anbefales ikke. Ren CO2 tilfører karbon til sveisen og oksiderer krom, noe som reduserer korrosjonsmotstanden på den rustfrie siden. Bruk argon blandet med 2–5 % karbondioksid, eller argon med 1–2 % oksygen.