I-bjelker er laget på to grunnleggende måter: varmvalsing av en enkelt stålstang eller sveising av tre stålplater sammen. Varmvalsing produserer de fleste standard strukturelle seksjoner, mens sveiset fabrikasjon skaper tilpassede platedragere. Valget mellom dem avhenger av nødvendig seksjonsstørrelse, mengde og toleransebehov.
Hva er en I-Beam?
En I-bjelke er et stålelement med en vertikal bane og to horisontale flenser, formet som bokstaven "I". Geometrien plasserer den høyeste mengden materiale der bøyespenningene er størst, noe som gjør profilen eksepsjonelt effektiv for både bøye- og aksialbelastninger.
Dybden på seksjonen, flensbredden og banetykkelsen varierer i henhold til den strukturelle applikasjonen. Standard rullede I-bjelker følger publiserte dimensjonstabeller, mens sveisede platedragere kan konstrueres til nesten alle praktiske størrelser.
Varmvalsede I-Beam-produksjon
Varmvalsing er den vanligste metoden for å produsere standard I-bjelker fordi den gir jevne mekaniske egenskaper, trange toleranser og høyt produksjonsvolum til en relativt lav kostnad per meter.
Smelting og raffinering
Prosessen begynner med å lage en ren, legert stålsmelte med presis kjemi. Skrapstål eller primærjern smeltes i en lysbueovn eller basisk oksygenovn, og legeringselementer som mangan, krom og nikkel tilsettes for å nå den nødvendige karakteren. Urenheter som svovel og fosfor fjernes under raffinering for å sikre sveisbarhet og seighet.
Casting
Det raffinerte smeltede stålet støpes til rektangulære emner eller blomstrer som vil bli rullet inn i den endelige profilen. Emnet størknes, får avkjøles og varmes deretter opp i en gjenoppvarmingsovn til ca. 1200°C før valsing begynner.
Rullende
Et gjenoppvarmet emne formes til en I-profil ved å føre det gjennom en sekvens av valsestativer i et universalvalseverk. Horisontale og vertikale ruller danner gradvis banen og flensene. Operasjonen innebærer grovbearbeiding, mellompassering og en siste etterbehandling som kontrollerer nøyaktige dimensjoner og overflatetilstand. Valsing skjer litt over rekrystalliseringstemperaturen, noe som foredler kornstrukturen og forbedrer styrke og seighet.
Varmebehandling
Etter rulling får I-bjelken enten avkjøles naturlig eller utsettes for kontrollerte termiske sykluser. Normalisering, bråkjøling eller temperering kan brukes for høystyrke- eller lavtemperaturservice. Avkjølingshastigheten påvirker direkte hardheten, flytestyrken og sveisbarheten til den ferdige delen.
Testing og inspeksjon
Ferdige varmvalsede I-bjelker er verifisert for kjemisk sammensetning, strekkfasthet, flytegrense og forlengelse. Dimensjonskontroller bekrefter flensbredde, banetykkelse, lengde og retthet mot anerkjente standarder som AISC eller EN. Ikke-destruktiv testing - typisk ultralyd eller magnetisk partikkelinspeksjon - kan brukes for kritiske lastbærende applikasjoner.
Sveiset I-Beam-produksjon
Sveisede I-bjelker, også kjent som platedragere, er laget av tre separate stålplater: en bane og to flenser. Denne metoden velges når varmvalsede seksjoner er for store, når uvanlige dybder er nødvendig, eller når platestørrelser kan gi bedre økonomi for et spesifikt prosjekt.
Kutting og klargjøring av plate
Plater kuttes til ønsket bredde og lengde ved hjelp av CNC flammeskjæring, plasmaskjæring eller saging. Banen og flensplatene er typisk kuleblåst for å fjerne kalkavleiring, og kantene er skråstilte når fullpenetreringssveiser er nødvendig.
Fit-Up og Tacksveising
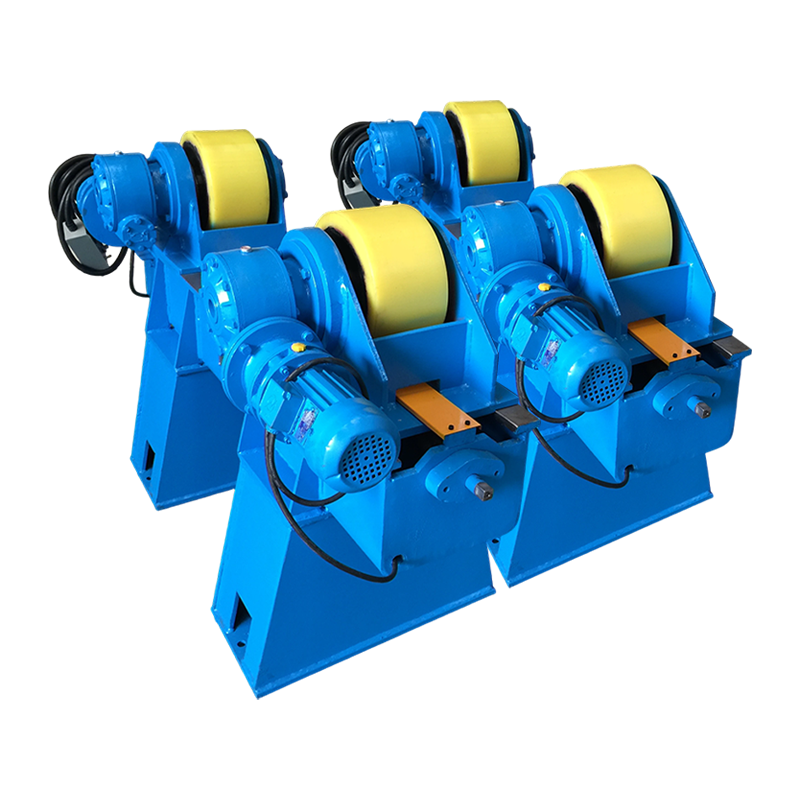
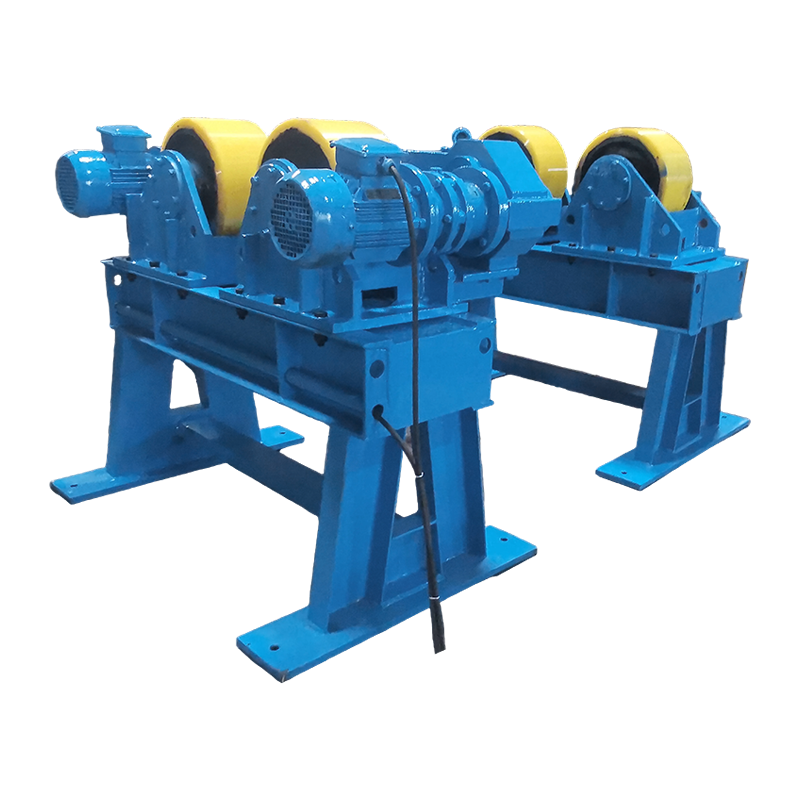
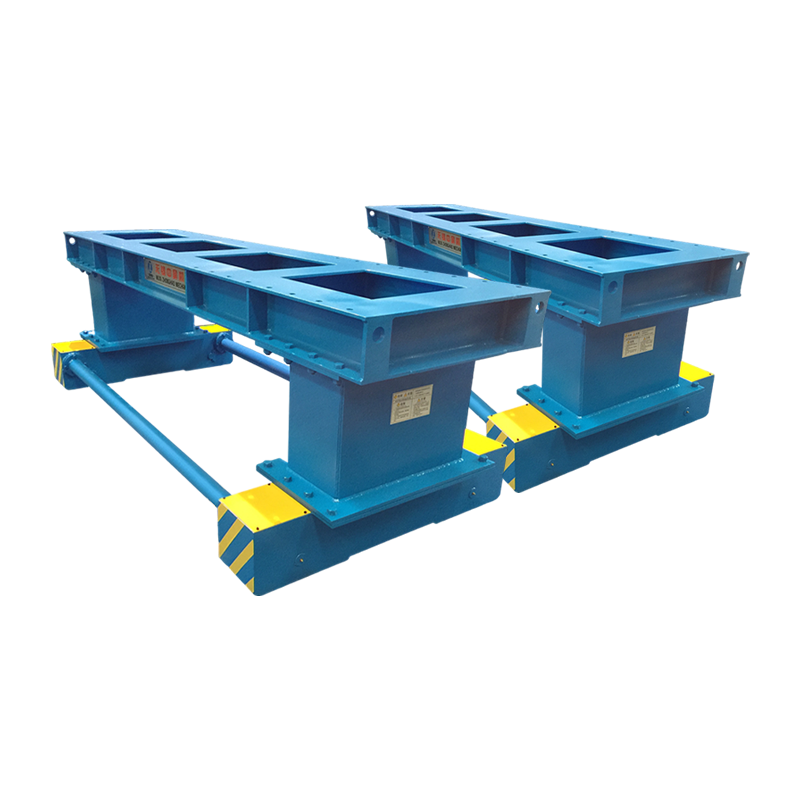
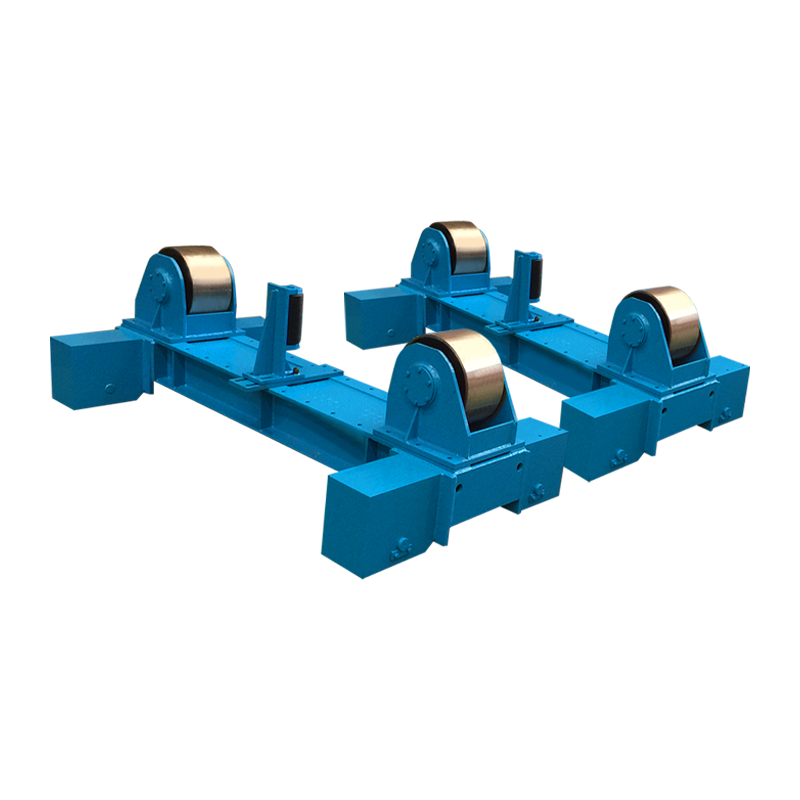
De kuttede platene klemmes fast i en fikstur som holder banen vinkelrett på flensene, og festesveiser påføres for å opprettholde monteringsformen. En påmontert sveiserotator med hydraulisk løfting og manuell banebevegelse kan hjelpe til med å justere sammenstillingen selv for større seksjoner, noe som forbedrer nøyaktigheten og arbeidersikkerheten.
 40T Fit-Up sveiserotator med hydraulisk løfting og manuell banebevegelse Denne rotatoren hjelper til med å justere store bane-til-flens-enheter, og forbedrer nøyaktigheten og sikkerheten under heftsveising. Dens hydrauliske løfting og manuelle orbitale bevegelser letter posisjonering for tyngre seksjoner. Se produkt →
Automatisk sveising
Den festede sammenstillingen sveises ved bruk av nedsenket buesveising (SAW) eller gassmetallbuesveising (GMAW). Et sveisesenter eller søylebom plasserer brenneren langs skjøten, og bjelken støttes ofte på ruller for å opprettholde en jevn kjørehastighet. Varmetilførselen må kontrolleres for å begrense forvrengning og restspenninger, spesielt for lange, tynne baner.
Etterbehandling og inspeksjon
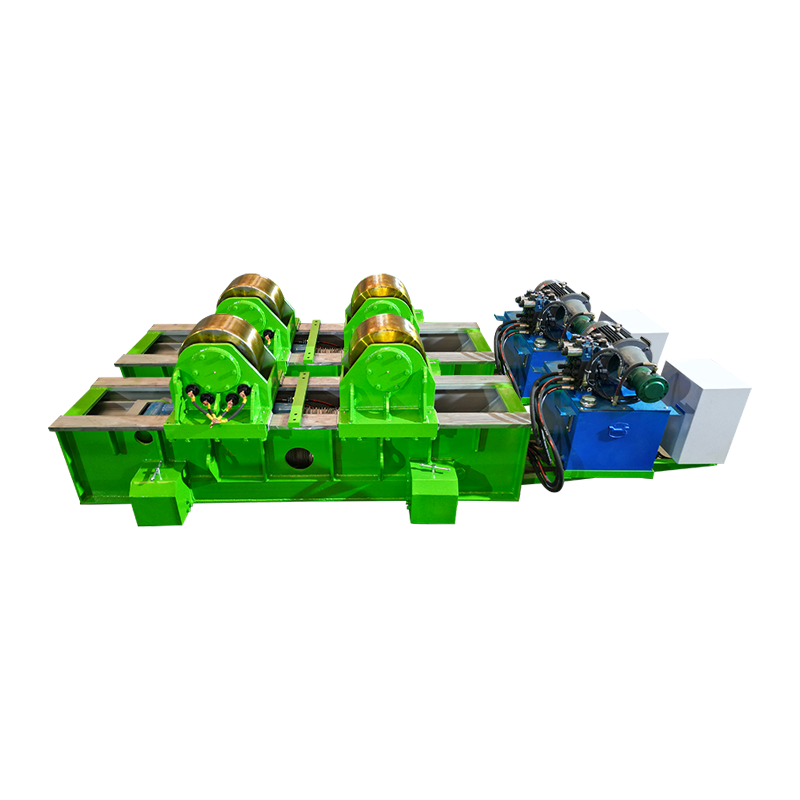
Etter sveising kan bjelken rettes ut, og sveiseflater slipes der det er spesifisert. For gjentatt håndtering kan en servokontrollert sveiseposisjoner vippe strålen og forbedre operatørtilgangen under etterbehandling og inspeksjon. Sveisede I-bjelker inspiseres visuelt og med ultralydtesting ved bane-til-flens-kryssene, og dimensjonskontroller bekrefter banehøyde, flensbredde og camber.
 Servokontrollert sveiseposisjoner for bjelkefinishing og inspeksjon Denne posisjoneren tilter sveisede bjelker, og forbedrer operatørens tilgang under retting, sliping og inspeksjon. Servokontrollen muliggjør nøyaktig justering for effektivt etterarbeid. Se produkt →
Varmvalsede vs. sveisede I-bjelker
Varmvalsede seksjoner dominerer standard konstruksjonsapplikasjoner, mens sveisede platedragere er å foretrekke når tilpassede størrelser eller eksepsjonelt store dybder er nødvendig. Hovedavveiningen er kostnad per meter versus designfleksibilitet.
| Aspekt | Varmvalset | Sveiset |
|---|---|---|
| Prosess | Enkelt emne formet i et valseverk | Tre stålplater sveiset sammen |
| Seksjon Størrelse | Standard profiler opp til praktiske rullegrenser | Egendefinert bredde og dybde, ofte over rullet grenser |
| Kostnad | Lavere per meter for standardstørrelser | Høyere produksjonskostnad |
| Produksjonshastighet | Veldig høyt volum | Langsommere, prosjekt for prosjekt |
| Fleksibilitet | Begrenset til tilgjengelige dråpestørrelser | Høydimensjonal |
| Typiske bruksområder | Bygninger, broer, maskinrammer | Tunge konstruksjoner, dragere med lang spenn, spesialutstyr |
Kvalitetskontroll og standarder
Kvalitetskontroll i produksjon av I-bjelker er avhengig av kjemisk analyse, mekaniske tester og dimensjonell verifisering mot anerkjente strukturelle standarder. Varmvalsede seksjoner følger typisk AISC- eller EN-standarder, mens sveisede bjelker er underlagt AWS D1.1 eller tilsvarende strukturell sveisekode.
For sveisede I-bjelker er kvalifiseringen av sveiseprosedyrer og sveisere ikke omsettelig. Kontroll av varmetilførsel, sikring av riktig montering og valg av riktig sveisehåndteringsutstyr er alt avgjørende for å produsere en god bane-til-flens-sveis. Du kan utforske hvor moderne sveiseteknologi påvirker stålproduksjon og kvalitet i mer dybde.
Ofte stilte spørsmål
Er alle I-bjelker laget ved varmvalsing?
Nei. I-bjelker kan varmvalses eller sveises. Valsede seksjoner er det vanligste, men sveisede platedragere brukes når det er behov for store eller uvanlige dimensjoner.
Hva er forskjellen mellom en I-bjelke og en H-bjelke?
Flensene til en H-bjelke er generelt bredere og mer parallelle, mens standard I-bjelkeflenser har en svak avsmalning. Begge er produsert ved å bruke lignende rulle- eller sveiseprosesser.
Hvordan lages buede I-bjelker?
Buede I-bjelker produseres typisk ved kaldvalsing, induksjonsbøying eller ved å kutte banen og sveise platene til en kurve. Tidligere ble buede stålbjelker ofte laget ved oksy-fuel kutting og sveising.
Hvilke stålkvaliteter er typiske for I-bjelker?
Vanlige strukturelle karakterer inkluderer ASTM A992, A572 og EN S275/S355. Valget avhenger av krav til belastning, duktilitet og sveisbarhet.
Hvordan inspiseres sveisede I-bjelker?
Sveisede I-bjelker kontrolleres visuelt og med ultralydtesting ved sveisesonene. Dimensjonskontroller bekrefter banehøyde, flensbredde og retthet mot designtegningen.
Konklusjon
Start med de strukturelle kravene, og velg deretter produksjonsmetoden. Standard rullede I-bjelker er de mest økonomiske for typisk konstruksjon. Når designet krever tilpassede dybder, tung belastning eller store platedragerseksjoner, gir sveiset fabrikasjon den nødvendige fleksibiliteten. Like viktig som selve sveiseprosessen – spesielt på en produksjonslinje – er bruken av pålitelig håndterings- og posisjoneringsutstyr. God tilpasning, kontrollert varmetilførsel og riktig inspeksjon er nøkkelen til en strukturelt solid I-stråle.