En posisjonsregulators navneskilt gir deg informasjon om hva spindelen kan bære. Den forteller deg ikke om arbeidsstykket vil holde konsentrisitet ved 0,5 rpm, om jordbanen vil overleve 300 A sveisestrøm, eller om anhenget vil akseptere armaturet du allerede eier. De spørsmålene er besvart av tilbehør for sveiseposisjoner : chucken, frontplaten, kjever, tappringer, drivpakke, roterende jord og kontrollutstyr som sitter mellom maskinen og sveisen.
Regelen vi bruker på butikkgulvet er enkel – dimensjoner tilbehøret først, og kontroller deretter at posisjonsregulatoren har dreiemoment, tiltområde og borestørrelser for å støtte dem. Kjøpere som tar utgangspunkt i belastningsgraden alene, ender vanligvis opp med å kjøpe tilbehørssettet to ganger, en gang feil og en gang riktig.
Hva teller som tilbehør for sveiseposisjoner
Alt som endrer hvordan et arbeidsstykke gripes, indekseres, drives eller beskyttes, teller som tilbehør, og den listen er lengre enn de fleste innkjøpsordrer antyder.
- Arbeidshold: tre- og firekjever chucker, myke kjever, frontplater, T-spaltebord, vinkelplater, vee-blokker, lokaliseringspinner, hurtigklemmesett.
- Bevegelse og driv: servomotorer og frekvensomformere, planetariske eller tilbakeslagsfrie reduksjonsgir, bremser, roterende enkodere, hjemme- og grensebrytere.
- Kontroll og grensesnitt: hengende stasjoner, fotpedaler, velgere med to stasjoner, PLS- og robotgrensesnittmoduler, nødstoppreléer.
- Elektrisk: roterende jordingsenheter, sleperinger, sveisekabelsvivler, brennerbraketter, kabelspor og festonsystemer.
- Prosessverktøy: gass roterende koblinger, kjølevæske koblinger, vannkjølte kabelkoblinger, røykavsugsarmer.
Den første gruppen er det folk flest mener med "tilbehør". De fire andre er det som faktisk forårsaker uplanlagt nedetid.
Hvorfor tilbehørslisten bestemmer posisjonørens reelle kapasitet
En 2 t posisjoner utstyrt med en tung chuck, en høy kjeve stabel og et arbeidsstykke forskjøvet 300 mm fra spindelflaten er ikke lenger en 2 t posisjoner i praksis, fordi tilt dreiemoment skalaer med radius mens lager- og girkasseklassifiseringer ikke gjør det.
To tall betyr mer enn overskriftsmengden. Den første er overhengende last ved spindelflaten - vekten multiplisert med avstanden fra lageret. Den andre er å holde dreiemomentet under sveising, når tyngdekraften, kabeltrekk og lysbuekraft virker på en gang. Hold omtrent 1,5× dreiemomentmargin på stasjonen, og maskinen vil holde posisjon uten å jakte.
| Tilbehørsgruppe | Hva den kontrollerer | Spesifikasjon for å bekrefte | Typisk symptom på mismatch |
|---|---|---|---|
| Chuck eller frontplate | Grep og konsentrisitet | Kjeveslag, gjennomgående hull, runout | Arbeidsstykket kryper, sømmen vandrer |
| Kjever og myke kjever | Kontaktområde og merking | Kjevehøyde, serration, materiale | Skli i hastighet, forvrengning på tynn vegg |
| Servodrev og koder | Indeksnøyaktighet og repeterbarhet | Momentmargin, oppløsning, tilbakeslag | Drift og jakt midtpass |
| Roterende grunn | Returvei for sveisestrøm | Gjeldende verdi, driftssyklus, rpm | Lysbue i lagrene, falske sveisefeil |
| Kabelsvivel eller slepering | Kabelomslag og levetid | Ledere, forsterkere, fartsgrense | Kabeltretthet og kortslutninger |
| Gass eller kjølevæske union | Kontinuerlig rotasjon av verktøy | Trykk, boring, tetningstype | Lekkasjer, porøsitet, kjølevæske på skjøten |
Matching av arbeidsholding med arbeidsstykkegeometri
Runde deler vil ha en chuck eller et sett med ruller, fabrikasjoner i eske vil ha et bord med T-spor med vinkelplater, og alt asymmetrisk vil ha motvekter pluss en bakstokk - geometrien, ikke budsjettet, setter rekkefølgen.
Runde og symmetriske arbeidsstykker
En selvsentrerende trekjeftchuck er det raskeste alternativet for flenser, rørspoler og ventilhus fordi den sentreres i én bevegelse; en uavhengig chuck med fire kjever er det riktige kallet når tyngdepunktet er utenfor aksen eller delen er en grov støping. Sjekk kjeveslaget mot det faktiske diameterområdet du kjører, ikke katalogens maksimum, og bekreft diameteren på gjennomgående hull hvis du planlegger å føre sveisekabel eller en spyleledning gjennom spindelen.
Eske, ramme og fabrikerte deler
For H-bjelker, maskinrammer og sveiser gir et T-sporbord med slissede vinkelplater deg justering i to akser; en chuck kan ikke holde et firkantet hjørne uten shimming som koster oppsetttid. Bordflathet og T-sporavstand betyr mer enn bordtykkelse her, fordi klemmer fungerer best når bolten lander der sporet faktisk er.
Off-senter og lange deler
Motvekter og bakstokk eller stødig hvile gjør et ustabilt oppsett til et stabilt. På lange aksler beskytter støtte i begge ender også tiltgirkassen mot et bøyemoment den aldri ble dimensjonert for.
 3T konvensjonell sveiseposisjoner med vertikale dreiebenkchucker En 3-tonns posisjoner med ekstra vertikale dreiebenkchucker som utvider klemområdet for sylindriske eller uregelmessige arbeidsstykker og støtter stabil tilt-og-rotasjonssveising. Se produkt →
Kontroller og elektrisk tilbehør: Hvor indeksnøyaktigheten kommer fra
Indeksnøyaktighet er en systemegenskap – motor, reduksjon, koder og kontroller må matches, ikke bare kobles sammen.
En variabel frekvensomformer på en induksjonsmotor gir deg rotasjon, men en servopakke med lukket sløyfe gir deg en holdeposisjon, programmerbare vinkler som 90° og 180°, og repeterbarhet målt i bueminutter. For repeterende sirkulære sømmer betaler servoruten seg vanligvis tilbake gjennom redusert etterarbeid i stedet for gjennom hastighet.
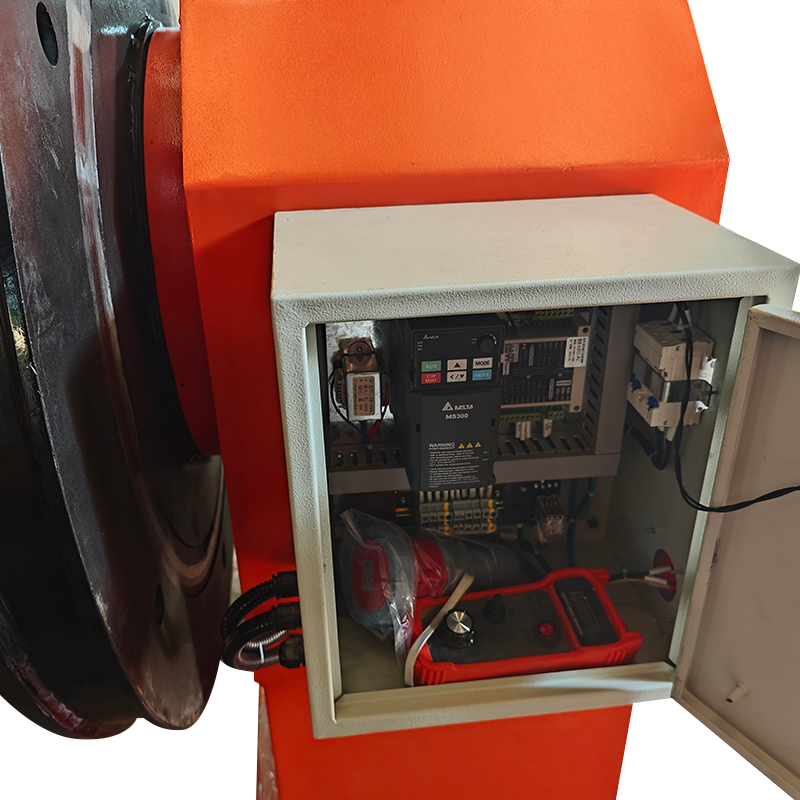
Kjøp ergonomien bevisst. En fotpedal frigjør begge hender for brennervinkel og fyllmasse, noe som betyr mer enn de fleste kontrollfunksjoner på korte, masete sveiser. Et anheng fortjener sin plass når operatøren trenger å jogge, sette null og lagre forskyvningsposisjoner uten å gå til skapet. Uansett hva du velger, bekreft inntrengningsbeskyttelsesklassen mot sprut og slipestøv, og kontroller at grensesnittspenningen samsvarer med anleggsstandarden før kassen sendes.
 1T servostyrt sveiseposisjoner for presis posisjonering En 1-tonns servoposisjoner med 0–105° tilt, 360° rotasjon og presis hastighetskontroll for automatiserte celler som trenger repeterbar sveiseposisjonering. Se produkt →
Jording og kabelhåndtering: Tilbehøret som forhindrer lagerskade
Sveisereturveien er en tilbehørsbeslutning, og å hoppe over den er den dyreste snarveien i en posisjoneringscelle.
Hvis strømmen går tilbake gjennom spindellagrene, buer den over smurte kontaktflater og ødelegger dem stille. En dedikert roterende jord dimensjonert over din maksimale sveisestrøm, vurdert for kontinuerlig rotasjon og isolert fra lagerbanen, holder strømmen der den hører hjemme. Koble den sammen med en kabelsvivel som er klassifisert for samme strømstyrke, slik at brennerledningen ikke vikler seg rundt spindelen etter tjue omdreininger. På celler som kjører blandede prosesser, legg til en gass roterende union og en kjølevæske union med tetninger vurdert for rotasjonshastigheten du faktisk bruker, ikke hastigheten i brosjyren.
Ettermontering og kompatibilitetsrisikoer verdt å sjekke før du bestiller
De fleste ettermonteringsproblemene er dimensjonale, og alle er billigere å finne på en tegning enn på butikkgulvet.
- Spindelgrensesnitt: boltsirkel, pilotdiameter, kilespor og konus må samsvare med den nye chucken eller frontplaten, ikke komme i nærheten.
- Drivelektronikk: kodertype, kabelpinout og styrespenning overføres sjelden mellom generasjoner.
- Momentmargin: et tilbehør som legger til masse eller forskyvning reduserer bruksbelastningen på eksisterende girkasse.
- Utløp etter montering: mål det, fordi en chuck som sitter på en grad vil indeksere perfekt og fortsatt sveises utenfor midten.
Der gjennomstrømning i stedet for å holde nøyaktighet er den faktiske begrensningen, er det verdt å lese hvordan en posisjoneringsanordning passer inn i et bredere effektivitetsbilde i vårt notat om adressering av sveisineffektivitet med posisjoneringsanordninger , og sammenligne den logikken med dine egne syklustider.
 2T dobbeltsøylet sveiseposisjoner med løftebord En 2-tonns dobbelsøyleposisjoner med trinnløs rotasjon og et løftearbeidsbord for stabil støtte av store, eksentriske arbeidsstykker i automatiserte sveiseoppsett. Se produkt →
En kjøpers sjekkliste for tilbehør til posisjonsstillere
Bekreft disse åtte elementene skriftlig før bestillingen frigis; hver enkelt har forårsaket en forsinket idriftsettelse på noens etasje.
Arbeidsstykkedata
Vekt, tyngdepunktforskyvning, diameter eller konvolutt, og den tynneste veggen du vil klemme.
Spindelgrensesnitt
Boltsirkel, pilotdiameter, gjennomgående hull og avsmalning, målt i stedet for tilbakekalt.
Plikt og fart
Rotasjoner per skift, sveisestrøm og turtall tilbehøret må overleve kontinuerlig.
- Nominell belastning kontra faktisk overhengende belastning på spindelflaten.
- Kjeveslag eller bordstørrelse mot den ekte delfamilien, inkludert overdimensjonerte jobber.
- Gjennomgående hulldiameter for kabel-, spyle- eller kjølevæskeføring.
- Roterende jordstrømstyrke og driftssyklus.
- Enkoderoppløsning, girkasseslipp og repeterbarhet i bueminutter.
- Kontrollgrensesnittspenning, protokoll og nødstopparrangement.
- Inntrengningsbeskyttelse og sprutskjerming for miljøet.
- Dokumentasjon, reservekjever og tetningssett for første driftsår.
Vårt eget utvalg av sveiseposisjonere og dreieskiver er bygget rundt denne rekkefølgen av spørsmål, fra 30 kg benkeenheter til 300 t spesialtilpassede hoder, så valg av tilbehør og maskinstørrelse er oppgitt sammen i stedet for i rekkefølge.
Ofte stilte spørsmål
Trenger jeg en chuck eller en frontplate?
Velg en chuck når delen sentrerer på en akse og kjeveslag dekker diameterområdet ditt; velg frontplate eller bord med T-spor når delen er rektangulær, uregelmessig eller trenger klemmepunkter vekk fra midten.
Kan en manuell posisjonsregulator oppgraderes med servodrift?
Ofte ja, men bare hvis girkassen, bremsen og encodermonteringen er kompatible og styreskapet støtter den nye stasjonen; det mekaniske grensesnittet er vanligvis den begrensende faktoren, ikke motoren.
Hvilken rotasjonshastighet bør tilbehør vurderes for?
Vurder hvert roterende tilbehør for cellens maksimale turtall, ikke gjennomsnittet, fordi kabelsvinger, koblinger og chucker alle nedbrytes raskere på toppen av området selv i korte perioder.
Hvordan beskytter jeg posisjoneringslageret mot sveisestrøm?
Monter en dedikert roterende jording over maksimal sveisestrøm, hold returkabelen så kort som praktisk mulig, og inspiser jordbanen ved hvert vedlikeholdsintervall i stedet for å vente på lagerstøy.
Hvor stor dreiemomentmargin er nok?
Rundt 1,5× på holdemoment dekker de fleste armaturforskyvninger og kabeltrekk; under det, forvent at stillingsregulatoren kryper eller at drivverket feiler under lange sveiser.
Tilbehør er ikke prikken over i-en på en posisjoneringsanordning; de er den delen av systemet lysbuen faktisk ser. Få arbeidsholderen, drivpakken, bakkebanen og kontrollgrensesnittet tilpasset det virkelige arbeidsstykket, og nominell belastning blir et tall du kan stole på. Hopp over det trinnet, og hver senere justering på gulvet vil være en delvis korreksjon til en avgjørelse tatt for tidlig.