Ja – rustfritt stål kan sveises vellykket, og de fleste fabrikker har allerede utstyret til å gjøre det. Materialet er ikke skjørt eller "usveisbart"; det straffer rett og slett dårlig forberedelse mer enn bløtt stål gjør. Rustfritt stål er en stållegering med minst 10,5 % krom, som danner et passivt oksidlag som motstår korrosjon. Dette laget er også grunnen til at varme, forurensning og valg av fyllstoff betyr så mye: en forsvarlig sveis må bevare korrosjonsmotstanden, ikke bare slå sammen to deler.
Det praktiske svaret er at sveisbarheten avhenger av karakteren, prosessen og servicemiljøet. Austenittiske karakterer som 304L og 316L er vanlige i tanker, rør, matutstyr og arkitektonisk arbeid. Ferritiske, martensittiske og duplekskvaliteter oppfører seg forskjellig, så prosedyren bør samsvare med det faktiske basismetallet i stedet for en generisk "rustfri" etikett.
Hvilke sveiseprosesser fungerer for rustfritt stål?
TIG-, MIG- og stavsveising fungerer alt på rustfritt stål; det riktige valget avhenger av tykkelse, finish og produksjonsvolum. TIG gir den reneste kontrollen på tynnplate og rørrøtter, MIG er raskere for produksjonsarbeid, og stokken er fortsatt nyttig for feltreparasjoner og tyngre seksjoner.
| Prosess | Typisk rustfritt arbeid | Praktisk tykkelsesområde | Butikknotat |
|---|---|---|---|
| TIG / GTAW | Tynnplate, rørrøtter, sanitærrør, presisjonsmontasjer | Ca 0,5–6 mm | Reneste lysbuekontroll; lavere reisehastighet |
| MIG / GMAW | Produksjonssveising, rammer, tanker, tykkere ark | Ca 1–12 mm | Rask avsetning; trenger riktig rustfri tråd og gassblanding |
| Pinne / SMAW | Reparasjonsarbeid, feltfabrikasjon, tyngre plate | Ca 2–12 mm | Mer slaggrensing; mindre egnet for tynt kosmetisk arbeid |
| SAW | Tung plate og lange rette sømmer | Vanligvis 8 mm og oppover | Høy avsetning; ikke en tynn-ark-prosess |
Motstandssveising og lasersveising brukes også for rustfritt i spesifikke produksjonsinnstillinger, men de krever utstyr og prosedyrer bygget rundt materialet. For generell fabrikasjon dekker TIG og MIG det meste av rustfritt arbeid.
Fyllmetall og beskyttelsesgass: Match grunnmetallet
Bruk et fyllstoff som passer til grunnmetallets korrosjonsklasse, ikke det som allerede er i materen. En 304L del skal normalt bruke ER308L fyllstoff, mens 316L arbeid krever ER316L. Bruk av bløtt ståltråd kan gi en sveis som ser akseptabel ut til å begynne med, men avleiringen vil ruste og kan svikte i korrosiv drift.
| Uedelt metall eller skjøt | Typisk filler | Grunn |
|---|---|---|
| 304 / 304L | ER308L | Matcher den generelle korrosjonsmotstanden og lavkarbonintensjonen |
| 316 / 316L | ER316L | Gir molybden for kloridholdig service |
| 304 rustfritt til bløtt stål | ER309L | Høylegert fyllstoff hjelper til med å tolerere fortynning fra karbonstålsiden |
| Dupleks rustfritt | ER2209 eller matchet dupleksfyller | Støtter den balanserte ferritt-austenitt-mikrostrukturen |
Beskyttelsesgass påvirker også farge, penetrasjon og korrosjonsbestandighet. TIG bruker vanligvis argon. MIG bruker ofte en argonrik blanding med en liten mengde oksygen eller en tri-blanding, avhengig av prosedyren. CO2-tunge blandinger kan øke karbonopptaket og redusere korrosjonsmotstanden i noen austenittiske sveiser, så bekreft gassspesifikasjonen før produksjon.
Varmeinngang, forvrengning og korrosjonsbestandighet
Hold varmetilførselen lav og interpass-temperaturen under ca. 150°C (302°F) for austenittisk rustfritt materiale; ukontrollert varme er den vanligste årsaken til at en lydsveis ikke fungerer. Rustfritt ekspanderer og leder varme annerledes enn bløtt stål, så overdreven varme kan forårsake vridning, varmefarge og tap av korrosjonsbestandighet.
I området omtrent 425–850 °C kan standard 304 og 316 danne kromkarbider ved korngrenser. Det reduserer krom tilgjengelig for å beskytte overflaten, en tilstand som ofte kalles sensibilisering. Lavkarbon "L"-kvaliteter og stabiliserte kvaliteter reduserer risikoen, men de unnskylder ikke dårlig varmekontroll. Bruk stringer-perler, hoppsveising, backstep-sekvenser, kobberunderlag og godt tilpassede armaturer for å begrense forvrengning.
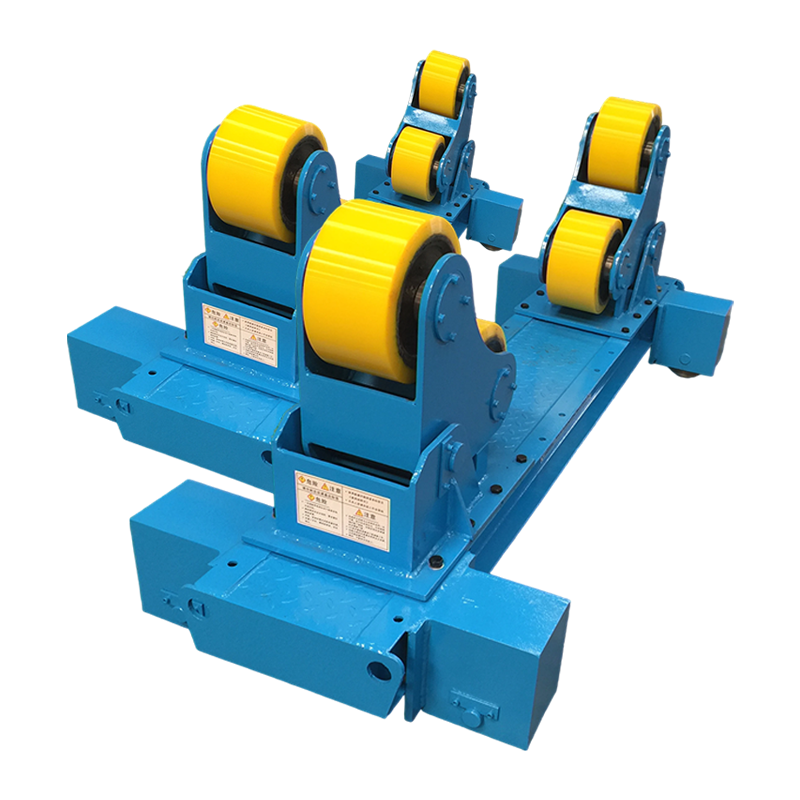
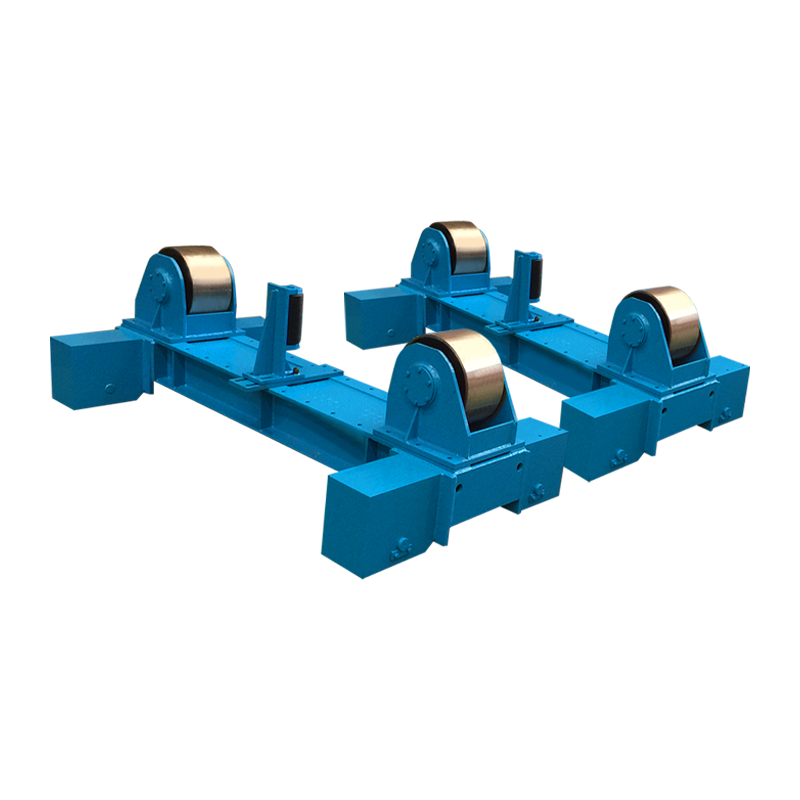
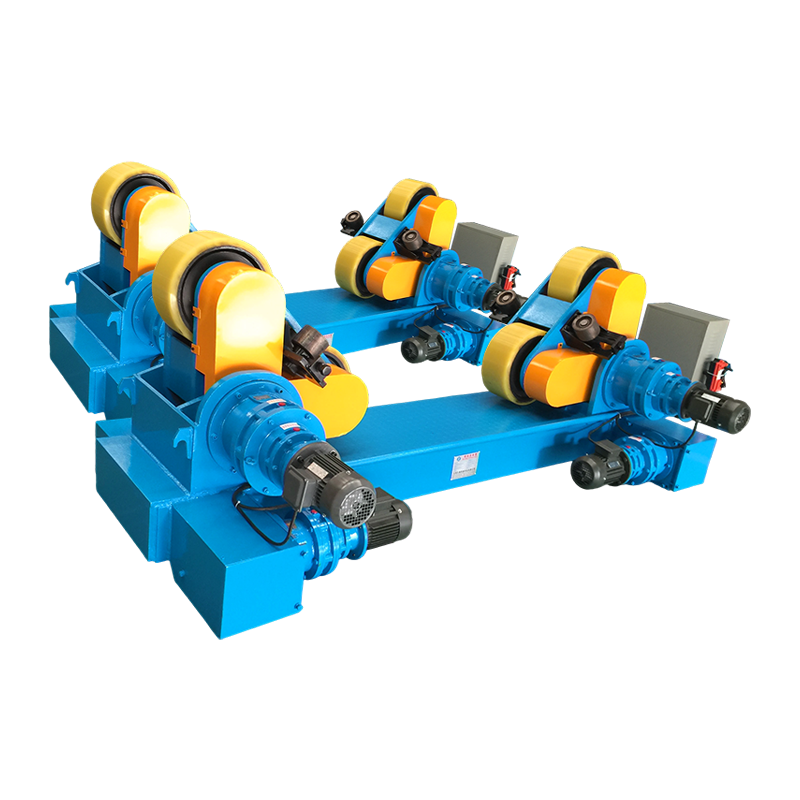
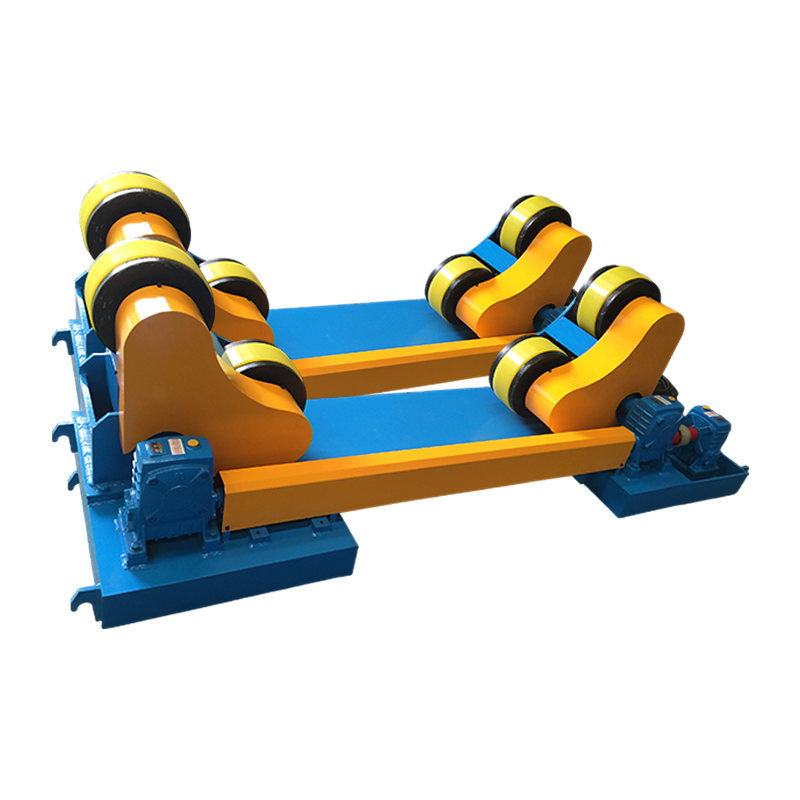
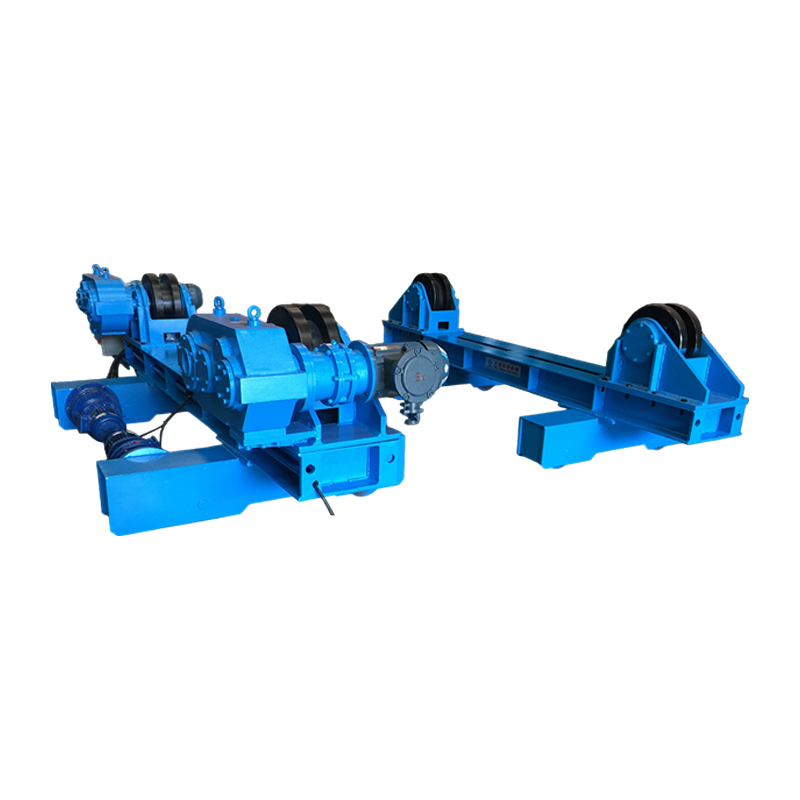
For rør- og tankskall holder en sveiserotator delen i sving med jevn hastighet slik at buen forblir i flat eller horisontal posisjon. Denne konsistensen er viktig på rustfritt materiale fordi endringer i reisehastigheten vises som endringer i varmeinngangen. For en nærmere titt på søknaden, se sveise rotatorer i tank og rørarbeid .
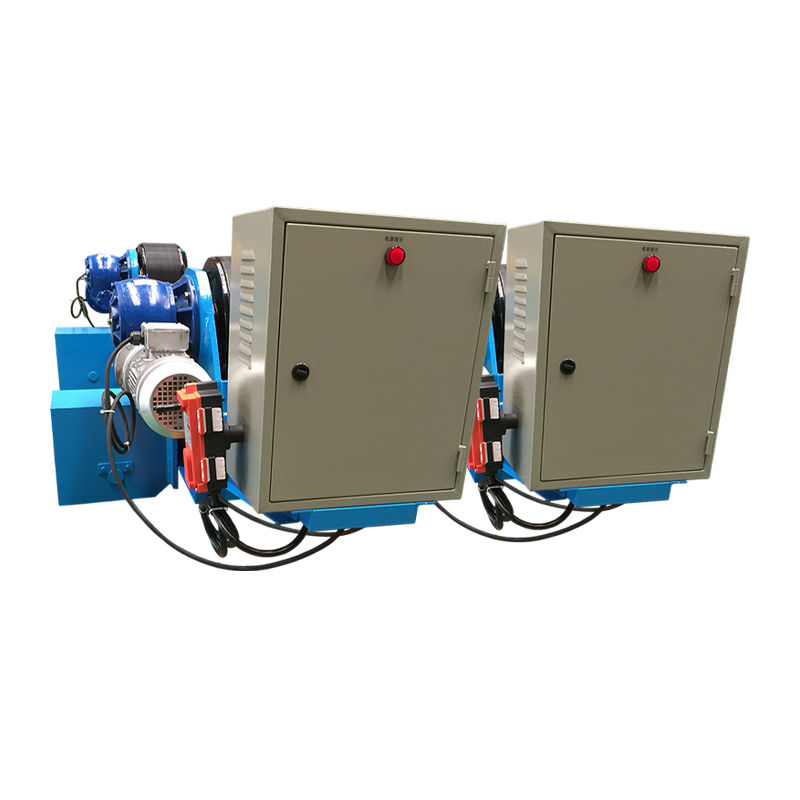 10T justerbar sveiserotator med anti-drivkontroll 10 tonns justerbar sveiserotator med sensorbasert antidriftkontroll for stabil posisjonering av sylindriske og oblatete arbeidsstykker under sømsveising. Se produkt →
En rotator med antidriftkontroll er nyttig på lange sømmer der skallet prøver å gå. Målet er ikke bare å snu delen, men å holde en repeterbar sveiseposisjon mens operatøren fokuserer på buelengde, gassdekning og reisehastighet.
Forberedelse og rengjøring avgjør sveisekvaliteten
Rengjør rustfritt stål umiddelbart før sveising; kontaminering er den viktigste årsaken til porøsitet, misfarging og korrosjonssvikt. Olje, fett, fuktighet, maling, markør, lim og karbonstålstøv kan alle skade sveiseoverflaten eller gi porøsitet.
- Bruk en dedikert rustfri stålbørste; karbonstålbørster kan etterlate jernpartikler som ruster.
- Tørk av skjøten og fylltråden med aceton eller alkohol og la den tørke.
- Fjern kalkavleiring, oksid og kraftig varmefarge fra sveisesonen før sveising når prosedyren krever det.
- Tilbakespyling av rør og rør med argon når full penetrering er nødvendig og baksiden vil bli utsatt for etsende bruk.
- Hold passformen tett og jevn; store hull tvinger sveiseren til å tilføre mer varme og fyllstoff.
Etter sveising, rengjør misfarging og varmefarge når spesifikasjonen krever det. Beising og passivering gjenoppretter det passive laget på mange rustfrie fabrikasjoner, spesielt innen mat, farmasøytisk og marine tjenester.
Vanlige feil og praktiske rettelser
De fleste rustfrie sveisefeil kommer av tre årsaker: forurensning, overdreven varme og tapt gassdekning. Reparasjonen er vanligvis prosedyremessig i stedet for en annen maskininnstilling.
| Defekt | Sannsynlig årsak | Praktisk løsning |
|---|---|---|
| Porøsitet | Olje, fuktighet, trekk, lav gassstrøm, skitten fyllstoff | Rengjør skjøten, kontroller gassstrømmen, skjerm lysbuen, bruk tørr fyllmasse |
| Vridning | For mye varme, ujevn rekkefølge, dårlig tilpasning | Fest delen, bruk baktrinn eller hopp over sveising, reduser strømstyrken |
| Sensibilisering | Forlenget tid i området 425–850°C | Lavere varmetilførsel, kontroller interpass-temperatur, spesifiser L-kvalitetsmateriale |
| Varm sprekking | Dårlig tilpasning, høy tilbakeholdenhet, feil fyllstoffkjemi | Bruk spesifisert fyllstoff, forbedre tilpasningen, reduser tilbakeholdenhet der det er mulig |
| Varme fargetone | Oksygeneksponering ved temperatur | Forbedre gassdekningen, rens baksiden, rengjør og passiver etter sveising |
Når posisjoneringsutstyr lønner seg
Plasseringsutstyr lønner seg når rustfritt arbeid er repeterende, tungt eller krever en jevn brennervinkel. En rotator snur rør, tankskall og sylindre med kontrollert hastighet. En posisjoneringsanordning vipper arbeidsstykket slik at sveisen sitter flatt eller horisontalt, noe som er lettere å kontrollere enn vertikal eller overhead sveising.
For små rustfrie sammenstillinger gir en servokontrollert posisjoner presis rotasjon og repeterbar indeksering. Det hjelper når flere deler trenger samme sveisesekvens og operatøren må opprettholde en stabil brennervinkel. For en oversikt, se sveiseposisjonere og fabrikasjonseffektivitet .
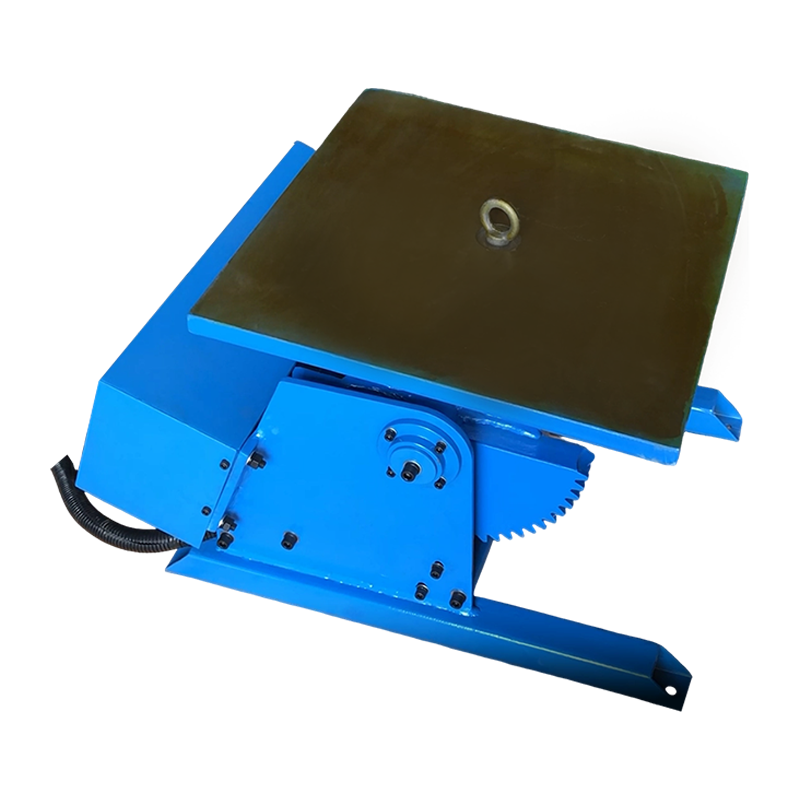 300KG sveiseposisjoner med servokontroll sales@weldnicefactory.com Se produkt →
For lange langsgående sømmer på rustfrie fartøy, holder en TIG-søyle og bom brenneren mens arbeidsstykket eller vognen beveger seg med en kontrollert hastighet. Dette er spesielt nyttig når prosedyren krever konsistent buelengde og begrenset operatørbevegelse.
 TIG-søyle- og bomsveisestøtte TIG-søyle og bom for presis brennerposisjonering, bevegelse og oscillasjon på tynnveggede og presisjonskomponenter, inkludert rustfrie fartøysømmer. Se produkt →
Ofte stilte spørsmål
Kan du sveise rustfritt stål med en MIG sveiser?
Ja, en MIG-sveiser kan sveise rustfritt stål når den er utstyrt med rustfri fylltråd og en passende argon-rik dekkgass. Myk ståltråd og en CO2-tung gassblanding vil ikke gi samme korrosjonsmotstand, selv om sveisen ser akseptabel ut.
Kan du sveise rustfritt stål til bløtt stål?
Ja, rustfritt stål kan sveises til bløtt stål, vanligvis med ER309L fyllstoff og kontrollert fortynning. Skjøten er praktisk for strukturelle eller ikke-kritiske bruksområder, men den samsvarer kanskje ikke med korrosjonsytelsen til en hel rustfri sveis.
Trenger rustfritt stål forvarming?
De fleste austenittiske rustfrie kvaliteter trenger ikke forvarming og bør generelt ikke overopphetes. Ferritiske og martensittiske kvaliteter kan kreve forvarming eller varmebehandling etter sveising avhengig av karakter og prosedyre, så følg den kvalifiserte sveiseprosedyren i stedet for en generell regel.
Hvorfor ruster den rustfrie sveisen min?
En rustfri sveis ruster når det passive laget er skadet eller avleiringen er forurenset. Vanlige årsaker inkluderer børster i karbonstål, fyllstoff av mildt stål, dårlig gassdekning, kraftig varmefarge, fuktighet og manglende rengjøring eller passivering av den ferdige sveisen.
I praksis kommer vellykket rustfri sveising ned til et lite sett med kontroller: match fyllstoffet, hold varmen innenfor prosedyren, rengjør skjøten, beskytt sveisen med riktig gass og bruk posisjoneringsutstyr når det forbedrer konsistensen. Materialet er sveisbart – men det belønner disiplinert butikkpraksis.