Svar først: verktøyene og utstyret for metallproduksjon som avgjør om en jobb er lønnsom, er maskinene som kutter platen, snur arbeidsstykket og holder brenneren på plass – ikke verktøyene i håndverktøykassen. For en butikk som bygger kar med 3 m diameter eller 12 m strukturelle bjelker, betyr det fire grupper: skjæremaskiner, arbeidsholde- og posisjoneringsutstyr (rotatorer og posisjoneringsanordninger), sveiseautomatisering (søyle- og bomsystemer, sveisehoder), og støtteelementene som slipere, klemmer, måleverktøy, røykavsug og PPE.
Metallproduksjon er vanligvis definert som fire operasjoner: kutting av materiell til størrelse, forming ved valsing, bøying eller pressing, sammenføyning ved sveising eller bolting, og etterbehandling ved sliping, sprengning og maling. Hver operasjon har sin egen utstyrsliste, og prioriteringene skifter med delstørrelsen. Platearbeid er dominert av sakser, kantpresser og håndverktøy, mens tung fabrikasjon av tanker, tårn, rør og konstruksjonsstål domineres av maskinene som håndterer vekt og varme.
Her er den praktiske prøven. Et tankskall på 30 tonn og 3 m diameter sveiset horisontalt tar to sveisere omtrent ett skift per omkretssøm, fordi de må stoppe, flytte på plass med en kran og klatre tilbake på plass. Sett det samme skallet på en drevet sveiserotator med sømmen holdt i flat posisjon, og de samme to sveiserne fullfører sømmen på omtrent 40 minutter ved bruk av neddykket buesveising ved 500-700 A. Den enkelt endringen er normalt verdt mer enn å kjøpe en andre sveisemaskin.
Skjæreutstyr kommer først: Flamme, plasma eller laser?
Kutting er det første trinnet i hver fabrikasjonsjobb, og det er der feil maskin skaper mest omarbeiding, fordi en kuttekant som er ut av firkant eller varmeforvrengt, ikke lukkes rent i en sveiseskjøt.
Hvordan de viktigste skjæreprosessene sammenlignes
Tallene nedenfor er typiske butikkverdier. Nøyaktige tall avhenger av maskinen, gass- eller dysesettet og materialkvaliteten.
| Prosess | Typisk tykkelse | Kerf og toleranse | Hvor det passer |
|---|---|---|---|
| Oksy-drivstoff (flamme) | 6-150 mm og over | Kerf 2-4 mm, toleranse rundt /-1,5 mm, bred varmepåvirket sone | Tykk karbonstålplate og strukturelle profiler; laveste kostnad per meter over 25 mm |
| Fint plasma | 0,5-50 mm | Kerf 1,5-3 mm, toleranse nær /-0,5 mm, lett slagg på enkelte grader | Rustfritt stål og aluminium, blandede materialer, moderat tykkelse |
| Fiberlaser | 0,5-25 mm, tynnere er raskere | Kerf 0,2-0,5 mm, toleranse nær /-0,1 mm, minimal forvrengning | Braketter, ark og tett hekking der gjennomstrømningen betyr noe |
Hva du skal sjekke på en CNC-skjæremaskin
- Bordstørrelse og skinnelengde må passe til den største platen du realistisk kjøper, pluss hekkemargin.
- Drive type: portal med dobbel sidedrift for brede bord; enkeltsidedrift er billigere, men bøyer seg under belastning.
- Kontroll- og hekkeprogramvare: offline programmering sparer vanligvis mer tid enn en høyere skjærehastighet.
- Røyk- og støvavsug, som beskytter operatøren og er nødvendig i de fleste verksteder.
- Repeterbarhet: be om et tall i mm per meter og verifiser det med en kuttet prøve i stedet for en brosjyre.
- Alternativer verdt å betale for: automatisk brennerhøydekontroll, skråskjærehoder og dobbelbrenners flammeskjæring for lange rette kanter.
Arbeidshold og posisjonering: Utstyret som betaler seg raskest
Hvis en butikk har råd til bare én oppgradering, er posisjonering vanligvis den bedre investeringen enn en annen sveiser, fordi posisjonering endrer sveiseposisjonen fra vertikal eller overhead til flat, og flat er hvor høye avsetningshastigheter er mulig.
Sveiserotatorer: Tilpass hjulsettet til skallet, ikke bare tonnasjen
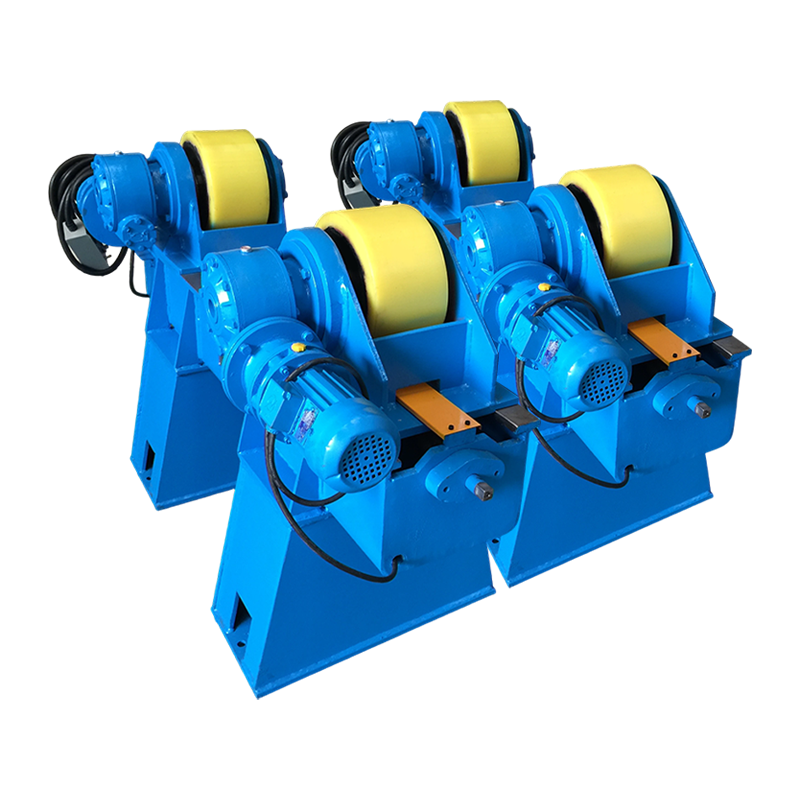
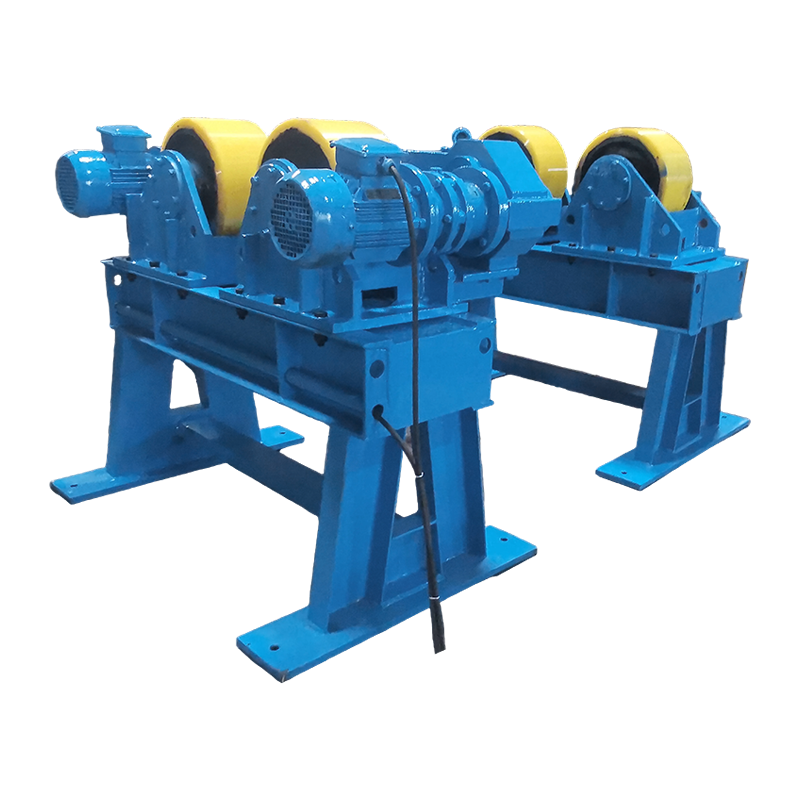
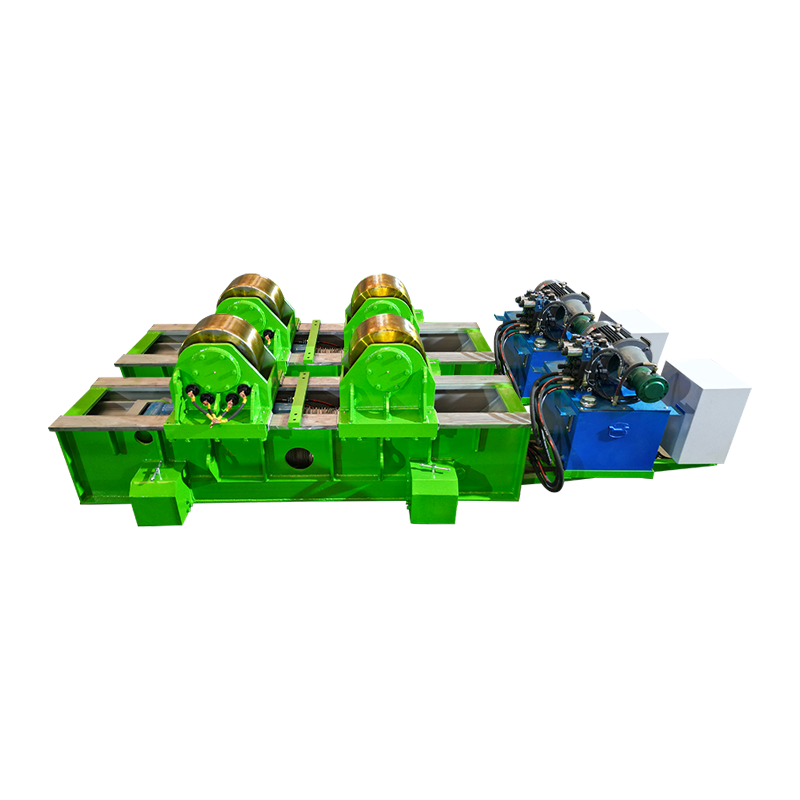
En sveiserotator, også kalt en dreierull, rulleramme eller rørrotator, er et par drevne og tomgangshjul som roterer et sylindrisk arbeidsstykke under et sveisehode eller en manuell sveiser. Lastekapasiteten er vurdert per par og må dekke arbeidsstykket, verktøyet og eventuelle interne fester; et 100 t sett er ikke overkill for et 80 t skall, fordi en søm utenfor midten flytter lasten over på ett hjul.
- Hjultype: polyuretanhjul beskytter maskinerte eller malte overflater, stålhjul bærer de tyngste belastningene.
- Konfigurasjon: selvjusterende enheter lar arbeidsstykket stille inn hjulvinkelen, som passer til forskjellige diametre; justerbare enheter bruker faste vinkler og passer til gjentatt produksjon av én diameter; monterte rotatorer legger til hydraulisk løft og horisontal skyving for å lukke langsgående sømmer på tankskall.
- Diameterområde: Maskiner er spesifisert etter minimum og maksimal jobbdiameter, så sjekk at området dekker din minste tank så vel som din største.
- Driv og kontroll: Variabel frekvensdrift med nedhengende eller fotkontroll, rotasjonshastigheter vanligvis mellom 100 og 1000 mm per minutt, pluss tommer for justering.
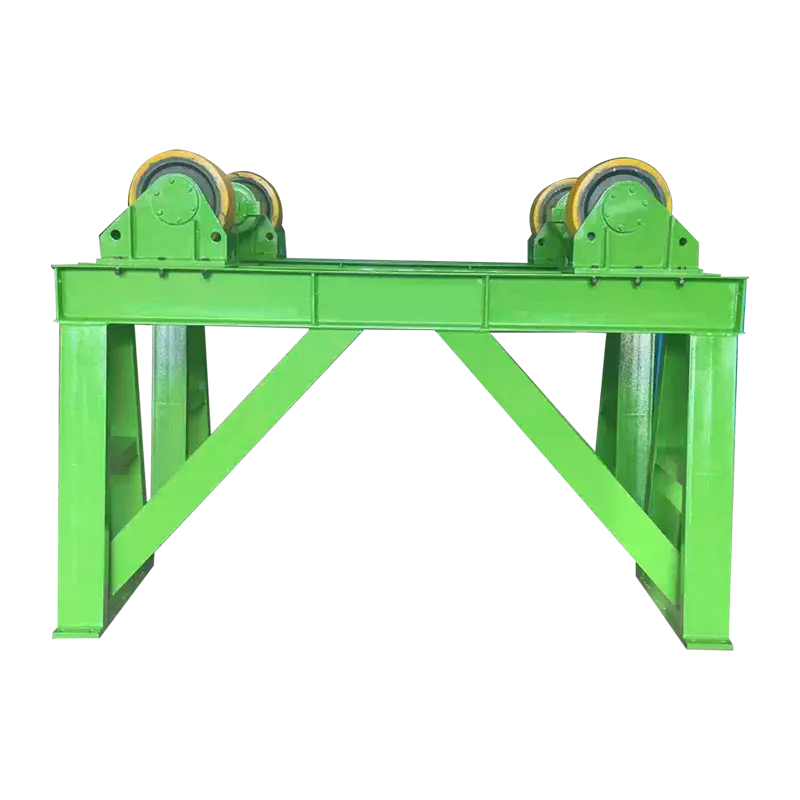
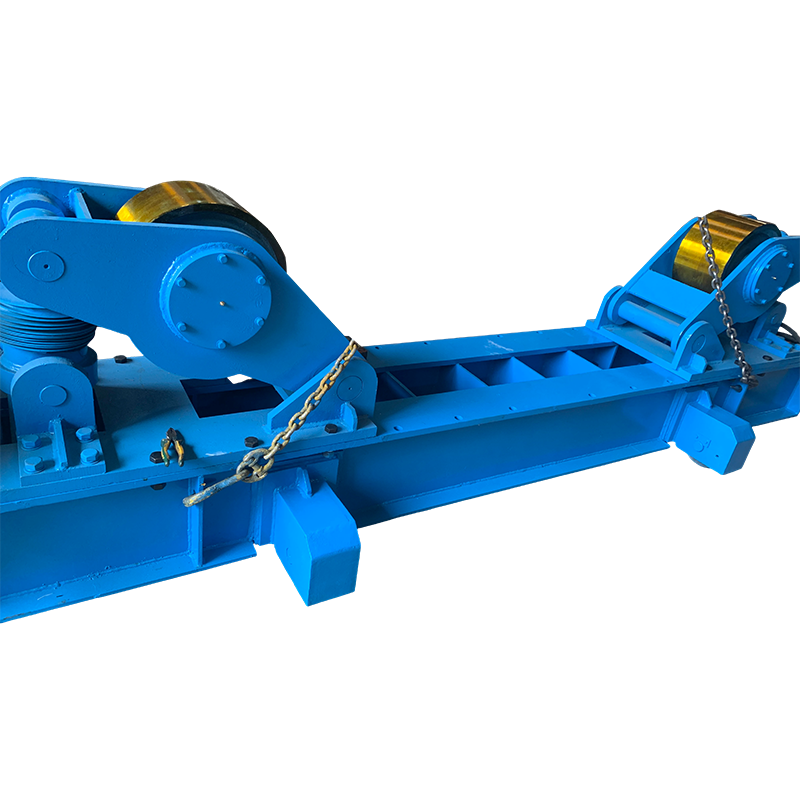 100T Fit-Up sveiserotator med manuell orbital bevegelse Kraftig 100 tonns monteringsrotator for sylindriske arbeidsstykker; manuell skinnebevegelse, justerbar senteravstand, og stabil sømsveisestøtte for store fartøyer. Se produkt →
For store fartøy er en oppmontert rotator i 100 t-klassen med manuell orbitalbevegelse et vanlig utgangspunkt, og den samme logikken forklarer hvordan sveiserotatorer transformerer produksjon av metalltanker og rør i praksis.
Sveiseposisjonere: dreiemoment og eksentrisitet betyr mer enn belastningsgraden
En sveiseposisjoner er spesifisert ved dreiemoment, vanligvis uttrykt i kNm, sammen med eksentrisiteten til lasten, ikke av lasten i kilogram alene. En 3 t posisjonsregulator med et stort bord kan bare produsere 3-6 kNm tilt dreiemoment, og et langt arbeidsstykke klemt bort fra bordets senter multipliserer behovet.
- Last versus dreiemoment: be leverandøren om å beregne med din faktiske del og dens tyngdepunkt.
- Konfigurasjon: konvensjonelle enkeltsøylede platespillere dekker 30 kg til titalls tonn, dobbelsøylede og L-type bord håndterer forskjøvede eller langstrakte deler, og servokontrollerte enheter holder posisjonen nøyaktig for automatisert sveising.
- Bordfunksjoner: T-spor eller tapphull for fastspenning, et hult senter for kabler og gass, og en oppgitt flathetstall for presis montering.
- Bevegelse: 360 graders rotasjon med 0-90 graders tilt er standard, så bekreft hastighetsområdet for sveising sammenlignet med belastning og lossing.
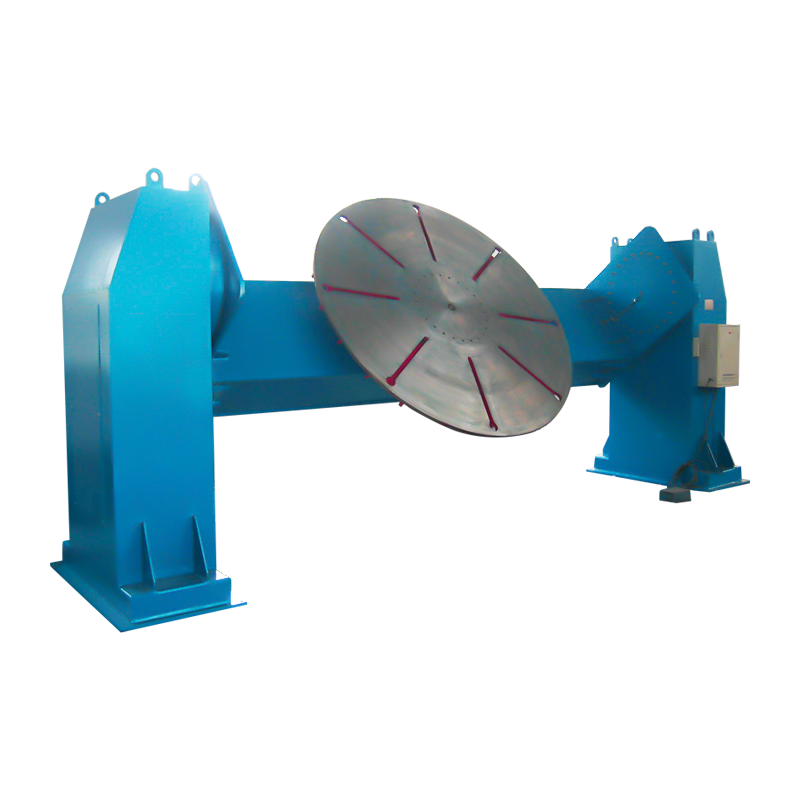
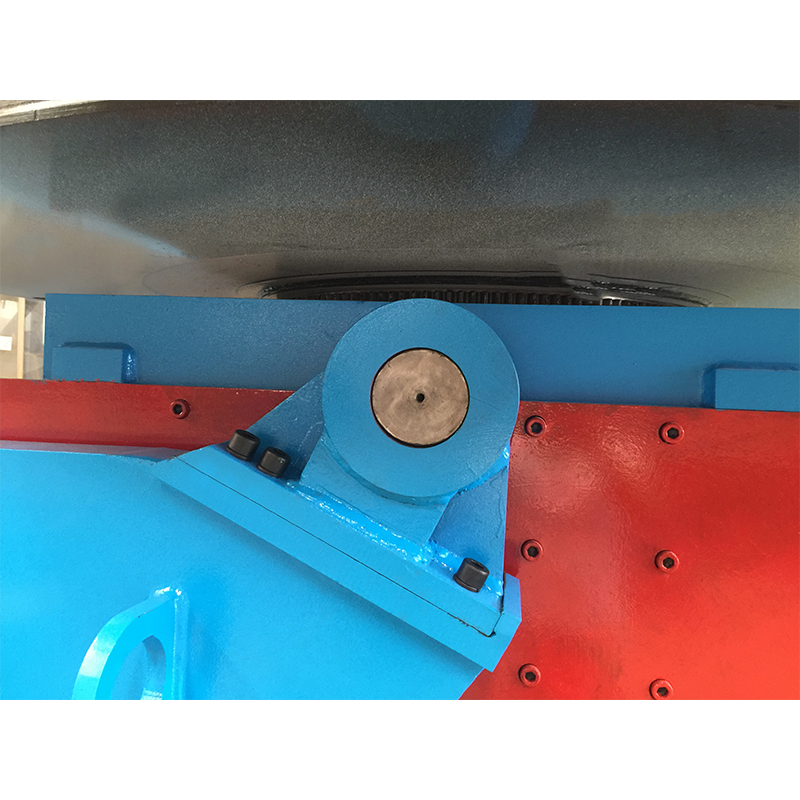 5T konvensjonell sveiseposisjoner for middels til tunge arbeidsstykker Fem tonns konvensjonell posisjoner med tilt og rotasjon, hastighetskontroll med variabel frekvens og flere kontrollmoduser; egnet for vanlige industrielle arbeidsstykker samtidig som kapasitet og kostnader balanseres. Se produkt →
En konvensjonell 5 t dreieskive med standard rotasjon og tilt vil håndtere de fleste små ramme- og brakettsammenstillinger; større eller vanskelige deler flyttes vanligvis til de bredere sveiseposisjoner og dreieskiveområde .
Søyle- og bomsystemer og automatisk sveising
Når arbeidsstykket snur seg pålitelig, er neste flaskehals fakkelen. En sveisemanipulator, ofte kalt en søyle og bom, holder sveisehodet, holder utstikkingen konstant og lar en operatør kjøre en søm fra en kontrollstasjon i stedet for å stå over buen.
SAW eller TIG søyle og bom?
- Neddykket buesveising passer karbonstål fra ca. 6 mm og oppover, med avsetningshastigheter på flere kilo i timen og et fluksgjenvinningssystem.
- TIG passer til rustfritt stål, aluminium og tynne skjøter av høy kvalitet; den er tregere og trenger nøyaktig lysbuelengdekontroll pluss en kald trådmating.
- Tilpassede bommer er spesifisert etter bomslag, søylehøyde, reiseboggi og traverstype for å passe lange fartøyer eller begrensede bukter.
- Integrasjon: manipulatorer bestilles vanligvis sammen med en rotator og et delt kontrollsystem, slik at rotasjonshastighet og sveisehastighet forblir synkronisert.
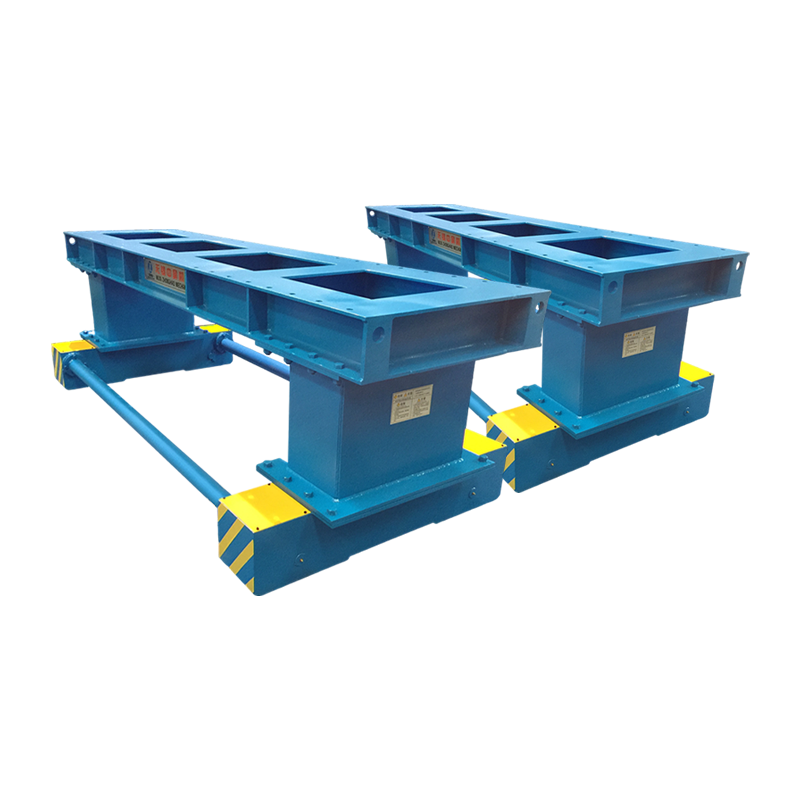
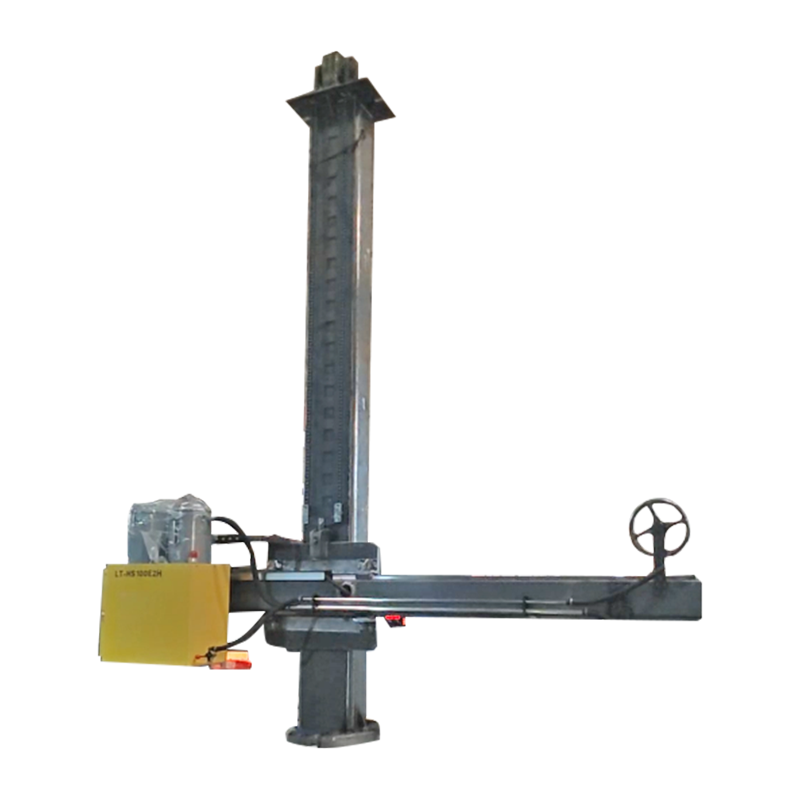 4030 tilpasset søyle og bom med elektrisk orbital bevegelse Tilpasset sveisesøyle og bom med elektrisk orbital bevegelse; en del av sveisemanipulatorfamilien som holder et sveisehode med jevn utstikking. Se produkt →
Støtteverktøy og forbruksvarer du fortsatt trenger
Kapitalutstyr fjerner ikke behovet for småting, og en manglende klemme stopper en 100 t rotator like effektivt som en slitt slipeskive.
- Vinkelslipere med et lager av slipe-, skjære- og klaffskiver for sveisebearbeiding og kantpreparering.
- Klemmer: F-klemmer, kantklemmer, røropprettingsklemmer og sterke rygger for montering før skjæring.
- Måleverktøy: tape, stållinjal, sveisemåler for benlengde og svelg, nivåer og en vernier skyvelære.
- Overflateforbehandling: stålbørster, nåleavskalere og avfettingsverktøy, fordi porøsitet vanligvis starter med olje og mølleskala.
- Røykavsug og PPE: riktig hjelmskjerm, hansker, lær, hørselsvern og avsug eller åndedrettsvern for rustfritt og galvanisert arbeid.
Matchende utstyr til jobben: En utvalgstabell
Tabellen nedenfor kartlegger vanlige fabrikasjonsproblemer til utstyret som løser dem og til spesifikasjonen som avgjør om kjøpet faktisk fungerer.
| Jobb eller problem | Utstyr | Spesifikasjon som avgjør suksess | Typisk rekkevidde |
|---|---|---|---|
| Tank- og fartøyskall | Montert sveiserotator med hydraulisk løft | Last per par, diameterområde, hjulbredde | 10-1000 t |
| Rør og trykkbeholdere | Selvjusterende eller justerbar sveiserotator | Hjulkonfigurasjon, hastighetsområde, drivtype | 1-300 t |
| Små sammenstillinger og rammer | Sveiseposisjoner eller dreieskive | Moment i kNm, eksentrisitet, bordflathet | 30 kg-50 t |
| Lange sømmer på fartøy | Søyle- og bommanipulator | Bomslag, søylevandring, hodetype | 3-8 m bommer |
| Forberedelse av tallerkener | CNC flamme eller plasmaskjæremaskin | Klippebredde, repeterbarhet, hekkeprogramvare | 1,5-4 m bred |
Kjøpshensyn og vanlige risikoer
De dyreste feilene i sveiseutstyr er spesifikasjonsfeil snarere enn produksjonsfeil, og de er vanligvis synlige før bestillingen legges inn.
- Driftssyklus: periodisk butikkbruk og treskiftsproduksjon er forskjellige maskiner, så spør etter driftsklasse og motorisolasjonsklasse.
- Dreiemoment og eksentrisitet, ikke bare tonnasje: verifiser lastdiagrammet med ditt virkelige tyngdepunkt.
- Toleranse kontra behov: å betale for /-0,1 mm på et skjærebord sløses bort på flammeskjært plate som skal sveises med 2 mm mellomrom.
- Reservedeler og service: Hjul, lagre, drivmotorer, kontrollkort og hengende koblinger bør være standarddeler eller tydelig dokumentert.
- Sertifisering og dokumenter: CE-merking der det er nødvendig, materialsertifikater, koblingsskjemaer og en manual på operatørens språk.
- Fabrikkgodkjenningstest: Kjør maskinen med en representativ last før forsendelse og noter rotasjonshastighet, støy og temperaturøkning.
- Tilpasning versus standard: hvis bare diameterområdet er uvanlig, er en modifisert standardmaskin vanligvis billigere og raskere enn en helt tilpasset design.
- Installasjon og opplæring: avtal hvem som leverer fundamenter, strøm, igangkjøring og operatøropplæring før signering.
FAQ
Hva er forskjellen mellom en sveiserotator og en sveiseposisjoner?
En sveiserotator dreier sylindrisk arbeid om sin egen akse, som passer til rør, tromler og tankskall. En sveiseposisjoner vipper og roterer et arbeidsstykke på et bord slik at en sveis kan bringes i en komfortabel posisjon, som passer til rammer, flenser og fabrikkerte sammenstillinger. Butikker som jobber på fartøy trenger normalt begge deler.
Hvor mye lastekapasitet trenger jeg?
Start med det tyngste arbeidsstykket, legg til verktøy og inventar, legg til en margin på 20-30 prosent, og kontroller deretter den eksentriske lastkassen. Nominell kapasitet forutsetter normalt en sentrert belastning på et jevnt hjulpar, så en forskjøvet søm reduserer brukstallet.
Bør jeg velge selvjusterende eller justerbare sveiserotatorer?
Selvjusterende enheter er bedre for blandede diametre og variert arbeid, justerbare enheter er bedre der én diameter produseres gjentatte ganger og forutsigbar hjulkontakt er viktig, og tilpassede versjoner er valget når langsgående sømmer også skal lukkes og justeres.
Kan posisjoneringsutstyr legges til senere?
Ja, men planlegg fundamentene og buktoppsettet først. Ettermontering av en 100 t rotator i et rom designet for en 20 t enhet koster vanligvis mer enn selve maskinen, og krantilgang er ofte den virkelige begrensningen.
Hvilke støtteverktøy betyr mest?
Kverner, klemmer og måleverktøy. De fleste problemer med sveisekvalitet spores tilbake til montering, rengjøring og måling i stedet for til sveisestrømkilden.
Start spesifikasjonen fra arbeidsstykket i stedet for katalogen: mål den tyngste og den minste delen, bestem hvilken sveiseposisjon hver søm skal lages i, og velg først deretter skjære-, dreie- og holdeutstyr som kan levere den posisjonen gjentatte ganger. Maskinene som flytter arbeidet er de som bestemmer hvor mange timer et skift faktisk produserer.