MIG-sveising er mest effektivt når fire forhold står på linje samtidig: grunnmetallet er rent og tørt, veggtykkelsen ligger omtrent mellom 3 mm og 12 mm, lysbuen er skjermet mot luft i bevegelse, og skjøten sveises i flat eller horisontal posisjon – eller roteres slik at den forblir der. Fjern en av disse forholdene og prosessen kjører fortsatt, men det slutter stille å være det raskeste, reneste og mest økonomiske alternativet på butikkgulvet.
MIG-sveising, formelt gassmetallbuesveising (GMAW), mater en kontinuerlig forbrukbar trådelektrode gjennom en pistol mens en eksternt tilført beskyttelsesgass beskytter det smeltede bassenget. Fordi tråden aldri stopper, er det ingen slagg som fliser og ingen elektrode som kan skiftes med noen hundre millimeters mellomrom, og det er nettopp grunnen til at prosessen dominerer produksjonssveisingen når arbeidsforholdene samarbeider.
De fire forholdene som gjør MIG til det beste valget
Enhver praktisk beslutning om MIG – tråddiameter, gassblanding, strømstyrke, armatur – kommer tilbake til disse fire strukturelle forholdene, og de er verdt å sjekke før en sveiseprosedyre skrives.
Rent, tørt metall
Kvernbelegg, olje, maling og fuktighet brenner av inne i lysbuen og blir til porøsitet. Ti minutter med kvern er billigere enn en omarbeidsbillett.
3 mm til 12 mm vegg
Tynn nok til å smelte gjennom uten skråkant, tykk nok til at avsetningshastigheten betaler seg selv. Under 1,5 mm blir buen ustabil; over 12 mm er du i skråkanter og multi-pass territorium.
Stille luft
Beskyttelsesgass er det svakeste leddet. Et lett krysstrekk vil strippe gasskonvolutten og etterlate porøsitet, uansett hvor gode innstillingene er.
Flat eller horisontal posisjon
Tyngdekraften jobber med deg i 1G og 2G, så reisehastighet, penetrasjon og perleutseende topper seg der – eller du roterer arbeidsstykket i stedet.
Alt annet - induktans, reisevinkel, kontakt-spiss-avstand - er en tuning-detalj som kan korrigeres med et diagram og ti minutters trening. Disse fire er strukturelle, og ingen maskininnstilling kompenserer for en manglende.
Tykkelse og materiale: MIG Sweet Spot
For karbonstål er MIG på sitt beste på plate fra ca. 3 mm til 12 mm, og den takler også tynn plate under 3 mm svært godt når monteringen er tett og metallet er rent.
| Materialtykkelse | Tråddiameter | Beskyttelsesgass | Overføringsmodus |
|---|---|---|---|
| 1,0–3,0 mm ark | 0,8 mm (0,030 tommer) | 75 % Ar / 25 % CO2 | Kortslutning |
| 3,0–6,0 mm plate | 1,0 mm (0,035 tommer) | 85 % Ar / 15 % CO2 | Kortslutning or spray |
| 6,0–12,0 mm plate | 1,2 mm (0,045 tommer) | 90 % Ar / 10 % CO2 | Spray eller pulserende spray |
| 12 mm og over | 1,2–1,6 mm | 90 % Ar / 10 % CO2 | Pulserende spray, skråskjøt, multi-pass |
Aluminium endrer reglene: den trenger 100 % argon, en push-teknikk for å bryte opp oksidhuden, og en spolepistol eller push-pull lommelykt fordi ledningen er for myk til å føres gjennom en lang liner. Rustfritt stål sitter mellom de to og vil vanligvis ha en tri-mix gass med helium eller en liten CO2-tilsetning for å kontrollere fluiditeten.
Renslighet og tilpasning: Der de fleste MIG-problemer starter
Omtrent ni av ti MIG-defekter spores tilbake til forurensning eller et skjøtegap som var for stort for tråden som ble brukt - ikke til sveisemaskinen.
Kvernskala og rust sitter ikke bare på overflaten; de absorberer varme som skulle smelte grunnmetallet, så penetrasjonen synker og operatøren kompenserer ved å skru opp spenningen. Olje, maling og skjærevæske koker i lysbuen og skyver gass ut av bassenget, og det er grunnen til at porøsitet nesten alltid vises ved første passering av en komponent som aldri ble avfettet. Galvanisert stål er det vanskeligste: Sinkbelegget må slipes tilbake minst 25 mm fra fugelinjen, og selv da krever røyken godt avtrekk.
Tilpasning betyr like mye. En solid ledning på 1,2 mm kan ikke bygge bro over en 3 mm rotspalte uten å brenne gjennom, så åpninger bør holdes til omtrent en ledningsdiameter eller mindre på en firkantet stuss. Hvis fabrikasjonstoleransen ikke tillater det, er svaret vanligvis en støttestrimmel eller en endring av prosess i stedet for en endring av innstillinger.
Dekkgass, trekk og utendørs virkelighet
MIG er mest effektivt i stilleluft, og dekkgass er årsaken.
En strøm på 12–20 l/min (25–40 cfh) av argonblanding kan fjernes med et krysstrekk på bare 8–10 km/t, som omtrent er hastigheten til en bris gjennom en åpen butikkdør. Å skru strømningshastigheten høyere enn ca. 20 l/min løser sjelden problemet; strømmen blir turbulent, begynner å trekke med seg atmosfærisk luft og porøsiteten blir heller verre enn bedre. Skjermer, gardiner og midlertidige innhegninger løser det på verkstedet.
På stedet er det ærlige svaret at solid-wire MIG taper til gass-skjermet flukskjernet wire (FCAW-G), som tåler vind langt bedre fordi slaggen og flukskjernen bidrar til å beskytte bassenget. Det er grunnen til at utendørs struktursveising og feltreparasjonsarbeid så sjelden går på solid wire.
Posisjon og rotasjon: Holde buen i flaten
MIG leverer sin høyeste avsetningshastighet og sin reneste perle i flat (1G/1F) og horisontal (2G/2F) posisjon, fordi tyngdekraften holder det smeltede bassenget der operatøren vil ha det.
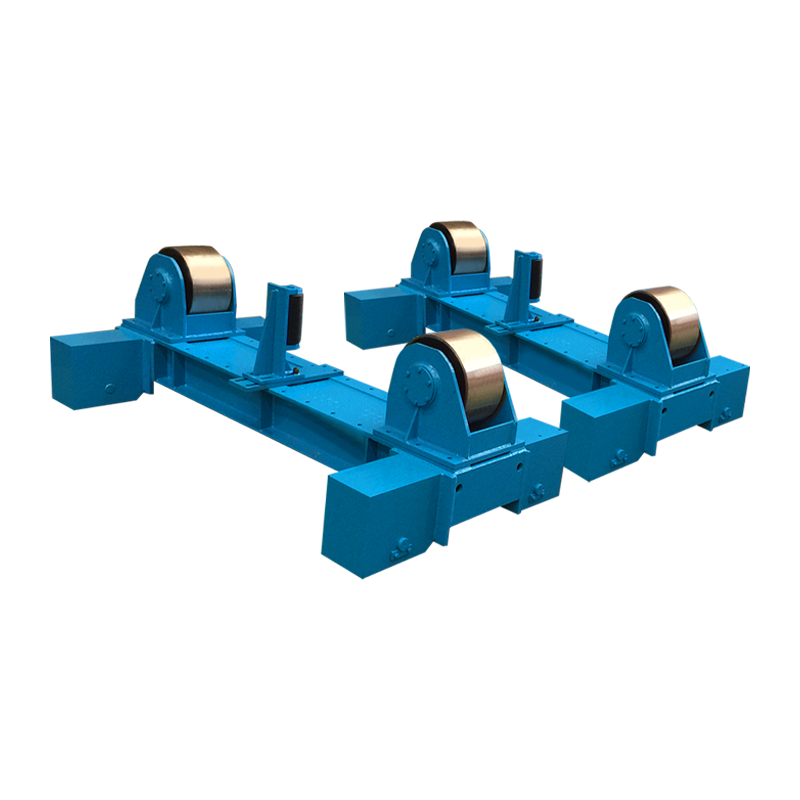
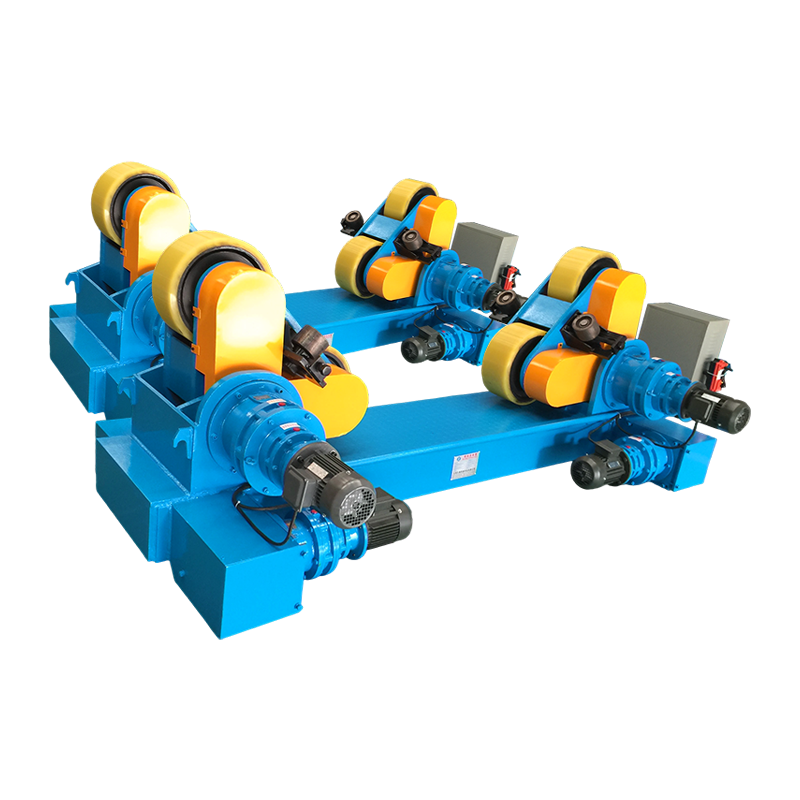
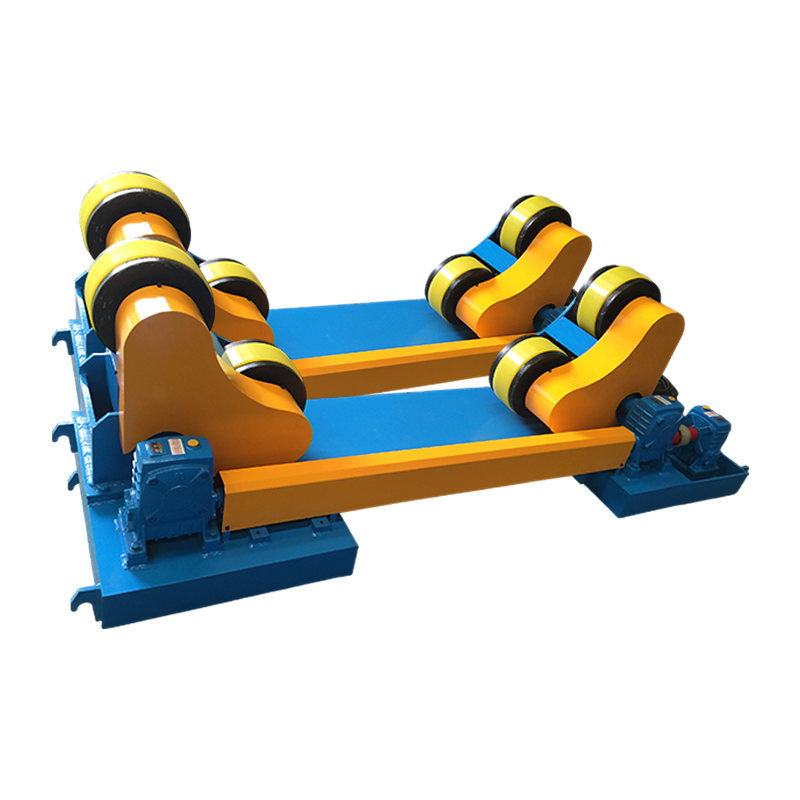
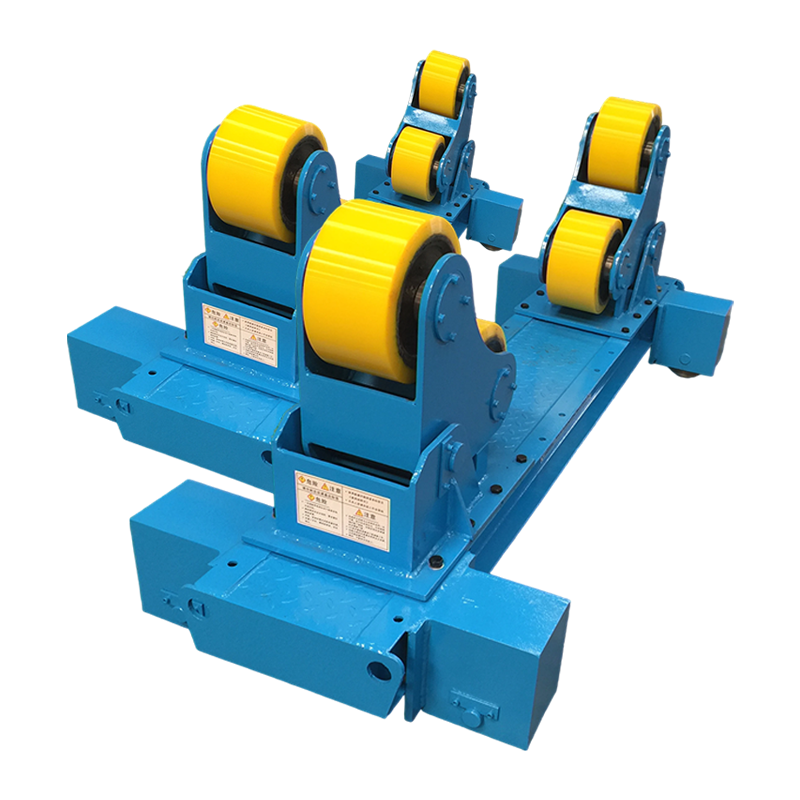
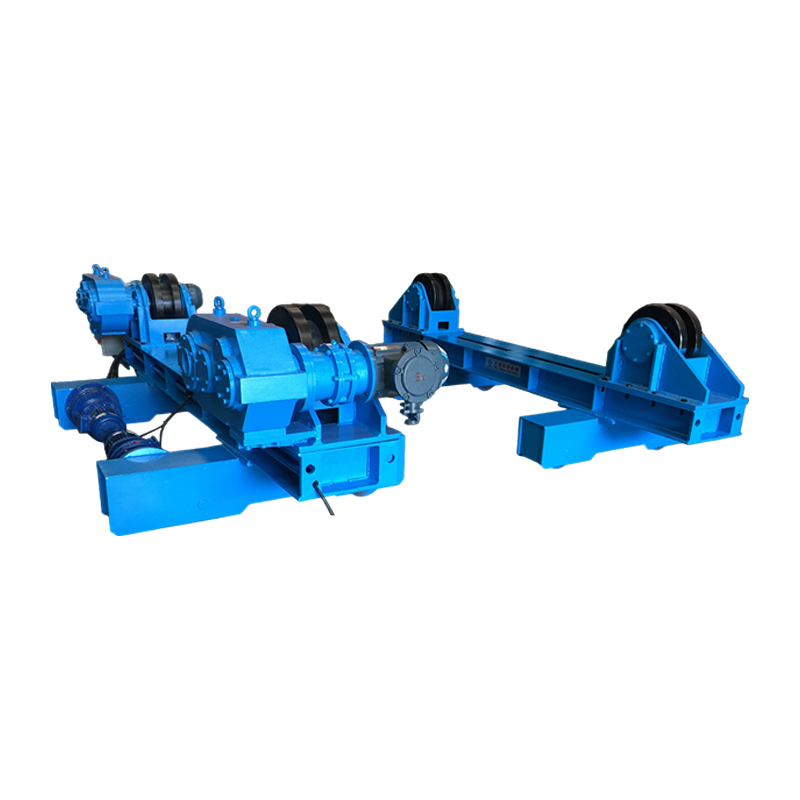
I produksjonen roteres arbeidsstykket normalt i stedet for brenneren. En sveiserotator snur en sylinder, et kar eller en rørspole med en kontrollert overflatehastighet slik at buen forblir permanent i flat posisjon, noe som konverterer en langsom, posisjonsavhengig jobb til en repeterbar. For lange sømmer holder en enhet med anti-drift eller drevet orbital bevegelse fartøyet fra å krype aksialt når det svinger, slik at sømmen ikke spiraler.
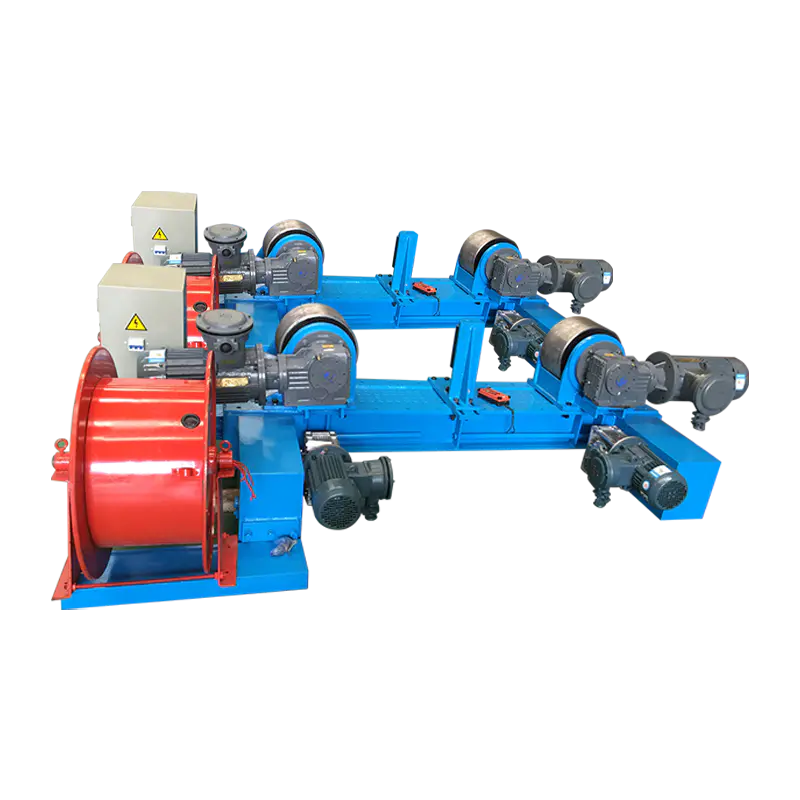 20T justerbar sveiserotator med elektrisk orbital bevegelse og anti-drift Elektrisk sveiserotator for store sylindre, ved hjelp av antidrift og dobbelmotordrift for å holde omkretssømmene stabile og repeterbare. Se produkt →
Deler som ikke kan dreies som en sylinder – braketter, rammer, pumpehus, ventilhus – håndteres på en sveiseposisjoner eller dreieskive , som vipper og roterer verket slik at leddet presenteres horisontalt. Samme regel gjelder: armaturet, ikke sveiserens håndledd, avgjør om sveisen skal utføres i leiligheten.
En sjekkliste før start som løser de fleste MIG-klager
Før du gir maskinen skylden, må du gå gjennom denne listen i rekkefølge - i de fleste butikker finner man feilen i de fem første elementene.
- Bekreft elektrodepositiv (DCEP) polaritet for solid tråd på stål.
- Still inn kontakt-spiss-til-arbeidsavstand til 10–15 mm; lengre utstikker faller strømstyrken og penetrasjonen.
- Still inn gassstrømmen på 12–20 l/min og kontroller regulatoren med avtrekkeren holdt, ikke i ro.
- Tilpass trådmatingshastighet og spenning til hverandre; buen skal høres ut som jevn baconsteking, ikke knitrende eller nynnende.
- Sjekk drivrullens spenning og foringens tilstand — fuglehekking er et fôringsproblem, ikke et bueproblem.
- Klem arbeidsreturen tett inntil skjøten, ikke på malt rammeskinne.
- For tynne plater, bruk en 5–15 graders skyvevinkel og litt høyere induktans for å myke opp kortslutningsoverføringen.
- For tyngre plate, dra pistolen og øk kjørehastigheten til tærne blir rene.
Når MIG er feil svar
MIG er sjelden en dårlig prosess, men i en håndfull situasjoner får en annen bueprosess sin plass - og å late som noe annet koster penger.
| Prosess | Passer best til | Praktisk tykkelse | Vindtoleranse |
|---|---|---|---|
| MIG / GMAW (solid ledning, gass) | Rent butikkarbeid, ark og medium plate, høy produksjonshastighet | 1–12 mm | Dårlig |
| Flux-cored / FCAW-G | Byggeplass og utendørs arbeid, tykkere seksjoner, strukturelle skjøter | 6–25 mm | Bra |
| Pinne / SMAW | Rustent, skittent eller vått metall, reparasjoner, trange rom | 3–20 mm | Utmerket |
| TIG / GTAW | Tynne partier, rotoverganger, rustfritt og aluminium der utseendet betyr noe | 0,5–6 mm | Dårlig |
Ytterligere to unntak er verdt å nevne. Ekstremt tykke seksjoner - godt over 25 mm - er vanligvis raskere med neddykket bue eller fluks-kjernet multi-pass arbeid. Og veldig korte sveiser i vanskelige posisjoner, hvor det å sette opp en fikstur koster mer enn selve sveisen, går ofte raskere med en stikkelektrode.
Der MIG lønner seg mest i produksjon
Tanker, trykkbeholdere, rørspoler, vindtårnseksjoner og H-bjelker er miljøene der MIG-sveising er mest effektivt i industriell skala, fordi hver og en av dem kan roteres.
På et fartøy eller rørsnelle settes arbeidet på drevne valser, pistolen holdes i en fast vinkel, og maskinen kjører. Den samme logikken driver produksjonen av tårn og monopile, der langsgående og periferiske sømmer er sveiset med skallet snurrende under en søyle og bom. I tank- og rørfabrikasjon er denne sammenkoblingen av rotasjon med konstant brennervinkel det som gjør MIG fra en rask manuell prosess til en virkelig repeterbar - den praktiske effekten dekkes mer detaljert i denne titten på hvordan sveiserotatorer transformerer produksjon av metalltanker og rør .
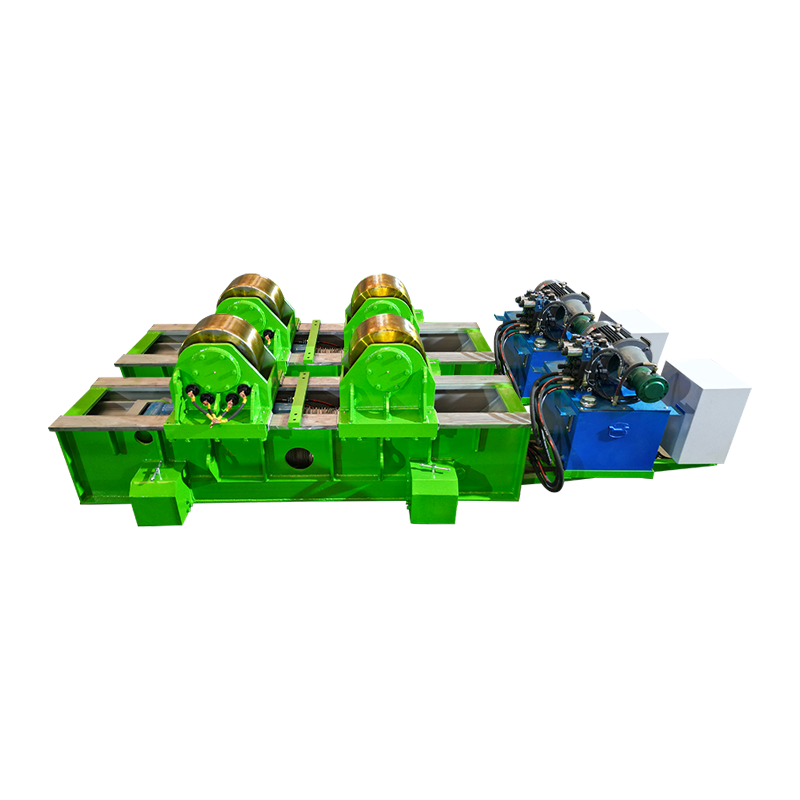
Tunge, vanskelige arbeidsstykker håndteres vanligvis på en posisjoner i stedet, og store skall som må justeres før sveising drar nytte av en påmontert rotator med hydraulisk løfting og horisontal skyving, som fjerner krantid fra innrettingstrinnet.
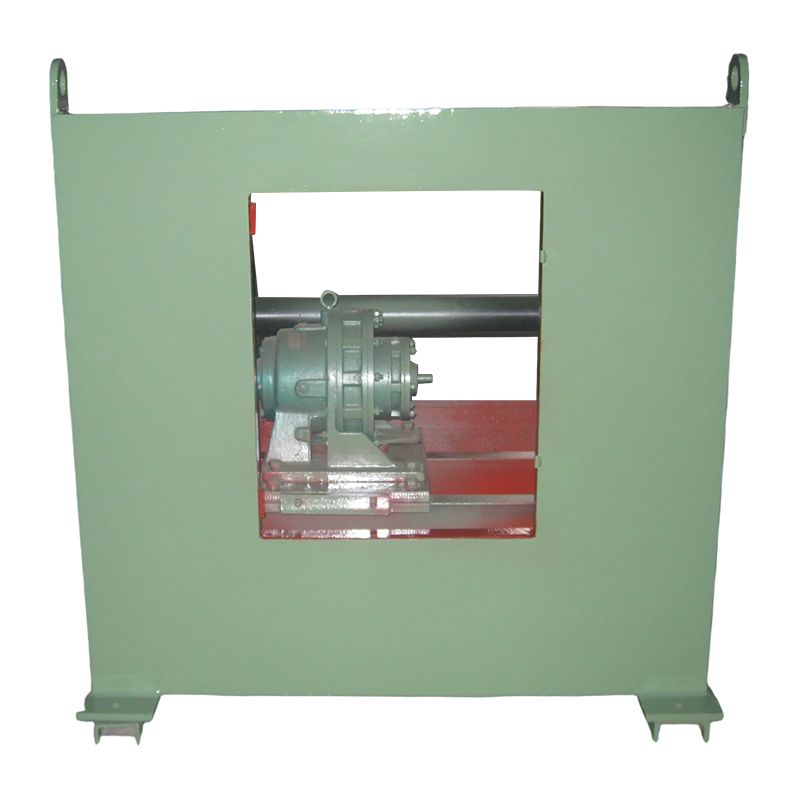 3T konvensjonell sveiseposisjoner for tunge arbeidsstykker Vippende og roterende dreieskive for arbeidsstykker opp til 3000 kg, hjelper til med å holde sveisene flate under trykkbeholder, rørledning og konstruksjon. Se produkt →
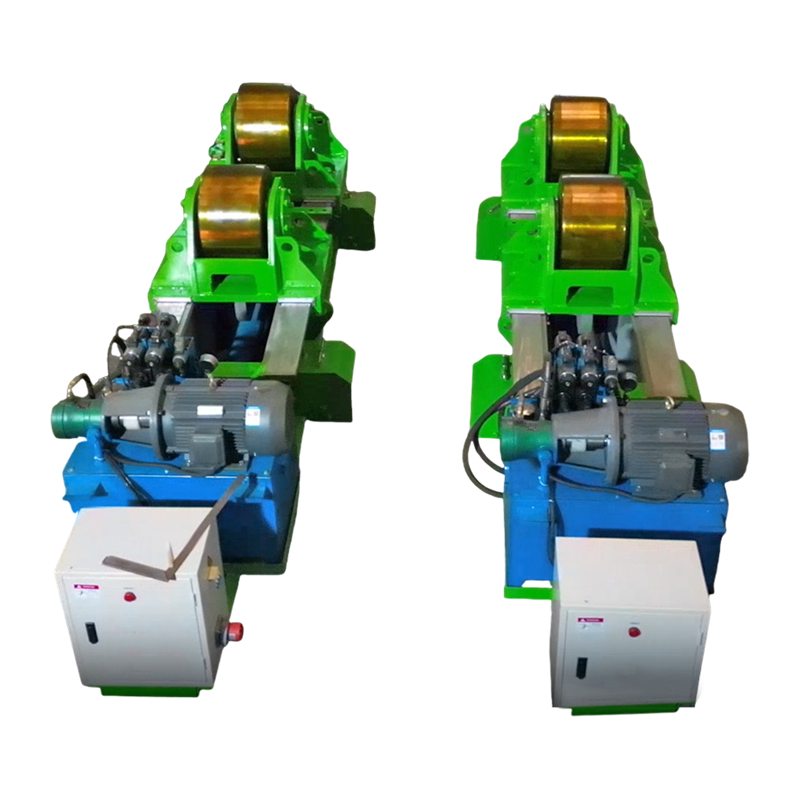 80T Fit-Up sveiserotator med hydraulisk horisontal skyving Hydraulisk monteringsrotator for store sylindriske skall, med justerbar rullebase og horisontal skyving for å støtte presis sveisemontering. Se produkt →
Den røde tråden i alle disse tilfellene er konstant: buen forblir i flat posisjon, kjørehastigheten er satt av en stasjon i stedet for for hånd, og operatører bruker oppmerksomheten på buen i stedet for å bekjempe tyngdekraften.
Ofte stilte spørsmål
Kan MIG-sveising brukes utendørs?
Ikke med solid ledning og dekkgass ved normale strømningshastigheter. Vind over omtrent 8–10 km/t bryter gasskonvolutten, så utendørs arbeid går normalt over til gassskjermet flukskjernet ledning eller venter på at et skjermet kabinett skal bygges.
Hva er det ideelle tykkelsesområdet for MIG?
For karbonstål er omtrent 3 mm til 12 mm sweet spot, med plate ned til ca. 1 mm som også kan brukes ved kortslutningsoverføring. Over 12 mm trenger skjøten en skråkant og flere passeringer, noe som eroderer MIGs hastighetsfordel.
Hvorfor ser min MIG-sveis porøs ut?
I rekkefølge av sannsynlighet: forurensning som olje, mølleskala eller galvanisering; et krysstrekk som stripper dekkgassen; for mye gassstrøm som forårsaker turbulens; eller en løs regulator som trekker luft inn i ledningen.
Er MIG bra for vertikal og overhead sveising?
Det fungerer, men det er ikke lenger på sitt beste. Vertikal opp krever lavere trådmatingshastighet og en liten veving for å kontrollere bassenget, og overliggende sveising reduserer både avsetningshastighet og operatørkomfort, slik at produktiviteten vanligvis synker med en tredjedel eller mer.
Hvilken gassblanding gir de beste MIG-resultatene på bløtt stål?
En blanding av 75–85 % argon med balansen CO2 dekker det meste arbeidet: høyere CO2 forbedrer penetrering og fukting på skitten plate, mens høyere argon jevner ut lysbuen og reduserer sprut på tynt materiale.
Enkelt sagt, MIG-sveising er mest effektivt når rent metall av moderat tykkelse sveises i flat eller horisontal stilling, innendørs, med en stabil gassskjerm og en trådmatingshastighet tilpasset spenningen. Få disse forholdene riktig og prosessen gir full hastighet, penetrering og utseende; fest arbeidsstykket slik at jobben kommer til lysbuen, og de samme forholdene gjelder for åtte timer et skift i stedet for åtte minutter.