Kjøp en MIG-sveiser hvis du sveiser tynnplate innendørs og ønsker hurtighet, rene perler og kort læringskurve. Kjøp en stavsveiser hvis du jobber utendørs, på rustent eller skittent stål, eller trenger en maskin som starter på en generator og overlever et sted. Det er det ærlige enlinjesvaret på spørsmålet om MIG vs stavsveiser, og det gjelder for de fleste fabrikasjons- og reparasjonsarbeid.
Resten av denne veiledningen forklarer hvorfor delingen faller der den gjør: avsetningshastighet, penetrasjonsprofil, vind- og forurensningstoleranse, driftssyklus og driftskostnader. Målet er å la deg matche en prosess til skjøtene du faktisk sveiser, i stedet for til et spesifikasjonsark i et utstillingsrom.
MIG vs Stikk Welder: The Short Answer
MIG er den raskere, renere prosessen på tynne ark, og stick er den tøffere, mer tilgivende prosessen på tykt, skittent eller utendørs arbeid.
MIG (gassmetallbuesveising) skyver en kontinuerlig solid ledning gjennom en pistol og beskytter lysbuen med beskyttelsesgass. Når trådmatingshastigheten, spenningen og gassstrømmen er innstilt, mater maskinen fyllstoffet for deg. Stikk (beskyttet metallbuesveising) bruker en flussbelagt elektrode som brenner for å lage sitt eget gassskjold, og slaggen som dannes etterpå beskytter kjøleperlen.
Den eneste mekaniske forskjellen driver nesten alt annet: reisehastighet, oppryddingstid, vindtoleranse, minimumstykkelse og ferdighetene hver prosess krever av personen som holder stikkeren eller pistolen.
Vanlige jobber kartlagt til prosessen som vanligvis koster mindre tid og omarbeid; tykkelsestallene forutsetter single-pass bløtt stål. | Jobb eller tilstand | Bedre valg | Grunn |
| 1 til 3 mm karosseripaneler, kanalføring, vern | MIG | Lav varmetilførsel og kort lysbue, minimal forvrengning og ingen slagg til flis |
| Utendørs anleggsarbeid i vind | Stikk | Fluksskjoldet kan ikke blåses bort; gass skjerming kan |
| Rusten, malt eller oljeaktig plate | Stikk | Lysbuen brenner gjennom lett forurensning som vil forårsake MIG-porøsitet |
| 6 til 10 mm strukturelle fileter i flat posisjon | MIG (eller flusskjerner) | Mye høyere avsetning per time i samme posisjon |
| Vertikalt opp rot på røret | Stikk | Hurtigfryst slagg støtter kulpen på en vertikal flate |
| Tynt aluminium | MIG | Stikk electrodes for aluminium are impractical at small thickness |
| Reparasjonsarbeid med begrenset kraft | Stikk | En 3,2 mm elektrode kjører på omtrent 90 til 130 A fra en beskjeden forsyning |
Bruk tabellen som et filter, ikke en regelbok. Hvis arbeidet ditt er 80 prosent tynt ark og 20 prosent reparasjon på stedet, tjener én prosess helt klart benkplassen; hvis det er omvendt, snur svaret.
Hvordan hver prosess faktisk kjører
MIG: En utløser, tre overføringsmoduser
MIG gir deg en kontinuerlig bue, så hovedoppgaven din er å holde ledningen i forkanten av kulpen.
Trådmatingshastigheten setter strømmen og spenningen setter lysbuelengden, mens gassstrømmen vanligvis ligger mellom 12 og 18 liter per minutt. Overføringsmodus endres med strøm: kortslutningsoverføring under omtrent 3 mm og lav strømstyrke, kuleformet i midten, og sprayoverføring ved høyere strømmer med en argonrik blanding. Kortslutning passer for tynne ark og arbeid som ikke er i posisjon; spray avleirer metall raskt og trenger dypt inn, men er normalt begrenset til flate og horisontale posisjoner.
Stick: Heat Control Lives in Your Hand
Hold hendene varmekontroll til operatøren, fordi lysbuelengden endrer spenning og strøm direkte.
En strømkilde med konstant strøm med hengende karakteristikk holder strømmen stabil når lysbuelengden varierer. Elektrodeklassen betyr mer enn de fleste kjøpere forventer: 6013 er lett å slå og slå på nytt for generelt arbeid, 6010 og 6011 gir en kraftig, dyptgravende lysbue på skittent stål, og 7018 er en lavhydrogenelektrode som må holdes tørr i et oppvarmet kogger eller bakes i henhold til produsentens tidsplan. Hver pinneperle koster deg også slaggfjerning, og den flisleggingstiden er en reell arbeidslinje i ethvert kostnadsoverslag.
Side-by-side sammenligning
MIG vinner på fart og finish, pinne vinner på toleranse for forhold, og de to er nærmere enn de fleste antar på styrke.
Typiske områder for 200 til 250 A klasse maskiner på bløtt stål; reelle verdier skifter med tråd- eller elektrodediameter, gassblanding og skjøtepreparering. | Faktor | MIG | Stikk |
| Forbruksvarer | Solid eller flusskjernet ledning på en spole | Flussbelagte elektroder, 2,5 til 5 mm |
| Skjerming | Gassflaske, regulator og strømningsmåler | Innebygd i elektrodebelegget |
| Deponeringshastighet | Omtrent 2 til 4 kg per time i sprayoverføring | Omtrent 1 til 2,5 kg per time, begrenset av elektrodestørrelse |
| Praktisk minimumstykkelse | Ca 0,8 mm med forsiktighet | Omtrent 1,5 til 2 mm før risikoen for gjennombrenning øker |
| Penetrasjonsform | Bred og grunt i kortslutning; dypere i spray | Smalt og dypt, spesielt med celluloseelektroder |
| Opprydding | Lett sprutfjerning, sporadisk stålbørsting | Slaggflising ved hver pass |
| Vind og vær | Fattig uten ly | Bra, skjoldet er selvgenerert |
| Læringskurve | Kortere; maskinen mater fyllstoff for deg | Lengre; buelengde og reisevinkel er manuelle ferdigheter |
| Stillinger | Sterk flat og horisontal, bearbeidbar vertikalt ned på tynn plate | Sterk i alle posisjoner inkludert vertikalt opp og overhead |
| Fyllingseffektivitet | Omtrent 95 prosent av tråden blir sveisemetall | Omtrent 60 til 70 prosent etter stubbtap og sprut |
| Ekstra driftskostnad | Skjerming gas and regulator rental | Elektrodestubber og slaggfjerningsarbeid |
Hvor MIG vinner i en ekte butikk
MIG betaler for seg selv først i enhver butikk som sveiser tynt materiale i volum.
- Platemetall og lett fabrikasjon: kontinuerlig ledning pluss lav varmetilførsel holder forvrengning håndterbar på 1 til 3 mm paneler.
- Rene, presentable perler: ingen slagg betyr én omgang med en stålbørste i stedet for en flishammer og en børste.
- Nybegynnergjennomstrømning: en nyansatt kan produsere akseptable kortslutningsperler i løpet av en dag med praksis, noe som betyr noe når arbeidsomsetningen er høy.
- Automatisering og feste: en konstant trådmating er langt enklere å montere på en søyle og bom, en traktor eller en robot enn et forbruksmateriell som forkortes for hver passering.
- Rustfritt og aluminium: med riktig gassblanding og en skyveteknikk, håndterer MIG begge deler, mens stokk på tynn aluminium er upraktisk.
Hvor Stick Still slår MIG
Stick forblir standard på stedet fordi den tåler alt et verksted ikke gjør: vind, skitt, fuktighet og omsorgssvikt.
- Utendørs og forhøyet arbeid: ingen gassskjold å forskyve, så en bris slutter å være en defektkilde.
- Forurenset plate: mølleskala, rust og gammel maling brennes tilbake av lysbuen i stedet for å bli fanget som porøsitet.
- Strøm og portabilitet: en liten omformer går fra en generator eller en lang skjøteledning, og det er ingen flaske å transportere.
- Tykkseksjonsarbeid med flere pass: store elektroder når inn i hjørner og skråkanter der en pistoldyse ikke passer.
- Vertikalt opp og overliggende ledd: hurtigfrysende slagg holder pytten på plass der tyngdekraften kjemper mot deg.
- Lav kapitalkostnad: et dyktig pinnesett koster en brøkdel av et MIG-sett med gass, regulator og trådmater.
Penetrasjon og virkelighet ute av posisjon
MIG penetrerer tilstrekkelig, men dybden avhenger av overføringsmodus snarere enn av prosessnavnet.
Kortslutning MIG er en kald prosess fra naturens side: ledningen berører kulpen, klemmer av og legger metall med begrenset smeltedybde, og derfor er mangel på smelte den klassiske MIG-defekten på plate over 6 mm. Sprayoverføring endrer bildet fordi lysbuen er stabil og strømmen høy nok til å smelte sammen sidevegger riktig, men det er i stor grad en flat og horisontal teknikk. Pinneelektroder, spesielt cellulosetyper, konsentrerer strømmen i en smal bue som graver en fingerformet penetrasjonsprofil selv på skittent stål.
For vertikalt-opp-arbeid, hold deg med en hurtigfrysingselektrode som lar deg holde en liten sølepytt og klatre jevnt. MIG kan også sveise vertikalt opp ved å bruke lavere trådmatingshastighet, en liten veving og en pause ved tærne, men feilmarginen er tynnere. Overhead er pinne generelt det mer kontrollerbare alternativet fordi buelengden justeres umiddelbart mens en MIG-pistol ikke gir deg slik tilbakemelding.
Uansett hvilken prosess du velger, er det den kvalifiserte prosedyren som styrer: ved trykk og konstruksjonsarbeid bestemmer sveiseprosedyrespesifikasjonen og operatørkvalifikasjonen aksept, ikke prosessetiketten på maskinen.
Driftssyklus, strømforsyning og driftskostnader
Duty cycle er tallet som avgjør om en maskin passer til produksjonshastigheten din, og den er vanligvis oppgitt til en flatterende strømstyrke.
Et typisk kompakt MIG-sett vurdert til 200 A ved 60 prosent driftssyklus kan sveise i seks minutter av ti ved den strømmen, mindre ved høyere innstillinger eller i et varmt verksted. Små inverter-pinnesett oppgir ofte 100 prosent avgift ved 100 til 130 A, som dekker 3,2 mm elektroder kontinuerlig. Sjekk rangeringen ved strømstyrken du faktisk vil bruke, og sjekk inngangsforsyningen: enfasede 230 V-maskiner passer til en liten butikk, mens trefasede 400 V-enheter holder spenningen bedre under vedvarende belastning.
Plassering av utstyr er ofte viktigere enn prosessen
På tanker, rørspoler, aksler og fartøyer, gir en rotator eller posisjoner som snur leddet til flat posisjon vanligvis en større gevinst enn bytteprosesser.
Flat posisjon lar deg kjøre høyere strøm uten at vannpytten løper bort, noe som øker avsetningshastigheten og forbedrer perleprofilen med enten MIG eller pinne. For sylindrisk arbeid holder en drevet rotator med anti-driftkontroll jevn rotasjonshastighet og stopper arbeidsstykket fra å krype langs valsene, slik at sveisen holder seg i en jevn vinkel.
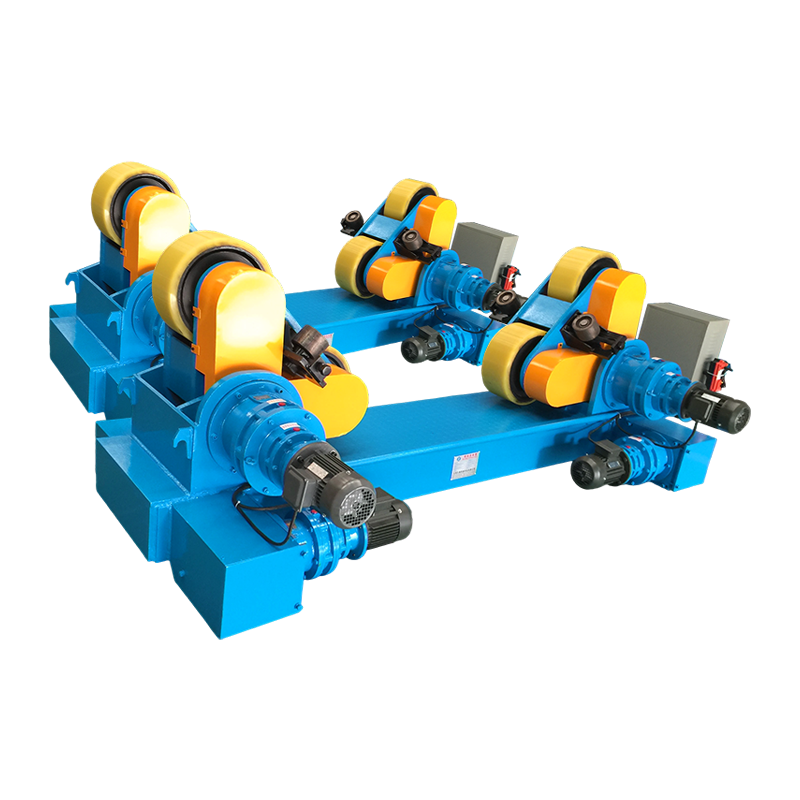
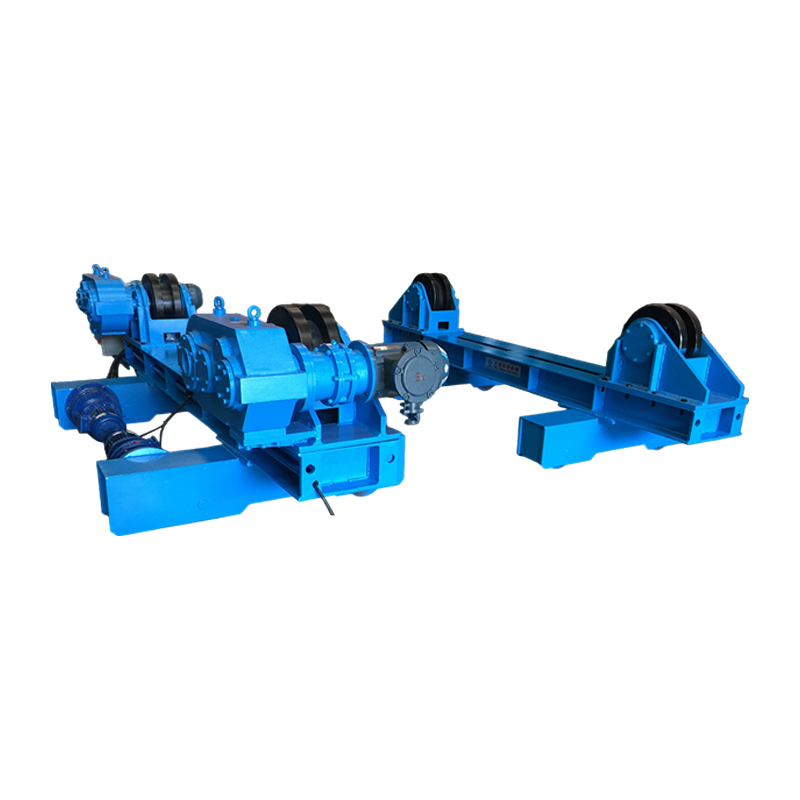
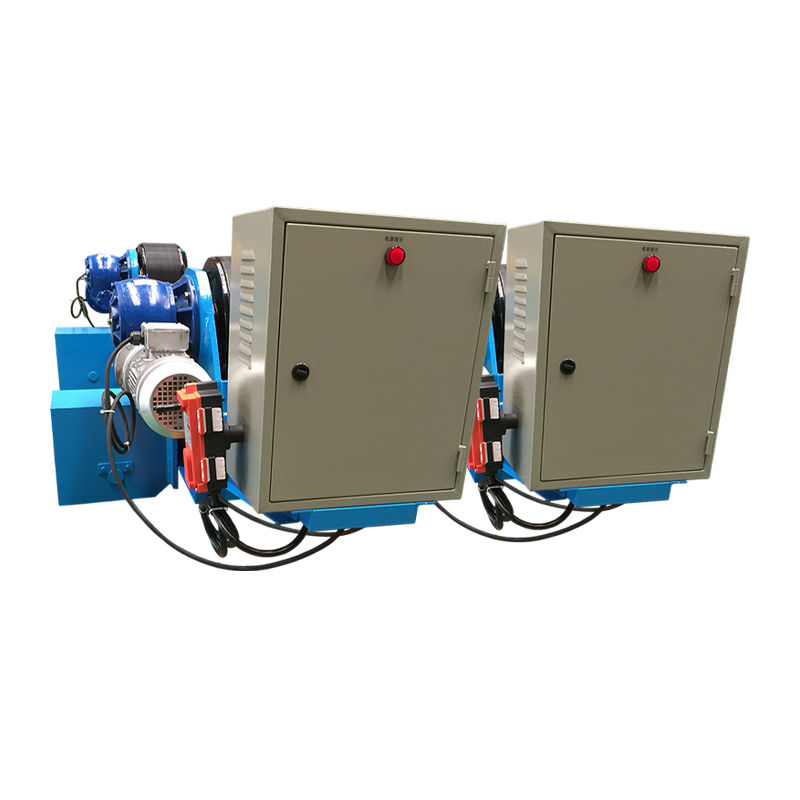 10T justerbar sveiserotator med anti-drivkontroll Denne 10-tonns justerbare rotatoren bruker sensor og PLS anti-drift-korreksjon for å holde stabil rotasjon under periferisk og langsgående sømsveising av sylindriske arbeidsstykker. Se produkt →
En konvensjonell posisjoner tjener samme formål for fabrikkerte deler som trenger tilting og rotasjon i stedet for kontinuerlig dreiing, og for tunge fartøyseksjoner håndterer en montert rotator både innretting og rotasjon før den første passeringen legges.
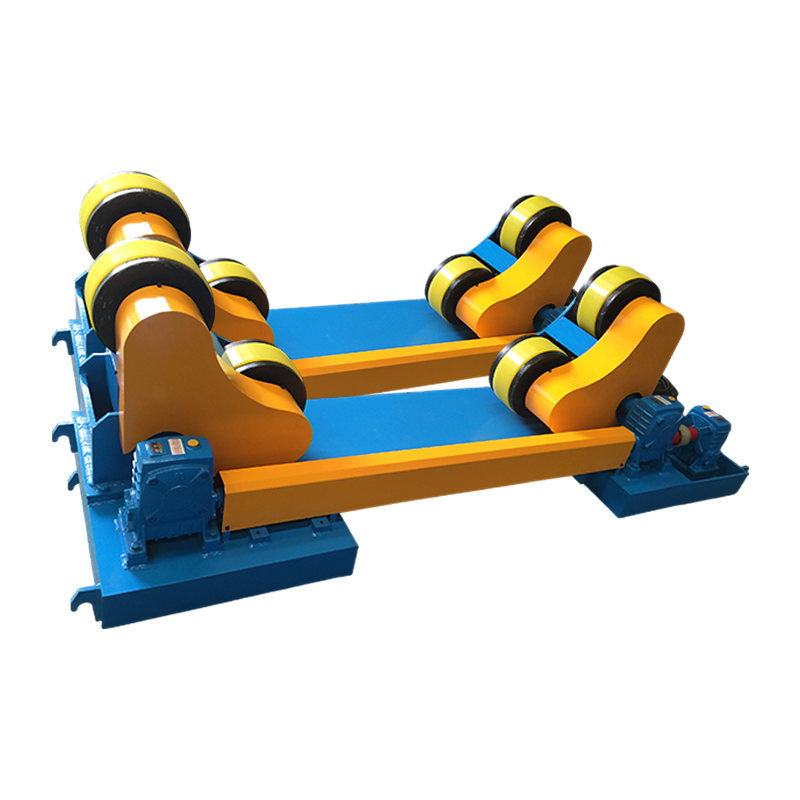
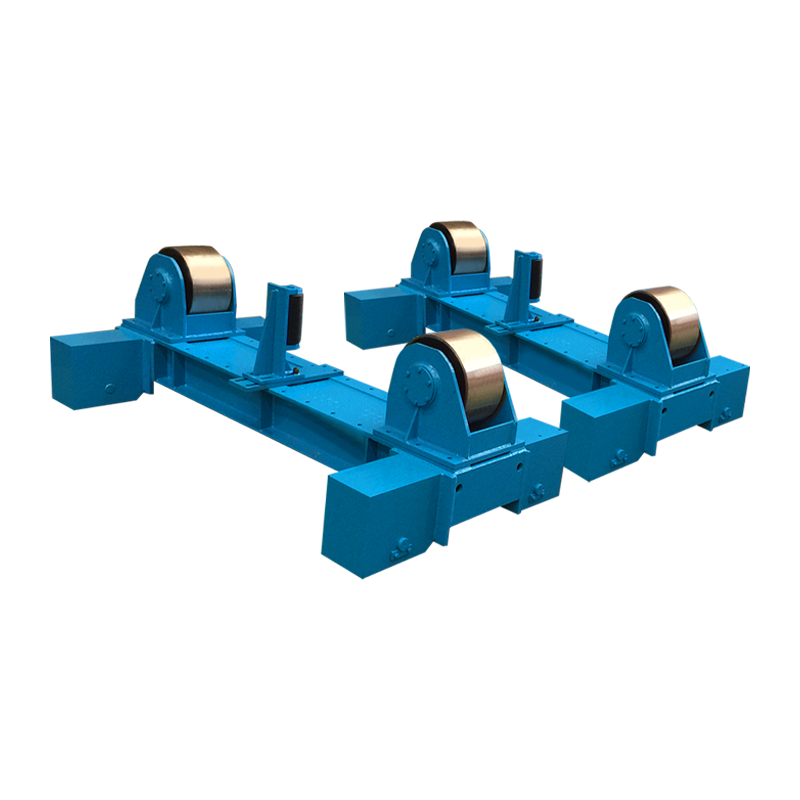
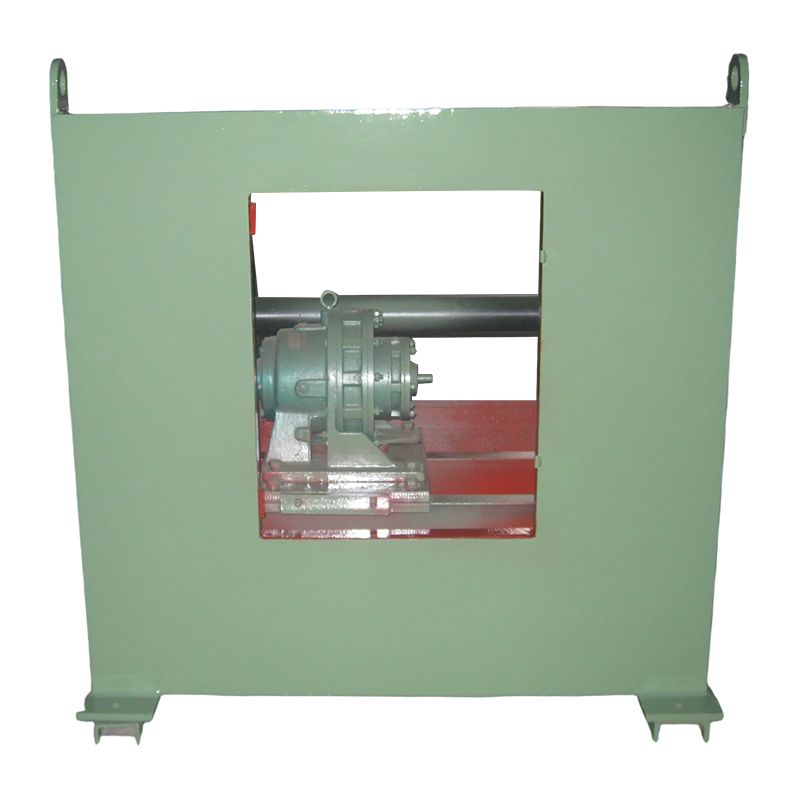 3T konvensjonell sveiseposisjoner for fabrikerte deler Denne 3-tonns posisjoneringsanordningen tilter og roterer arbeidsstykker opp til 3000 kg for å holde sømmene i flat posisjon, med variabel frekvensrotasjon og fjernkontroll eller fotkontroll. Se produkt →
Dimensjonering følger arbeidsstykkets vekt med god margin, og valget mellom selvjusterende, justerbare og tilpassede design kommer ned til hvor mye diametervariasjon du forventer. Den fulle utvalg av sveiserotatorer dekker 1 t til 1000 t klasse laster, og den praktiske effekten på tank- og rørfabrikasjon er dekket i denne oversikten på hvordan rotatorer bytter tank og rørproduksjon .
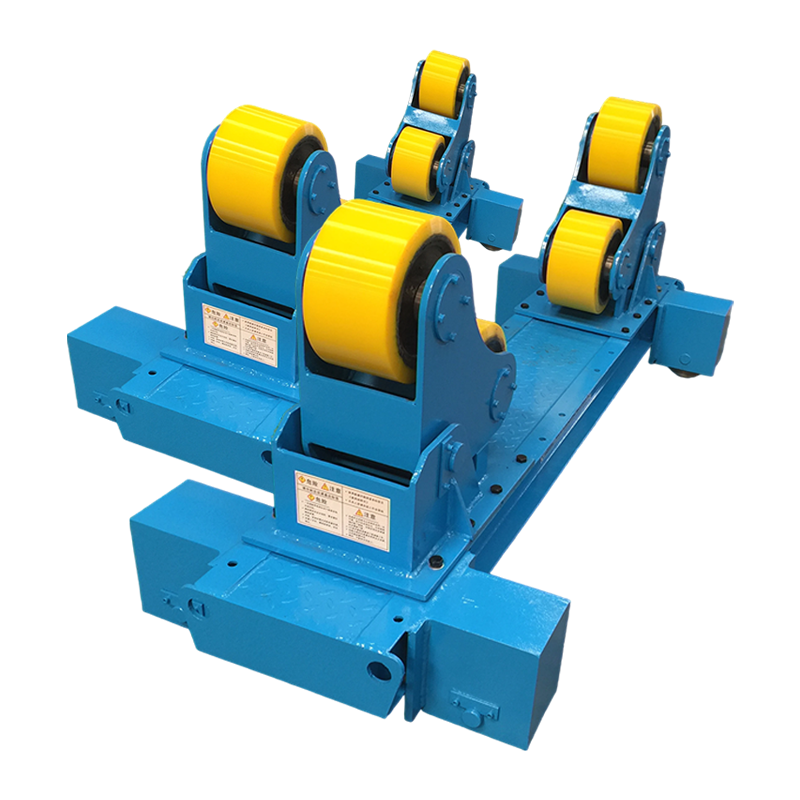
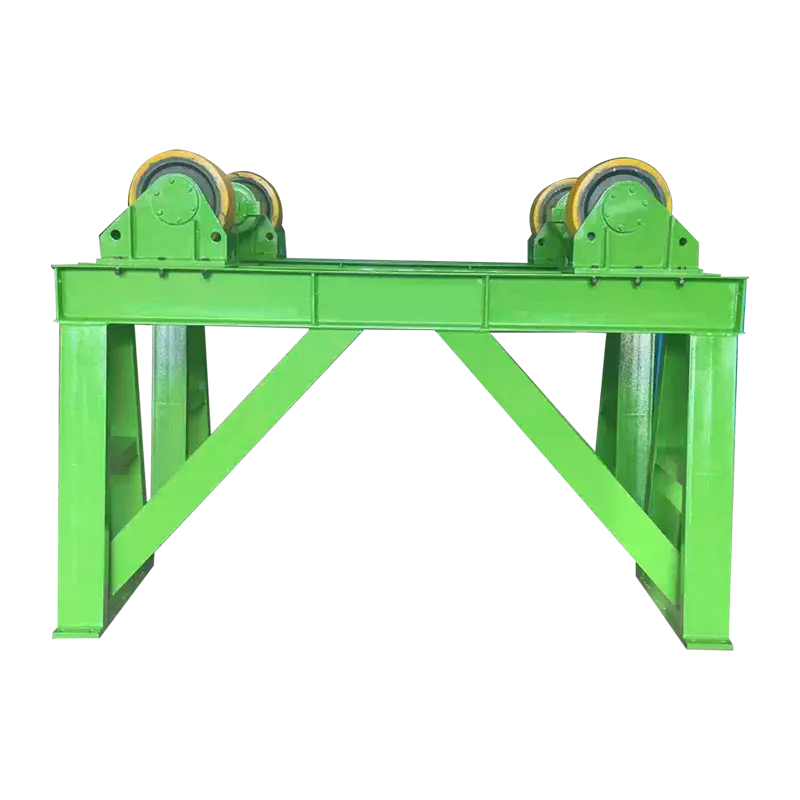
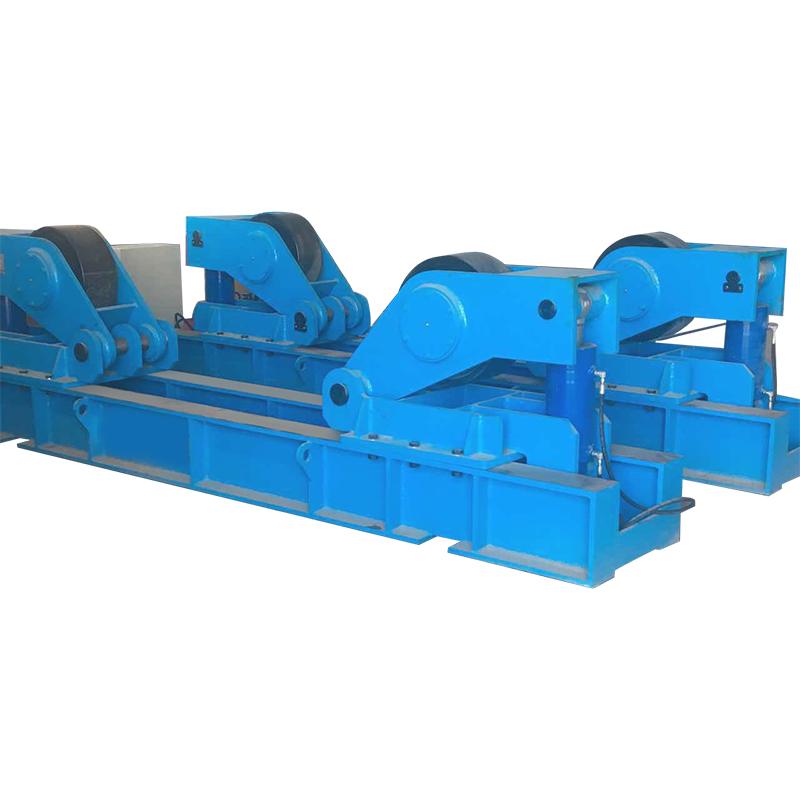 120T Fit-Up sveiserotator for store sylindriske arbeidsstykker Denne 120-tonns master-slave-rotatoren støtter montering og sveising av store sylindre, med justerbar rulleavstand og variabel hastighet for vindtårn og trykkbeholdere. Se produkt →
Kjøpssjekkliste: Match maskinen til skjøten
En kort, ærlig revisjon av ditt eget arbeid slår enhver generisk anbefaling.
- Tykkelsesområde: hvis 70 prosent av leddene dine er under 3 mm, MIG først; hvis de fleste er 8 mm og over, stav eller flusskjerner.
- Plassering: innendørs benkarbeid favoriserer MIG; tomt, hage og utendørs montering favoriserer pinne.
- Strøm: bekreft forsyning, bryterstørrelse og ledningslengde før du bestiller en trefasemaskin.
- Forsyning av forbruksvarer: gasspåfyll er en logistikkkjede, det er ikke elektrodebokser. Sjekk hva du kan fylle på lokalt.
- Driftssyklus ved din strømstyrke: kontinuerlig produksjon trenger takhøyde, ikke en toppvurdering.
- Multiprosess-fristelse: et kombinasjonssett deler én trådmater og legger til pinnekapasitet, men pinneytelse på noen enheter er et kompromiss. Test det på dine egne elektroder.
Vanlige spørsmål om MIG vs Stick Welder
Er stavsveising sterkere enn MIG?
Ingen av prosessene er iboende sterkere; en kvalifisert prosedyre for begge kan overstige grunnmetallstyrken. Stick er mer tolerant for forurensning og gir dypere penetrasjon på tykt, skittent stål, mens en dårlig satt kortslutnings MIG-perle på plate er der mangel på fusjon vanligvis oppstår.
Kan en MIG-maskin også kjøre stavelektroder?
Kun multiprosessmaskiner med dedikert pinnemodus og riktig utgangskarakteristikk. Et standard MIG-only sett har en konstantspenningsforsyning som er uegnet for stikkelektroder.
Hva er lettere å lære, MIG eller stick?
MIG er enklere for de fleste nybegynnere fordi maskinen mater fyllstoff og lysbuen forblir tent. Stick krever uavhengig kontroll av buelengde, bevegelsesvinkel og hastighet, så forvent flere ukers trening før perlene er konsistente.
Hvilken prosess passer best for tykt stål?
Begge fungerer over 10 mm, men den praktiske ruten er forskjellig. Stick bruker store elektroder og flere passeringer med slaggfjerning mellom dem; MIG i sprayoverføring eller flusskjerner avleiringer raskere med færre stopp.
Trenger jeg beskyttelsesgass for MIG?
Massiv ledning krever gass, vanligvis en argon- og CO2-blanding, eller rett CO2 for dypere penetrasjon på karbonstål. Selvskjermet flusskjernet ledning går uten flaske og tåler vind, noe som gjør den til det praktiske utendørsalternativet å feste.
Hva koster mindre å drive?
Driftskostnadene avhenger av blandingen av arbeidskraft, gass og fyllstoff. Solid wire konverterer omtrent 95 prosent av vekten til sveisemetall mot omtrent 60 til 70 prosent for pinne, men gass, utleie av regulatorer og flaskehåndtering tærer på den fordelen ved arbeid med lavt volum.
Velg prosessen som passer til skjøtene du oftest sveiser, og bruk deretter det resterende budsjettet på posisjoneringsutstyr som holder disse skjøtene flate og repeterbare. Et beskjedent MIG-sett på et roterende arbeidsstykke vil utprodusere en større maskin som kjemper mot tyngdekraften, og et pinnesett med en god posisjoneringsanordning vil gjøre det samme på tungt fartøysarbeid. Bestem deg med tykkelse, plassering og driftssyklus foran deg, og MIG versus stick-argumentet løser seg vanligvis i løpet av noen få minutter.