Kapasiteten er en lastekonvolutt, ikke en enkelt tonnasje
For å velge sveiseposisjoneringskapasitet, dimensjoner maskinen rundt den virkelige belastningskonvolutten: arbeidsstykkevekt pluss verktøy, tyngdepunkt, dreiemoment ved bordet eller rullene, rotasjonshastighet og driftssyklus. En vurdering på 5 t er bare nyttig hvis lasten sitter nær bordsenteret, verket kan klemmes trygt, og drivverket kan starte og stoppe massen uten støt.
I praksis er kapasitet kombinasjonen av statisk last, dynamisk last og moment. Statisk last er massen på armaturet. Dynamisk belastning vises når delen løftes, indekseres eller stoppes. Moment vises når tyngdepunktet er forskjøvet fra rotasjonsaksen. To deler kan veie det samme og trenger svært forskjellige posisjoneringsanordninger fordi den ene er kompakt og den andre er en lang sveising utenfor midten.
For kjøpere er den praktiske regelen enkel: ikke kjøp fra tonnasjekolonnen alene. Spør etter nominell belastning ved en oppgitt tyngdepunktforskyvning, det tillatte dreiemomentet, hastighetsområdet ved det dreiemomentet og driftssyklusen. Disse fire tallene forteller deg mer enn et modellnavn.
Start med den virkelige arbeidsstykkebelastningen
Start med det tyngste vanlige arbeidsstykket, legg deretter til verktøy, klemmer og midlertidige støtter; ikke bruk delens katalogvekt alene. En fabrikkert ramme kan få flere hundre kilo på inventar, og en tankseksjon kan veies uten dyser, flenser eller innvendige støtter. Kapasitetsberegningen bør bruke hele roterende masse.
Bruk et belastningskart i stedet for ett tall. Registrer massen, overordnede dimensjoner, tyngdepunktforskyvning fra rotasjonsaksen, og den verste fall overhengende avstanden. Hvis tyngdepunktet er 300 mm fra bordets senter, er veltemomentet last multiplisert med denne offset. Det øyeblikket, ikke bare massen, belaster lageret, bordet og drivverket.
Et vanlig anskaffelsesutgangspunkt er å holde normal sveisebelastning på eller under 70–80 % av nominell kapasitet og å holde monterings- eller slagbelastninger innenfor produsentens oppgitte grense. Det er ikke en erstatning for byggherrens beregning, men det gir rom for tilpasningsfeil, sveiseforvrengning og sporadiske verktøyendringer.
Sjekk dreiemoment, tyngdepunkt og rotasjonshastighet sammen
Dreiemoment er kapasitetsgrensen som kjøpere savner oftest; en posisjonsregulator kan holde en last som den ikke kan rotere trygt. Det nødvendige dreiemomentet øker med tyngdepunktforskyvningen, friksjon, akselerasjon og eventuell tilt-akse. For en bordposisjoner, kontroller tiltmomentet og rotasjonsmomentet separat. For en rotator, sjekk rullebelastningen og drivmomentet som trengs for å snu skallet.
Rotasjonshastigheten må også kontrolleres ved arbeidsdiameteren. Omkretssveisehastigheten er omtrent π × diameter × rpm. For et skall med en diameter på 1 m og en sveisehastighet på 300 mm/min er den nødvendige rotasjonen ca. 0,10 rpm. Det er veldig sakte, så posisjonsregulatoren må være stabil og kontrollerbar ved lav hastighet, ikke bare i stand til et høyt maksimalt turtall. Hvis katalogen kun viser maksimal hastighet, spør etter minimum kontrollert hastighet og hastighetsstabilitet under belastning.
Bruk denne sekvensen: beregn den roterende massen, finn tyngdepunktet, beregn øyeblikket, estimer akselerasjon og friksjonsmoment, og sammenlign deretter resultatet med posisjonsgiverens nominelle dreiemoment ved tiltenkt hastighet. Hvis delen er lang, påvirker rulleavstanden og skalldiameteren belastningsfordelingen like mye som den totale massen.
Match Positioner Type til arbeidsflyten
Den riktige typen er den som presenterer sveiseskjøten i en sikker, stabil høyde uten å tvinge operatøren til å kjempe mot fiksturen; kapasitet og geometri bør sjekkes sammen. En konvensjonell platespiller er effektiv for kompakte deler som kan klemmes fast nær midten. En dobbelsøylet eller L-type posisjoneringsanordning passer offset eller høyt arbeid der bordet må nå delen. En montert rotator passer til lange sylindre som skal slå på ruller i stedet for å henge fra et bord.
| Type | Best for | Kapasitetssjekk |
|---|---|---|
| Konvensjonell platespiller | Kompakte sveiser, rammer, flenser | Bordbelastning ved tyngdepunkt, tiltmoment, lavhastighetskontroll |
| Dobbeltkolonne eller L-type | Høye eller forskjøvede deler med tilgang til flere sider | Moment ved full rekkevidde, søylestivhet, gulvbelastning |
| Monter rotator | Lange skjell, rør og tankseksjoner | Rullebelastning, skalldiameter, drivmoment, aksial sikring |
For bordmontert arbeid, se gjennom tilgjengelige sveiseposisjoner dreieskiver etter belastning og konfigurasjon. Et 5 t konvensjonelt bord er ofte tilstrekkelig for små til mellomstore rammer, men ikke hvis tyngdepunktet sitter langt fra midten eller delen trenger stort tiltmoment.
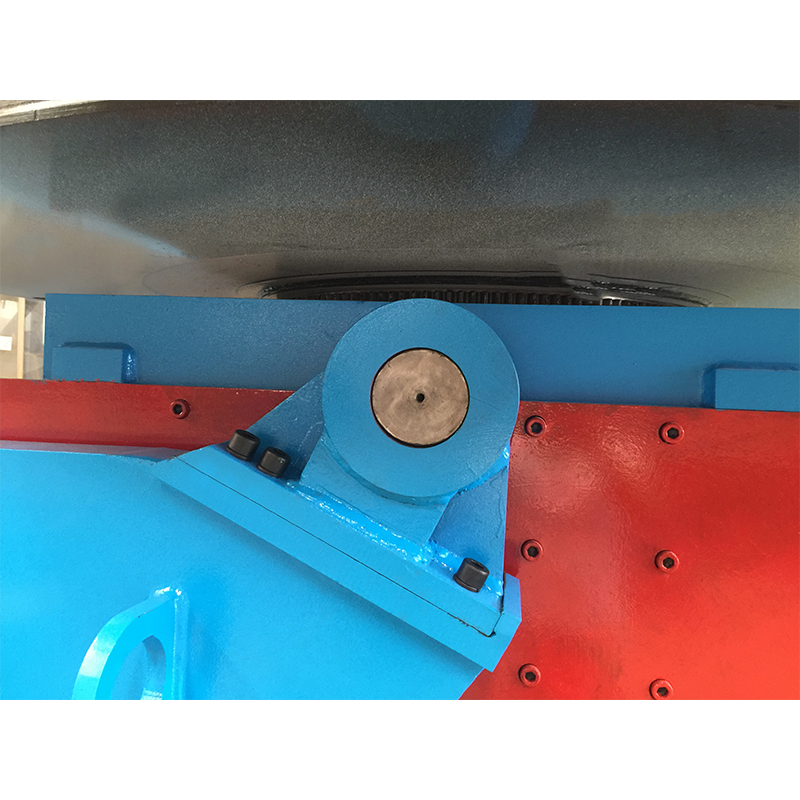 5T konvensjonell sveiseposisjoner for middels til tunge arbeidsstykker En 5-tonns vippe- og roterende bordposisjoner med trinnløs hastighetskontroll, egnet for små til mellomstore rammer når last- og tyngdepunktsgrenser er kontrollert. Se produkt →
Bruk rotatorer når delen er lang, ikke bare tung
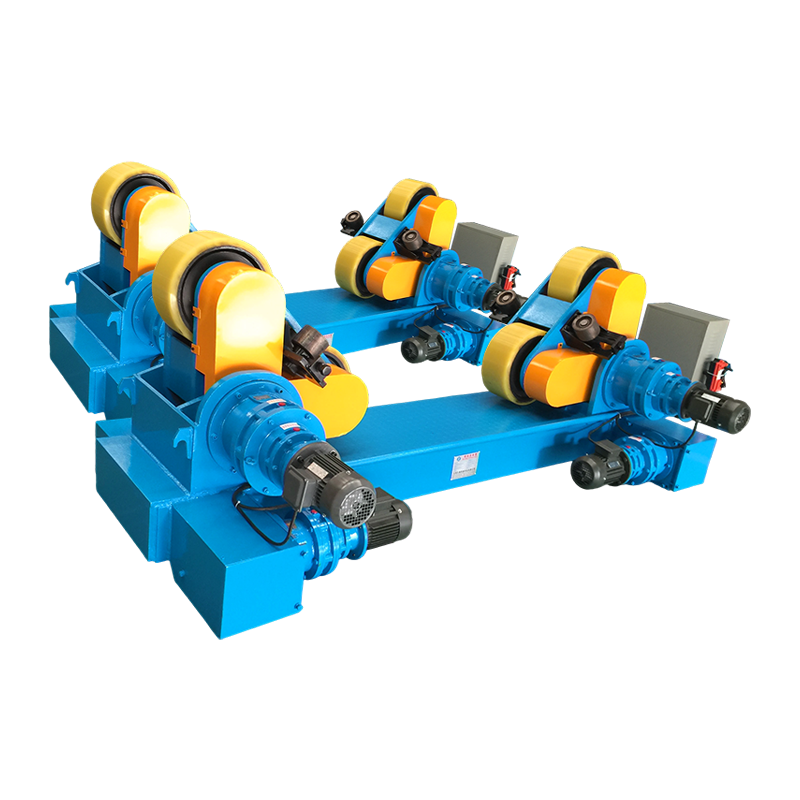
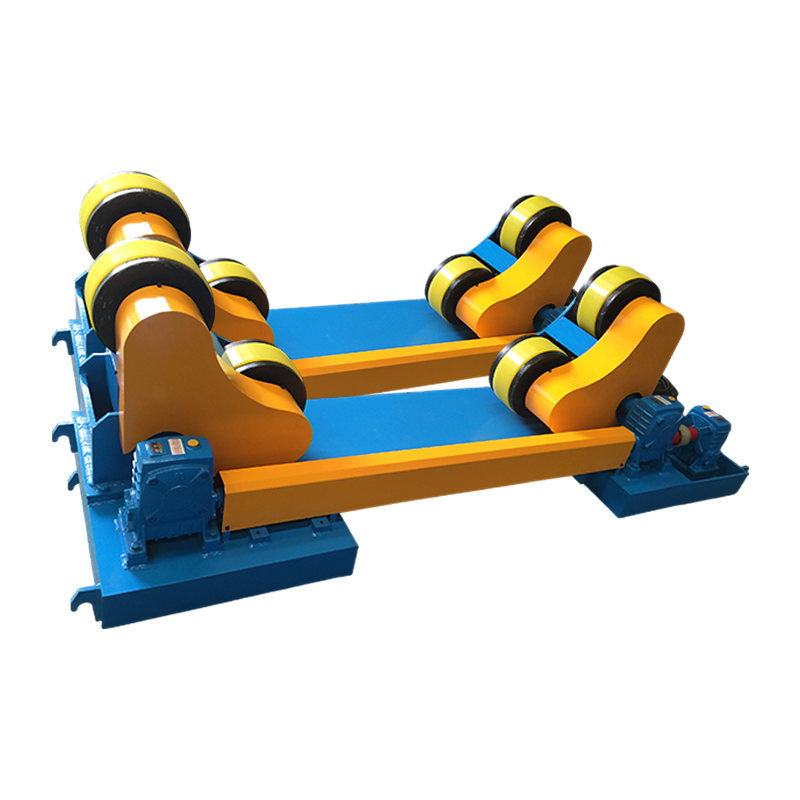
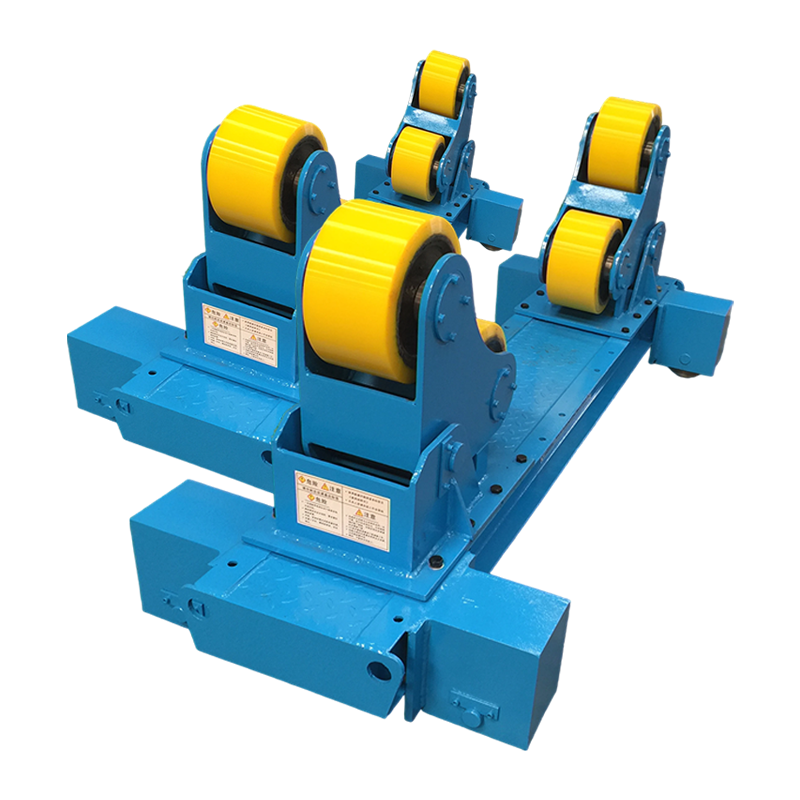
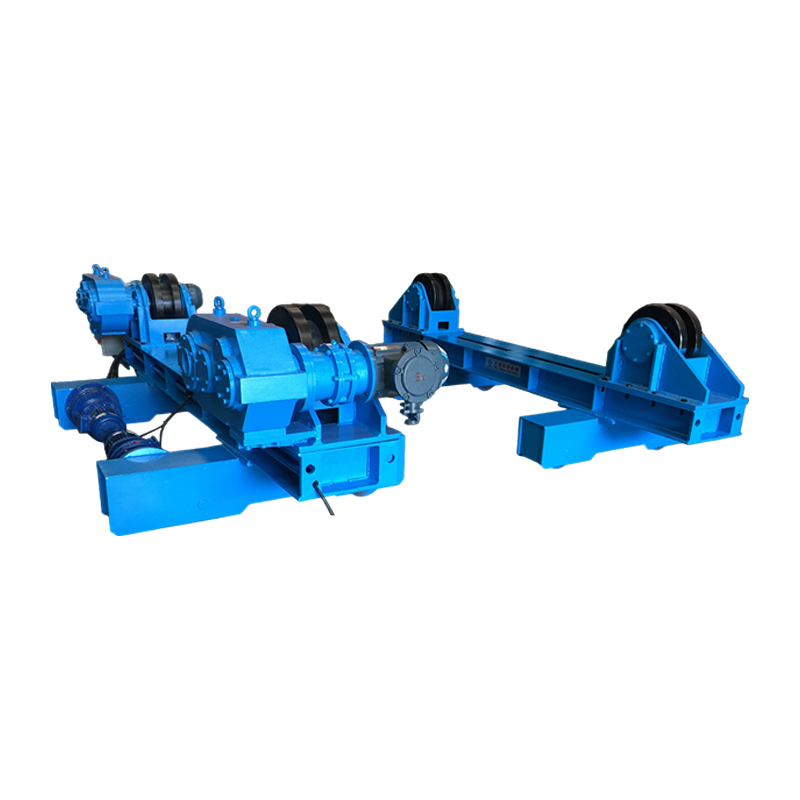
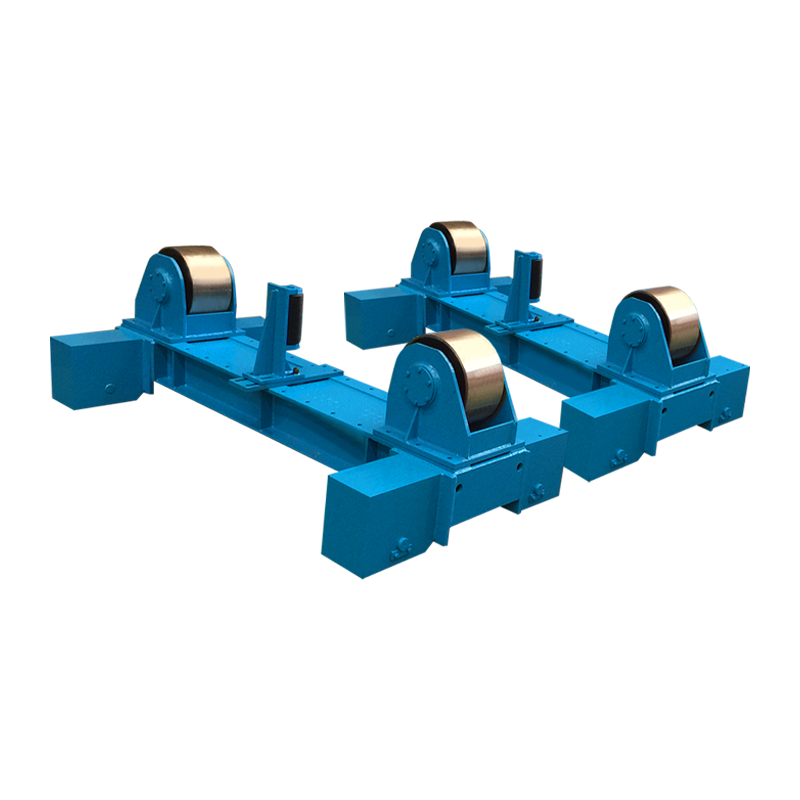
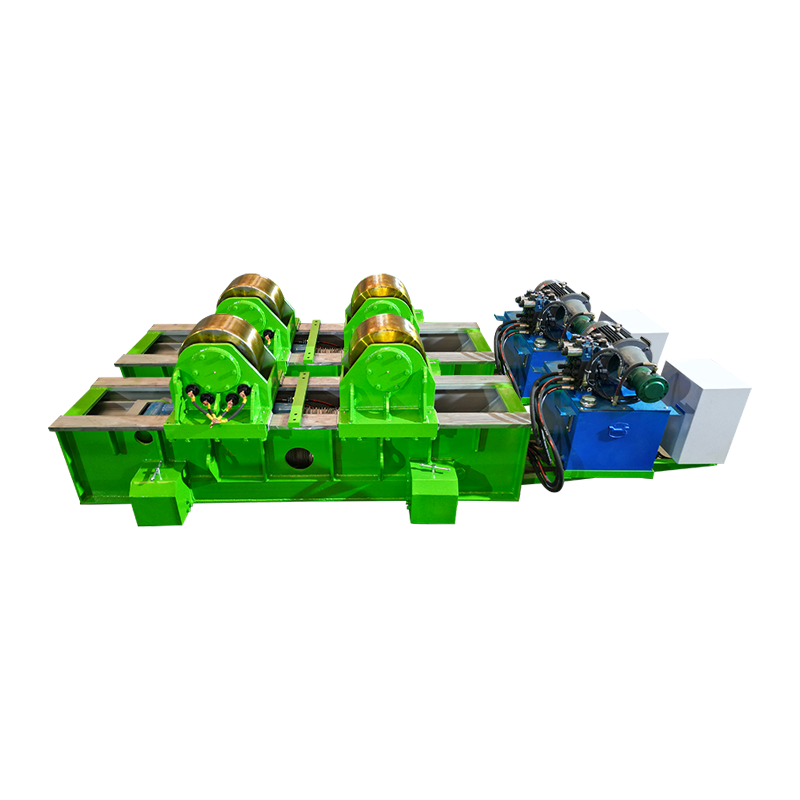
Langt sylindrisk arbeid hører vanligvis hjemme på en rotator fordi lasten deles av ruller og sveisen kan snus med stabil hastighet; en bordposisjoner kan bli et utkragningsproblem. Kapasitetskontrollen endres: rullebelastning, skalldiameter, tyngdepunkt langs aksen og drivmomentet som er nødvendig for å overvinne friksjon og mindre ovalitet.
For en tank eller rørseksjon, bekrefter rulleavstanden og skallets ustøttede lengde. Hvis arbeidet er en lang sylinder i stedet for en bordmontert del, sammenlign sveiserotatorer og dreievalserammer . Sammenlign deretter driv- og rullearrangementet med selve skallet.
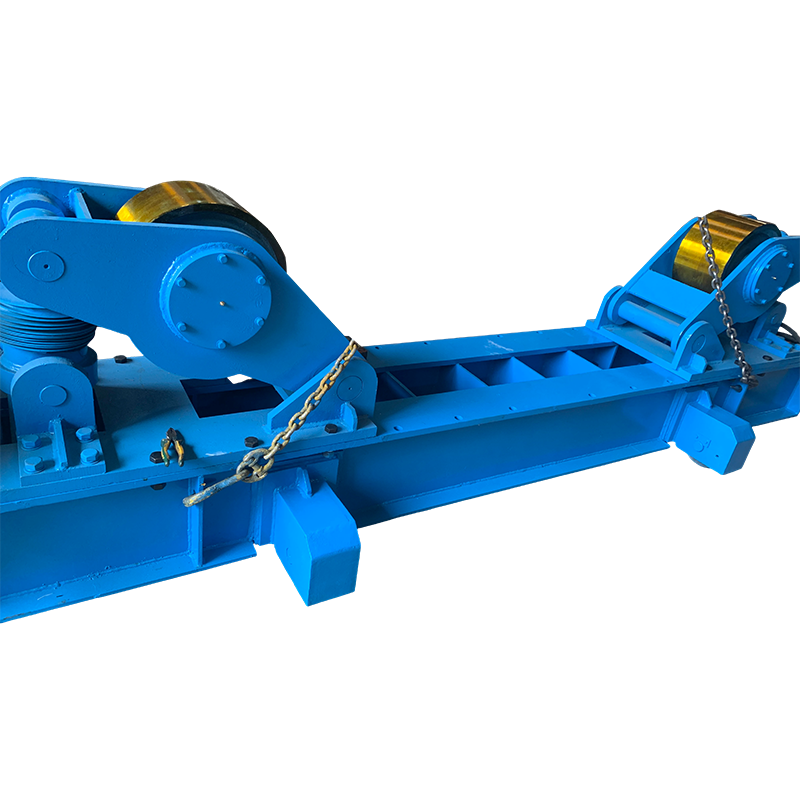 100T Fit-Up sveiserotor med manuell skinnebevegelse En 100-tonns rotator for montering av middels til store sylindre, med manuell skinnebevegelse og justerbar rulleavstand for å støtte stabil sveising i omkrets- og langsgående søm. Se produkt →
Bekreft driftssyklus, kontroller og sikkerhetsmarginer
Driftssyklus avgjør om en posisjoneringsanordning som ser tilstrekkelig ut på papiret vil overleve produksjonen; en maskin som er klassifisert for sporadisk indeksering, er ikke den samme som en som er klassifisert for kontinuerlig rotasjon. Spør etter driftssyklus eller ED-klassifisering, motor- og omformerdrift, bremseverdi og tillatte starter per time. En sveisecelle som roterer nesten kontinuerlig kan trenge et annet driv- og kjølearrangement enn en monteringsstasjon som indekserer noen ganger per skift.
Kontrollene skal samsvare med operatørens oppgave. Fotpedaler, pendantkontroller, eksternt grensesnitt og koordinert rotasjon med en sveisesøyle påvirker syklustid, sikkerhet og sveisekvalitet. Stillingen skal holde posisjon uten drift, starte og stoppe jevnt, og tillate nødstopp uten ukontrollert bevegelse.
- Kontroller lasten ved den faktiske tyngdepunktforskyvningen, ikke bare den nominelle tonnasjen.
- Bekreft hastighetsområdet, dreiemomentet ved lav hastighet og hastighetsstabiliteten under belastning.
- Bekreft driftssyklus, bremsetype og tillatte starter per time.
- Gjennomgå klemme, jording, vakt og nødstopptilgang.
- Bekreft gulvbelastning, fundament, strømforsyning og løfteklaring.
En praktisk utvalgssjekkliste
Bruk sjekklisten nedenfor for å gjøre et vagt krav til et sitat som kan sammenlignes rettferdig; Målet er å få hver leverandør til å svare på de samme tekniske spørsmålene. For enkelt arbeid kan en standard enhet være nok. For blandet eller tungt arbeid er en spesialtilpasset posisjoner ofte billigere enn å tilpasse en standard enhet etter levering.
- List opp hver arbeidsemnefamilie og den tyngste normallasten, inkludert armaturer.
- Merk tyngdepunktet og maksimal forskyvning fra rotasjonsaksen.
- Definer prosessen: sveiseposisjon, tiltvinkel, rotasjonshastighet og driftssyklus.
- Still inn aksepttesten: lasttest, rotasjonstest, hastighetskontroll og sikkerhetssjekk.
- Bekreft grensesnittet med sveisesøylen, roboten eller eksisterende celle.
For uvanlig geometri, be om et lastdiagram og en dreiemomentberegning sammen med tilbudet. I WeldNice-serien dekker konvensjonelle platespillere små og mellomstore arbeider, mens tilpassede enheter adresserer tunge eller forskjøvede deler.
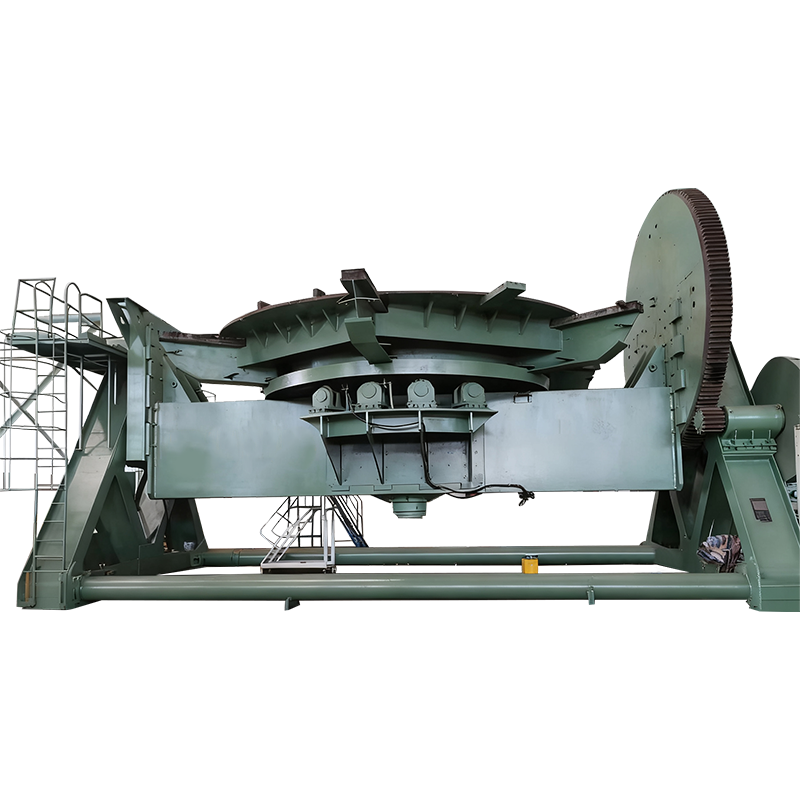 300T sveiseposisjoner for tunge sylindriske arbeidsstykker Et 300 tonns posisjoneringssystem med selvjusterende, boltjusterbare rullerammer for sylindre med stor diameter, ved bruk av polyuretanruller og variabel frekvensdrift for stabil rotasjon. Se produkt →
Innkjøpsrisikoer å sjekke før bestilling
Den største anskaffelsesrisikoen er å sammenligne priser uten å sammenligne kapasitetsgrunnlaget; en billigere enhet kan bruke en mindre drivenhet, et kortere bord eller et lettere lagersett. Be hver leverandør om å oppgi nominell belastning ved et definert tyngdepunktforskyvning, det tillatte dreiemomentet, hastigheten ved det dreiemomentet og driftssyklusen. Hvis disse tallene mangler, er ikke tilbudet teknisk sammenlignbart.
Bekreft også hva som er ekskludert: verktøy, klemmer, fundamentbolter, transport, igangkjøring, opplæring og reservedeler. En posisjonsregulator som kommer uten riktig chuck eller armatur kan slette besparelsene fra en lavere maskinpris. For eksportprosjekter, sjekk spenning, frekvens, beskyttelsesklasse og dokumentasjonsspråk før forsendelse.
Enig til slutt akseptprøven. En rotasjonstest uten belastning er ikke nok for en tung posisjoner. Testen bør omfatte nominell belastning eller en avtalt prøvebelastning, en stabilitetskontroll ved lav hastighet, en bremsesjekk og en gjennomgang av sikkerhetsanordningene.
Ofte stilte spørsmål
Hvordan beregner jeg den nødvendige sveiseposisjoneringskapasiteten?
Beregn først den totale roterende massen, legg deretter til tyngdepunktforskyvningen og dreiemomentet som trengs for å snu, vippe eller stoppe lasten. Sammenlign dette resultatet med posisjonsregulatorens nominelle belastning og dreiemoment ved tiltenkt hastighet, og hold en praktisk margin for verktøy og monteringsvariasjoner.
Er en høyere tonnasje alltid bedre?
Nei. En høyere tonnasje kan legge til kostnader, høyde og gulvbelastning uten å forbedre sveisen. Det bedre valget er maskinen som matcher belastningen, tyngdepunktet, hastigheten og driftssyklusen med en sikker, men ikke overdreven margin.
Hva er forskjellen mellom lastekapasitet og dreiemomentkapasitet?
Belastningskapasitet er massen strukturen og lagrene kan støtte. Dreiemomentkapasitet er dreieanstrengelsen drivverket og strukturen kan overføre. En maskin kan bære en last, men likevel ikke rotere den jevnt hvis tyngdepunktet er for langt fra aksen.
Når bør jeg velge en rotator i stedet for en dreieskiveposisjoner?
Velg en rotator for langt sylindrisk arbeid som tanker, rør og skjell fordi rullene støtter delen langs dens lengde. Velg en dreieskive for kompakte deler som trenger tilt og rotasjon rundt en bordakse.
Hva bør inkluderes i et kapasitetstilbud?
Tilbudet skal inkludere nominell belastning, tillatt tyngdepunktforskyvning, dreiemoment, hastighetsområde, driftssyklus, kontrolltype, verktøyomfang, fundamentkrav og aksepttesten. Uten disse detaljene er prissammenligningen ufullstendig.