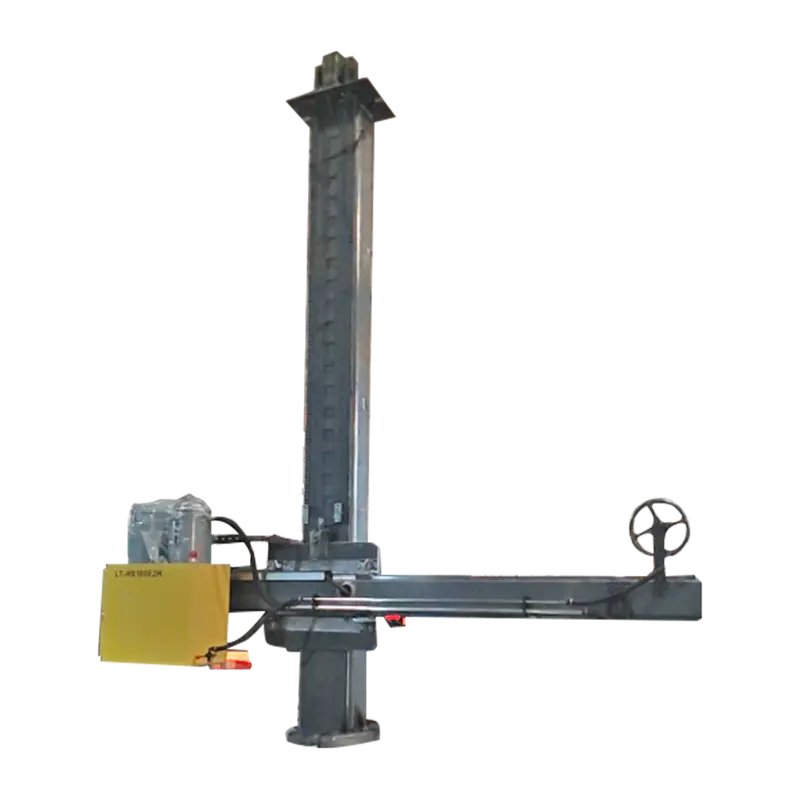
50T justerbar sveiserotator (tilpasset versjon)
50T justerbar sveiserotor (tilpasset versjon) er et sveisehjelpeutstyr designet spesielt for tung industri. Gjennom intelligent driv og fleksible j...
See Details
I det globale landskapet med tung produksjon er etterspørselen etter store, robuste og upåklagelig konstruerte metallkonstruksjoner alltid tilstede. Fra de massive lagringstankene som inneholder viktige ressurser til trykkbeholderne som opererer under ekstreme forhold, er integriteten til disse produktene avhengig av én kritisk prosess: sveising. I flere tiår var produksjonen av disse komponentene sterkt avhengig av dyktigheten og utholdenheten til manuelle sveisere. Men ettersom industristandarder for kvalitet, sikkerhet og effektivitet fortsetter å øke, er et betydelig skifte i gang. Et økende antall produsenter omfavner nå automatiserte løsninger, med Sveisemanipulator/Sveisesøyle og bom /Sveisesenter/Automatisk sveising systemet i forkant av denne transformasjonen. Denne artikkelen utforsker årsakene bak denne bransjeomfattende bevegelsen, og dykker ned i funksjonaliteten, fordelene og tilpassbare funksjonene til disse avanserte systemene som setter nye standarder innen metallproduksjon.
Før du forstår løsningen, er det viktig å sette pris på utfordringene ved den tradisjonelle tilnærmingen. Sveising av langsgående og periferiske sømmer på en tank med stor diameter eller en trykkbeholder med tunge vegger er en formidabel oppgave. Manuell sveising, selv om den er allsidig, presenterer en rekke betydelige hindringer i disse applikasjonene:
Operatørtretthet og inkonsekvens: En manuell sveiser må opprettholde en stødig hånd, jevn kjørehastighet og presis brennervinkel i lengre perioder. I løpet av en flertimers sveis kommer fysisk tretthet uunngåelig inn. Denne trettheten fører til variasjoner i sveisestrengen, noe som kan kompromittere den strukturelle integriteten og den estetiske kvaliteten til sluttproduktet. Inkonsekvenser som varierende perlebredde, underskjæring eller mangel på fusjon er vanlige problemer som stammer direkte fra menneskelige faktorer.
Vanskelige arbeidsforhold: Sveising av store strukturer innebærer ofte ubehagelige og potensielt usikre stillinger. Sveisere kan bli pålagt å jobbe i høyder, i trange rom eller i vanskelige stillinger for å få tilgang til sømmen. Dette øker ikke bare risikoen for ulykker, men gjør det også fysisk utfordrende å produsere sveiser av høy kvalitet konsekvent.
Langsomme produksjonshastigheter: Avsetningshastigheten ved manuell sveising er begrenset av hva en enkelt operatør kan håndtere sikkert og effektivt. For tykke materialer som krever flere sveisepasseringer, kan prosessen være møysommelig langsom, skape flaskehalser i produksjonsplanen og utvide prosjekttidslinjene.
Mangel på dyktig arbeidskraft: Sveiseindustrien står overfor en godt dokumentert mangel på dyktige fagfolk. Å finne og beholde sveisere med den spesifikke ekspertisen som kreves for høytrykksarbeid med kodekvalitet på store strukturer er en kontinuerlig utfordring for mange fabrikker. Denne knappheten øker lønnskostnadene og kan begrense en bedrifts produksjonskapasitet.
Høyt materialavfall: Inkonsekvenser i sveiseprosessen fører ofte til defekter. Reparasjon av disse defektene krever sliping av den dårlige sveisen og ny sveising, noe som krever ekstra fyllmateriale, beskyttelsesgass og tid. Denne omarbeidingen tilfører betydelige kostnader til produksjonsprosessen.
For å møte disse utfordringene utviklet ingeniørmiljøet sveisemanipulator/sveisesøyle og bom/sveisesenter/automatisk sveisesystem. I kjernen er dette utstyret en sofistikert mekanisk arm designet for å nøyaktig posisjonere og flytte et sveisehode langs en forhåndsbestemt bane. Systemet består vanligvis av flere nøkkelkomponenter:
Ved å mekanisere bevegelsen til sveisebrenneren, fjerner dette systemet det menneskelige elementet av fysisk belastning og inkonsekvens. Resultatet er en repeterbar, pålitelig og høykvalitets sveiseprosess som kan fungere kontinuerlig over lang tid.
Effektiviteten til et sveisesøyle og bomsystem ligger i dens evne til å utføre spesifikke sveiseoppgaver med høy grad av presisjon. Kildeinformasjonen fremhever dens brede anvendelse ved sveising av indre og ytre langsgående og periferiske sømmer. La oss bryte ned hvordan dette oppnås.
Sveising langsgående sømmer: En langsgående søm er en rett, lineær sveis som går langs en sylindrisk eller flat struktur. For å sveise denne sømmen, er arbeidsstykket (f.eks. en flat plate som skal formes til en sylinder) posisjonert stasjonært. Bommen til manipulatoren justeres deretter parallelt med sømmen. Sveisevognen beveger seg langs bommen med en nøyaktig kontrollert hastighet, mens sveisehodet legger en jevn, jevn vulst. Operatøren kan overvåke prosessen fra en trygg, komfortabel avstand via en kontrollpendel eller stasjon.
Sveiseomkretssømmer: En omkretssøm (eller omkretssøm) er en sirkulær sveis som forbinder to seksjoner av et rør eller fartøy. For denne operasjonen fungerer søylen og bommen sammen med en sveiserotator eller dreievalse. Det sylindriske arbeidsstykket plasseres på rotatoren, som sakte og jevnt roterer det. Bommen er plassert slik at sveisebrenneren er festet på riktig punkt i forhold til den roterende sømmen. Når rotatoren snur arbeidsstykket, forblir sveisebrenneren stasjonær, og skaper en perfekt sirkulær sveis. Synkroniseringen mellom rotatorens rotasjonshastighet og sveiseparameterne er nøkkelen til å oppnå et resultat av høy kvalitet.
Evnen til å håndtere begge typer sømmer med lik presisjon gjør sveisemanipulatoren/sveisesøyle og bom/sveisesenter/automatisk sveisesystem til en utrolig allsidig ressurs i en fabrikk. Det gir et pålitelig grunnlag for å forbedre produktkvaliteten, da de mekaniske bevegelsene er langt mer konsistente enn det som kan oppnås manuelt. Denne repeterbarheten er avgjørende for å møte strenge industrikoder og standarder, slik som de som er satt av American Society of Mechanical Engineers (ASME) for trykkbeholdere.
En av de betydelige fordelene med moderne søyle- og bomsystemer er deres tilpasningsevne. Produsenter som WeldNice forstår at forskjellige applikasjoner har unike krav. Derfor støtter de utformingen av tilpassede funksjoner. Dette lar en produsent konfigurere et system som er nøyaktig tilpasset deres spesifikke produksjonsbehov. La oss utforske noen av de avanserte alternativene som er nevnt og deres praktiske fordeler.
For applikasjoner der hastighet er et hovedanliggende, for eksempel ved fremstilling av tykkveggede strukturer, er Tandem Submerged Arc Welding (SAW) et kraftig alternativ. Denne konfigurasjonen innebærer at to sveisetråder føres gjennom et enkelt sveisehode eller to tettliggende hoder. Begge ledningene får strøm, enten fra samme strømkilde eller fra to separate kilder.
Slik fungerer det: Ledningstråden skaper det primære sveisebassenget, mens tråden følger etter, og tilfører mer varme og fyllmateriale til den samme sølepytten. Dette arrangementet øker avsetningshastigheten betydelig sammenlignet med et enkeltrådsoppsett.
Praktiske fordeler: Den primære fordelen er en dramatisk økning i sveisehastigheten. For en tykk plate som kan kreve ti passeringer med en enkelt tråd, kan et tandemoppsett oppnå samme sveis på bare fem eller seks omganger. Dette betyr direkte reduserte arbeidstimer, lavere energiforbruk og raskere prosjektgjennomføring. Det er en effektiv løsning for høyproduksjonsmiljøer hvor tid er en kritisk faktor.
Ved sveising av svært tykke materialer krever tradisjonelle metoder en bred V-sporfas. Dette betyr at det må avsettes et stort volum tilsatsmetall for å fylle skjøten, noe som er tidkrevende og kostbart. Sveising med smale gap er en spesialisert teknikk designet for å løse dette.
Slik fungerer det: I stedet for en bred skråkant, er det forberedt et smalt, U-formet eller J-formet spor. Fugespalten kan være bare noen få millimeter bred. Et spesielt sveisehode og brenner brukes til å rette buen inn i bunnen av dette smale sporet. Prosessen involverer ofte en veving eller oscillerende bevegelse for å sikre at sideveggene er riktig smeltet sammen.
Praktiske fordeler: Fordelene er betydelige. Ved å redusere fugevolumet kan mengden fyllmetall som kreves reduseres med 50 % eller mer. Dette fører til betydelige kostnadsbesparelser på sveisetråd og flussmiddel. Videre, fordi mindre varme legges inn i arbeidsstykket totalt sett, er det redusert forvrengning og en mindre varmepåvirket sone (HAZ), noe som kan være gunstig for materialets mekaniske egenskaper. Denne metoden er spesielt godt egnet for tykkveggede trykkbeholdere, reaktorer og andre kraftige komponenter.
Utover spesifikke sveiseprosesser, kan en rekke andre funksjoner integreres for å forbedre funksjonaliteten og brukervennligheten til et søyle- og bomsystem.
Orbital Movement: Denne funksjonen lar sveisehodet bevege seg i en sirkulær eller orbital bane rundt et fast punkt. Den er nyttig for bruksområder som sveising av rør-til-koblinger eller andre komplekse skjøter der en enkel lineær eller periferisk bevegelse er utilstrekkelig.
Kolonnerotasjon: Noen avanserte systemer tilbyr en roterende kolonne. Dette lar hele bommen svinge rundt basen, og gir tilgang til forskjellige sider av et stort eller komplekst arbeidsstykke uten å måtte flytte hele manipulatoren. Dette er en verdifull funksjon for store, stasjonære strukturer som skipsskrogseksjoner eller bygningsrammer.
Servomotorer: Valget av motorer for å drive bommen og søylebevegelsene har direkte innvirkning på presisjonen. Servomotorer tilbyr en høy grad av kontroll over posisjon, hastighet og dreiemoment. De muliggjør svært nøyaktig posisjonering av sveisehodet og kan opprettholde en konstant hastighet under varierende belastningsforhold. Dette nivået av kontroll er fordelaktig for kritiske applikasjoner og for integrering med automatiserte sømsporingssystemer.
Sømsporingsenhet: Selv med den mest presise festingen, kan det være små variasjoner i sveisesømmens posisjon på grunn av termisk forvrengning eller produksjonstoleranser. En sømsporingsenhet bruker en sensor (ofte laserbasert) for å lokalisere selve leddet i sanntid. Den justerer deretter automatisk posisjonen til sveisehodet for å følge sømmen perfekt. Denne funksjonen er uvurderlig for å sikre jevn sveisekvalitet og redusere behovet for operatørinngrep, spesielt på lange eller buede sømmer.
Fluksresirkuleringsenhet: Ved submerged buesveising (SAW) brukes en granulær flussmiddel for å beskytte sveisebassenget. Etter sveising kan denne flussmidlet samles opp, knuses og gjenbrukes. En resirkuleringsenhet for fluks automatiserer denne prosessen, støvsuger opp brukt flussmiddel, sikter ut urenheter og slagg og returnerer ren fluss til en beholder for gjenbruk. Dette reduserer materialavfall, senker driftskostnadene og bidrar til å opprettholde et renere arbeidsmiljø.
Oscillator: En sveiseoscillator er en enhet som får sveisebrenneren til å utføre en side-til-side vevebevegelse mens den beveger seg. Dette er nyttig for bredere sveisespor, da det sikrer riktig sammensmelting av sideveggene og kan hjelpe til med å kontrollere formen og bredden på den endelige sveisestrengen. Hastigheten, bredden og oppholdstiden til oscillasjonsmønsteret kan programmeres nøyaktig.
Strip Surfacing: Også kjent som kledning, er dette en prosess som brukes til å påføre et lag med korrosjonsbestandig eller slitebestandig legering på overflaten av et billigere basismetall. I stedet for en ledning brukes en bred metallstrimmel (f.eks. rustfritt stål) som elektrode. Et søyle- og bomsystem utstyrt for stripebelegg kan dekke store områder, for eksempel innsiden av en trykkbeholder, raskt og effektivt, og gir et beskyttende lag der det er mest behov for det.
For å bedre illustrere virkningen av denne teknologien, vurder følgende sammenligning mellom en tradisjonell manuell tilnærming og en automatisert prosess som bruker et søyle- og bomsystem.
| Aspekt | Manuell sveising | Automatisert sveising med søyle og bom |
|---|---|---|
| Konsistens og repeterbarhet | Varierer basert på operatørens ferdigheter, tretthet og komfort. Utsatt for inkonsekvenser over lange løp. | Svært konsistent og repeterbar. Maskinen følger den programmerte banen og parameterne nøyaktig under hele sveisens varighet. |
| Operatørtretthet | En vesentlig faktor, spesielt for lange sveiser eller i vanskelige stillinger. Direkte påvirker kvalitet og produktivitet. | Operatørens rolle skifter fra å fysisk utføre sveisen til å overvåke og kontrollere prosessen. Fysisk tretthet er ikke lenger en bekymring. |
| Sveisehastighet | Begrenset av operatørens fysiske evner. Deponeringsratene er relativt lave. | Kan operere med høye, kontinuerlige hastigheter. Avanserte prosesser som Tandem SAW kan øke avsetningshastigheten dramatisk. |
| Sikkerhet | Operatøren er i umiddelbar nærhet til lysbuen, røyk og gnister. Risikoen for skade fra vanskelige stillinger er høyere. | Operatøren kan kontrollere prosessen fra en sikker, ekstern stasjon. Reduserer eksponering for farer som lysbue, røyk og varme. |
| Materialavfall og omarbeid | Høyere potensial for defekter, som fører til omarbeiding. Dette krever ekstra fyllmateriale, gass og arbeidskraft. | Lavere defektrate på grunn av prosessstabilitet. Reduserer behovet for kostbart og tidkrevende etterarbeid. |
| Ferdighetskrav | Krever en svært dyktig manuell sveiser for arbeid med kodekvalitet, som kan være vanskelig å finne og beholde. | Krever en dyktig maskinfører/programmerer. Ferdighetssettet er annerledes og kan være lettere å utvikle enn manuell sveiseferdighet på høyt nivå. |
For en produsent som vurderer investeringen i en sveisemanipulator/sveisesøyle og bom/sveisesenter/automatisk sveisesystem, må flere faktorer evalueres for å sikre at det valgte utstyret stemmer overens med deres produksjonsbehov. Tabellen nedenfor skisserer noen nøkkelparametere som bør vurderes.
| Parameter | Beskrivelse | Hvorfor det betyr noe |
|---|---|---|
| Bomlengde | Den horisontale rekkevidden til bommen, målt fra søylen. | Bestemmer den maksimale lengden på en langsgående søm som kan sveises i et enkelt oppsett eller den maksimale diameteren til et fartøy som kan nås. |
| Lastekapasitet | Vekten bommen kan bære ved maksimal forlengelse uten overdreven nedbøyning. | Avgjørende for å støtte ikke bare sveisebrenneren, men også tyngre tilbehør som flertrådsbrennere, sømsporere eller kameraer. |
| Kolonnehøyde | Den vertikale bevegelsen til bomsedlen. | Definerer rekkevidden av høyder sveisehodet kan nå, viktig for å få plass til arbeidsstykker med forskjellige diametre og høyder. |
| Kontrollsystem | Grensesnittet som brukes til å programmere og betjene manipulatoren (f.eks. PLS-basert, PC-basert). | Et brukervennlig kontrollsystem forenkler oppsettet, reduserer programmeringstiden og gjør det enklere for operatørene å styre sveiseprosessen. |
| Tilgjengelige alternativer | Listen over tilpassbare funksjoner som sømsporing, oscillatorer, fluksgjenoppretting, etc. | Gjør at systemet kan skreddersys til spesifikke applikasjoner, og forbedrer dets kapasitet og avkastning på investeringen. |
Integreringen av automatiserte sveiseløsninger som søyle- og bomsystemet er ikke lenger en luksus forbeholdt de største selskapene; det begynner å bli en nødvendighet for enhver fabrikasjonsbutikk som har som mål å forbli konkurransedyktig i dagens krevende marked. Overgangen fra manuelle til automatiserte prosesser adresserer de mest presserende utfordringene i bransjen: behovet for høyere kvalitet, større effektivitet, forbedret sikkerhet og redusert avhengighet av knappe kvalifisert arbeidskraft.
Ved å tilby en stabil, presis og repeterbar plattform for sveising, gir disse systemene produsentene mulighet til å produsere komplekse metallstrukturer med et nivå av konsistens som er vanskelig å oppnå manuelt. Muligheten til å tilpasse utstyret med avanserte funksjoner som tandemsveising, evner med smale mellomrom og intelligent sømsporing utvider nytten ytterligere, slik at det kan løse et bredt spekter av spesifikke produksjonsutfordringer.
Ettersom teknologien fortsetter å utvikle seg, kan vi forvente at disse systemene blir enda mer intelligente og integrerte. Funksjoner som fjernovervåking, datalogging for kvalitetskontroll og integrasjon med fabrikkomfattende styringssystemer er i horisonten. Imidlertid forblir kjerneprinsippet det samme: å mekanisere den komplekse oppgaven med sveising, frigjøre menneskelige operatører til å fokusere på tilsyn, programmering og prosessoptimalisering. For produsenter av tanker, rør og trykkbeholdere er sveisemanipulatoren/sveisesøyle og bom/sveisesenter/automatisk sveising ikke bare et utstyr; det er en strategisk investering i kvalitet, produktivitet og fremtidssikring av deres operasjoner.
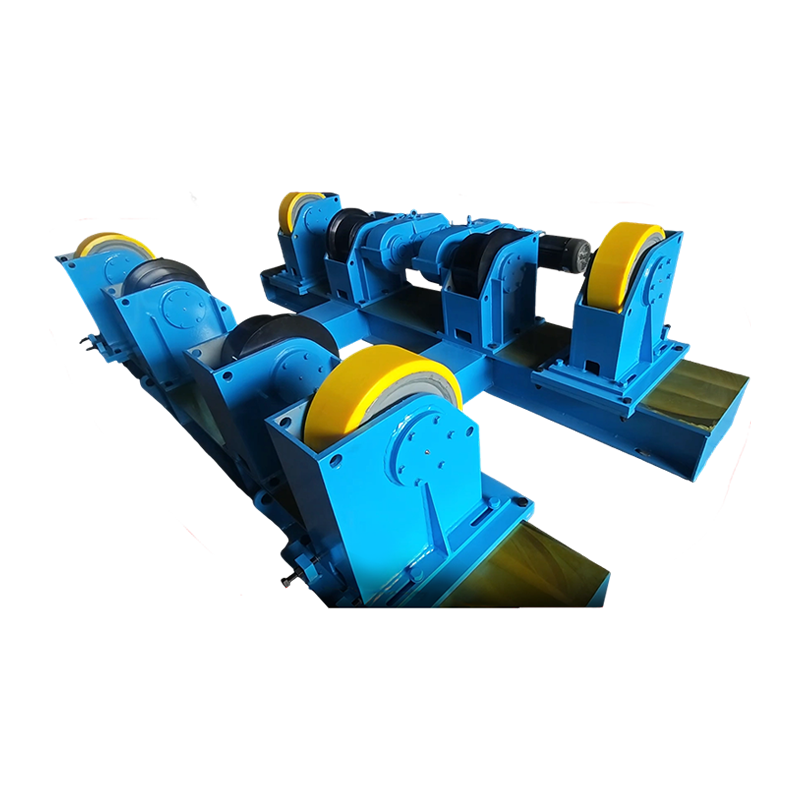
50T justerbar sveiserotor (tilpasset versjon) er et sveisehjelpeutstyr designet spesielt for tung industri. Gjennom intelligent driv og fleksible j...
See Details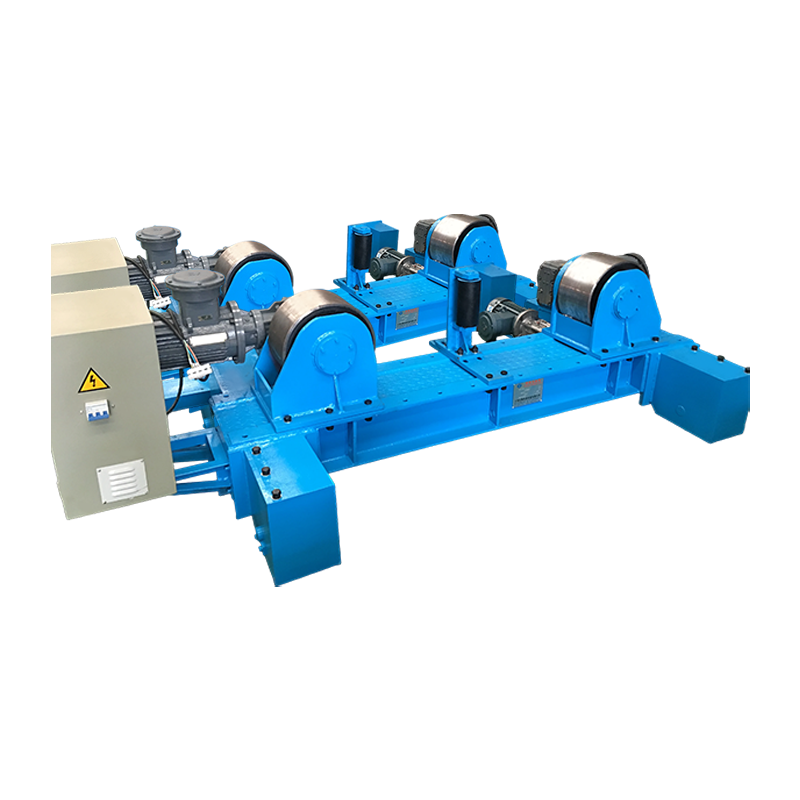
Dette produktet er en 10t justerbar sveiserotator med anti-drift, med lastekapasitet på 10 tonn, og egner seg for sveising av ulike typer roterende...
See Details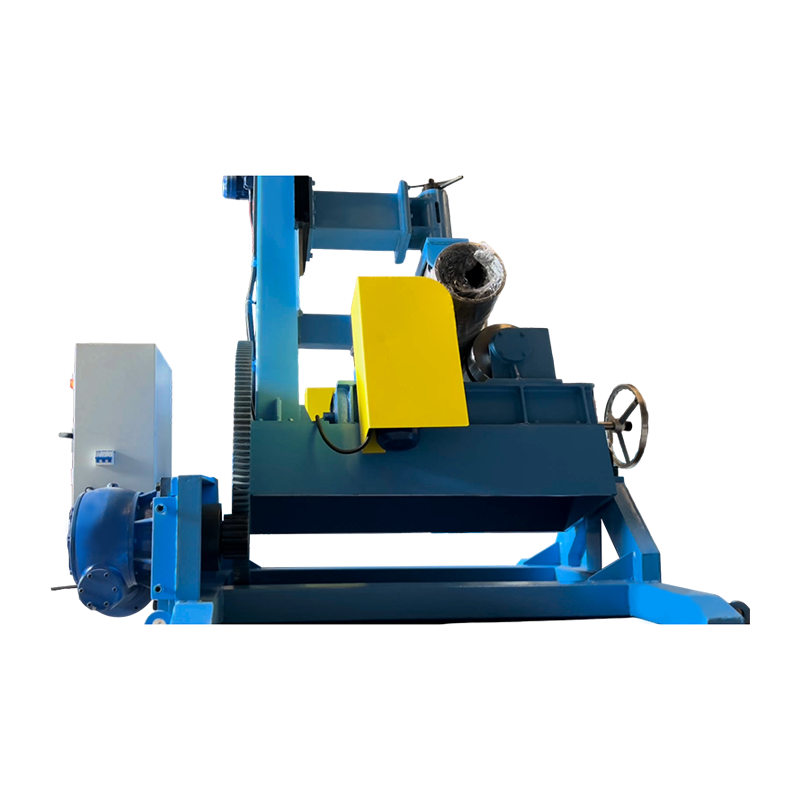
1,5T Tilt Welding Positioner er en enhet som brukes til å plassere og rotere arbeidsstykker under sveising. Dens kjernefunksjon er å justere sveise...
See Details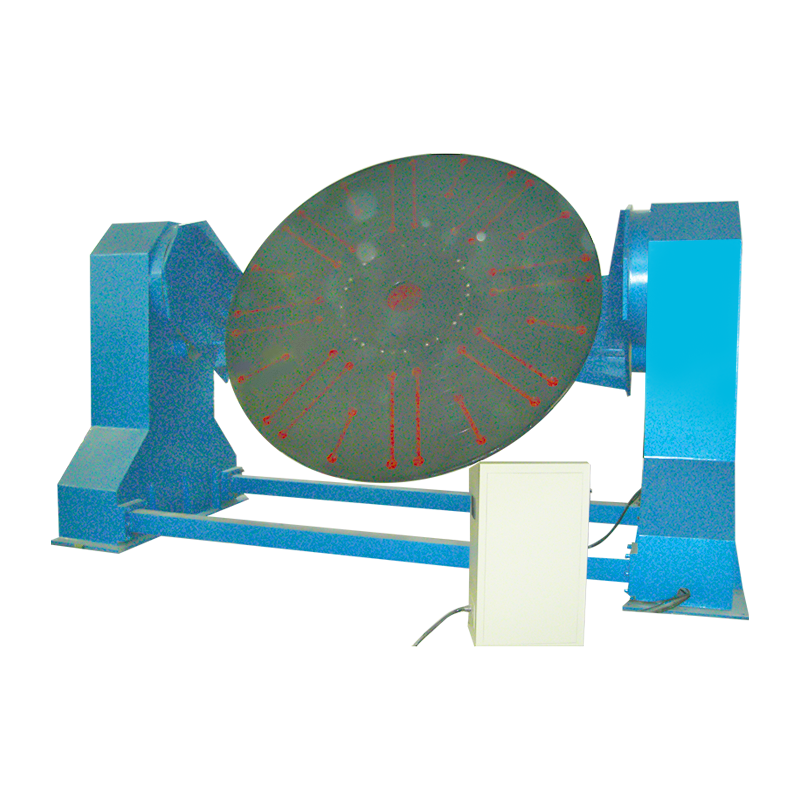
Sveiseposisjoneren med tilpasset lastekapasitet er en sveisehjelpeenhet designet for å gi tilpassede lastekapasiteter for å møte spesifikke brukerb...
See DetailsOpphavsrett 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Alle rettigheter reservert Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com