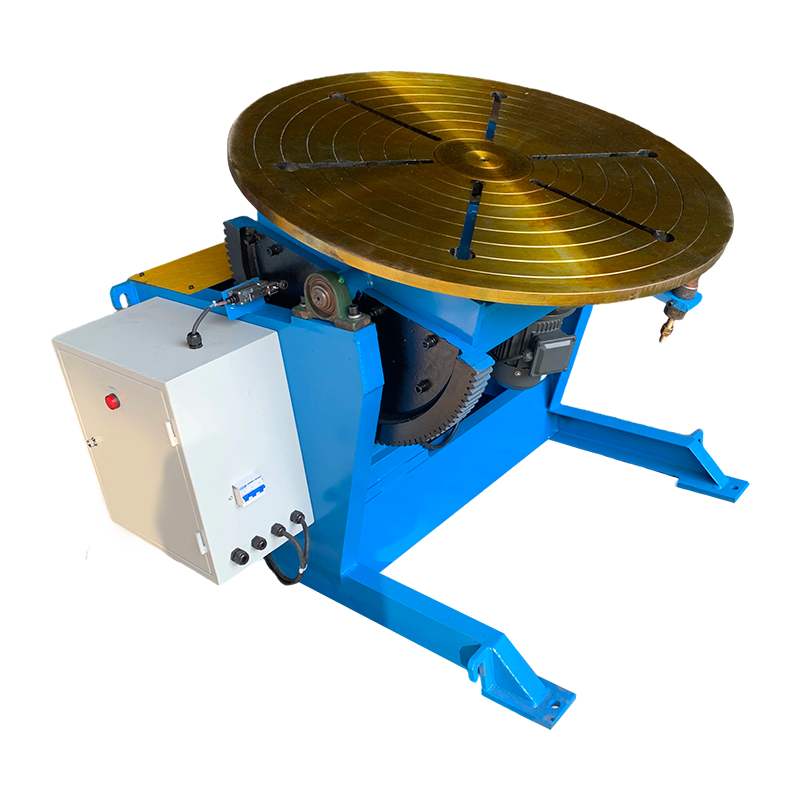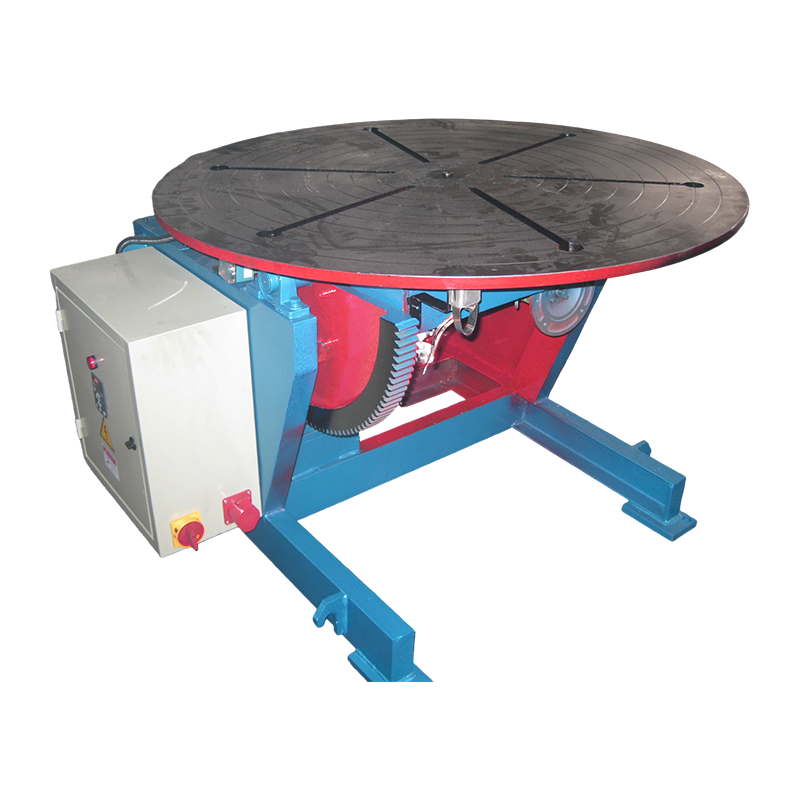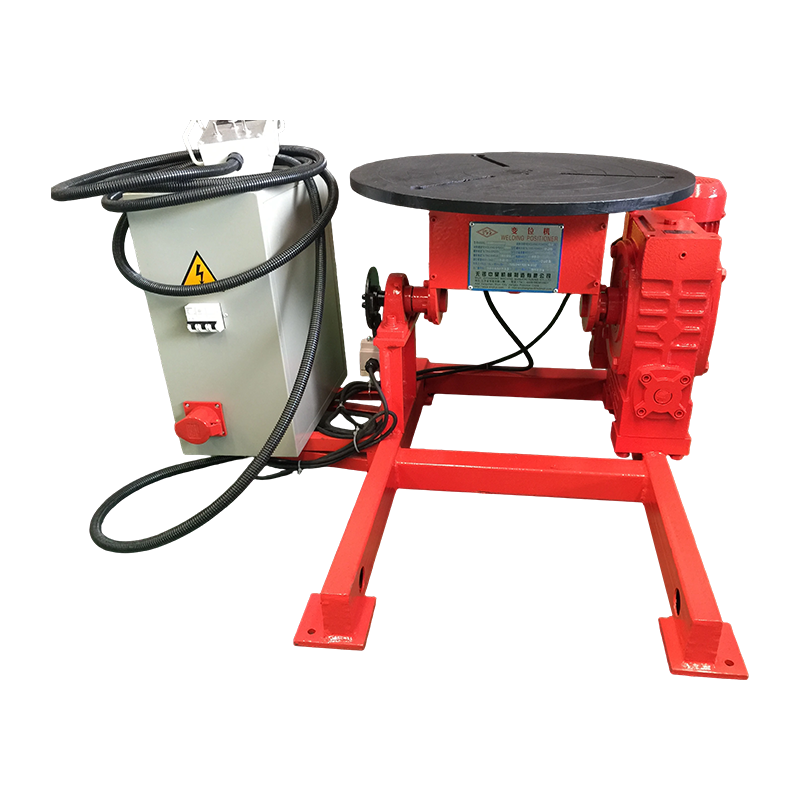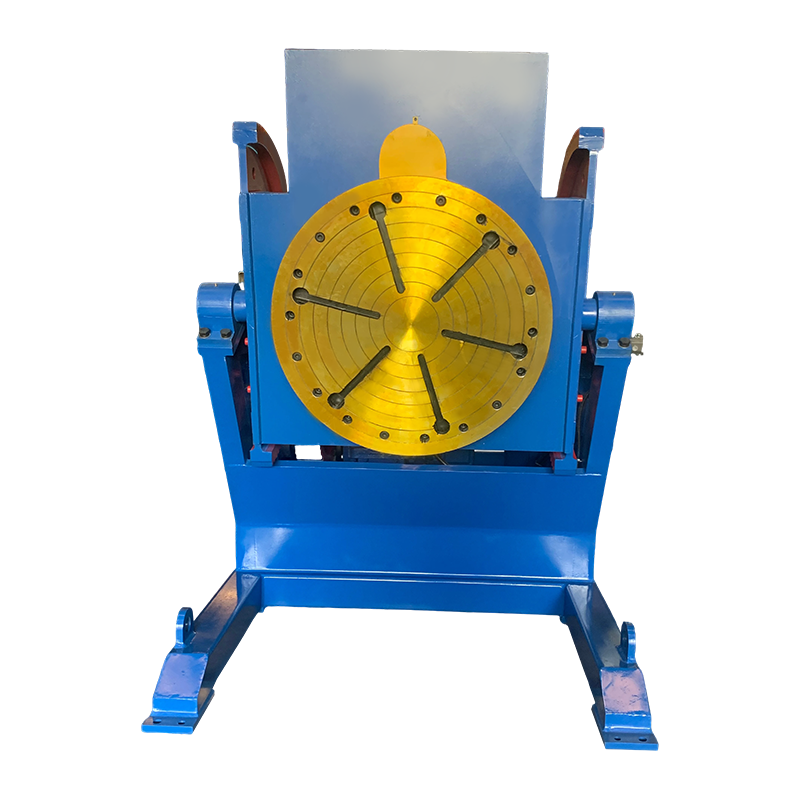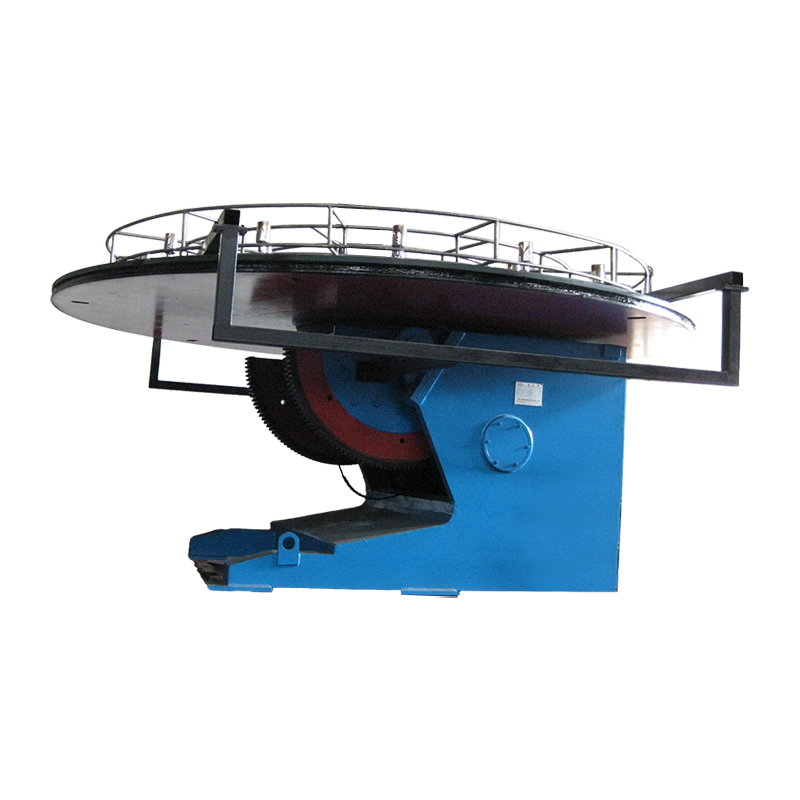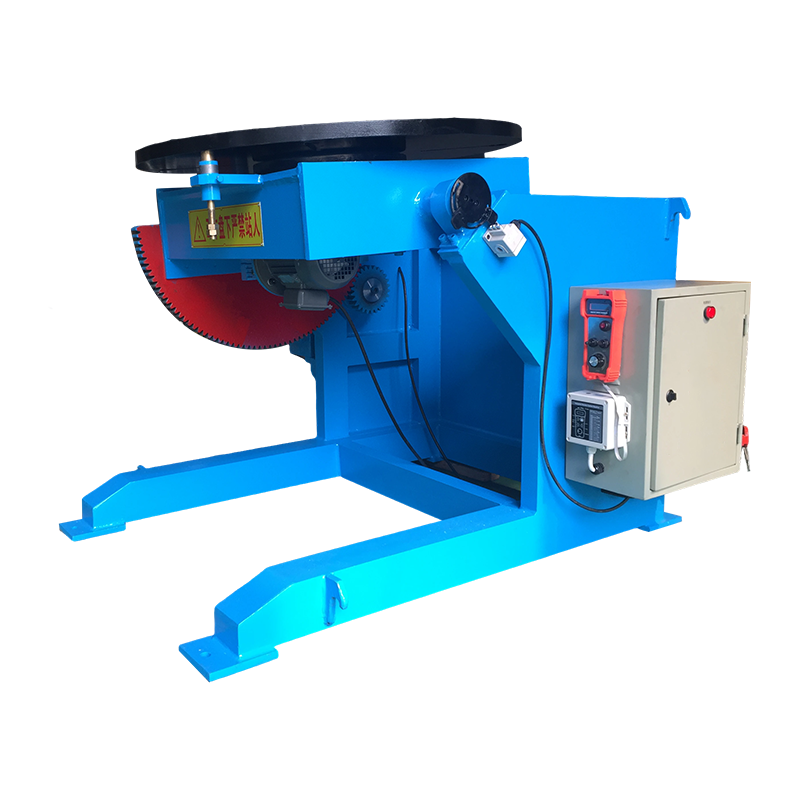
An automatisert sveiseposisjoner is a motorized mechanical device that holds, rotates, and tilts a workpiece during welding, ensuring the weld joint remains in the optimal flat or horizontal position. Ved å eliminere manuell reposisjonering og redusere ikke-buetid, kan den øke totalt sveiseeffektivitet med 40 % til 60 % sammenlignet med manuelle posisjoneringsmetoder, i henhold til fabrikasjonsproduktivitetsstudier.
1. Forstå kjernefunksjonen til en automatisert sveiseposisjoner
At its most fundamental level, an automatisert sveiseposisjoner solves a persistent challenge in metal fabrication: the need to weld complex assemblies from multiple angles while maintaining weld quality and operator safety. The device consists of a motor-driven worktable mounted on a tilting base, controlled through a programmable interface that allows precise rotation and angular positioning.
Det operasjonelle prinsippet er enkelt, men likevel kraftig. Et arbeidsstykke er festet til posisjonsregulatorens frontplate ved hjelp av klemmer eller en chuck. The operator then uses a control pendant or foot pedal to rotate the part, bringing each weld area into the ideal flat position—typically within a 15-degree tolerance from horizontal. This gravity-assisted orientation allows the molten weld pool to flow evenly, producing stronger, more consistent joints with less filler material.
Modern systems incorporate variable speed drives, allowing rotation speeds from as low as 0.1 revolutions per minute for precise thick-section welding up to 10 rpm for high-speed circumferential seams on smaller components. The tilting mechanism typically offers a range from 0 to 135 degrees, enabling access to nearly any joint angle without requiring the operator to physically manipulate the workpiece.
2. Hvordan en automatisk sveiseposisjoner forbedrer sveiseeffektiviteten dramatisk
2.1 Redusere ikke-buetid for å maksimere produktiviteten
Den eneste største bidragsyteren til forbedret sveiseeffektivitet er den drastiske reduksjonen i ikke-bue-tid - periodene når sveisebrenneren ikke aktivt avsetter materiale. Forskning publisert av American Welding Society indikerer at i manuelle sveiseoperasjoner uten posisjoneringsutstyr, kan lysbuetidsfaktoren, ofte kalt operatørfaktoren, være så lav som 15 % til 25 % for komplekse sammenstillinger. A fabricator spending an eight-hour shift manually handling and repositioning heavy steel components may only achieve two hours of actual welding.
Med en automatisert sveiseposisjoner , kan operatørfaktoren stige til 45 % til 65 %. Instead of stopping to unclamp, lift, rotate, and re-secure a 200-kilogram assembly between each weld pass, the welder presses a foot pedal to achieve the desired orientation in seconds. Over et 2000-timers arbeidsår betyr denne forskjellen omtrent 900 ekstra timer med lysbuetid per sveisestasjon – noe som effektivt dobler gjennomstrømningen uten å legge til arbeidskraft.
2.2 Eliminere manuell håndtering for tyngre arbeidsstykker
Manuell reposisjonering av tunge fabrikasjoner introduserer både ineffektivitet og sikkerhetsrisiko. En sammenstilling som veier 150 kilo kan kreve to arbeidere, en brokran og ti minutter for å rotere 90 grader mellom sveisesekvensene. During this period, the welding arc is extinguished, the weld cools, and restart procedures must account for proper interpass temperature control.
An automatisert sveiseposisjoner med en kapasitet på 500 kilo kan rotere det samme arbeidsstykket gjennom en hvilken som helst vinkel på under 30 sekunder, fullstendig kontrollert av én operatør. The economic impact is measurable: assuming a labor rate of $45 per hour and six repositioning events per shift, the manual approach costs approximately $45 in labor alone for handling—costs that repeat daily across every welding cell. Over a year with 240 working days, a single positioner eliminates nearly $11,000 in direct handling labor costs while simultaneously increasing arc time.
2.3 Forbedring av sveisekvaliteten gjennom optimal skjøteposisjonering
Sveising i flat posisjon gir konsekvent sveiser av høyeste kvalitet med de største avsetningshastighetene. When a joint is oriented flat, gravity assists in shaping the weld pool, allowing the use of larger diameter electrodes or higher wire feed speeds without risking undercut, overlap, or lack of fusion. The American Welding Society’s structural welding code recognizes that flat position welding permits higher heat input parameters compared to vertical or overhead positions, resulting in deeper penetration and faster travel speeds.
An automatisert sveiseposisjoner gjør hvert ledd til et flatt ledd. Vurder en rør-til-flens-sammenstilling som krever en 360-graders omkretssveis. Uten en posisjoneringsanordning må sveiseren gå gjennom flate, vertikale og overliggende posisjoner når de beveger seg rundt røret. Med en posisjoner roterer røret kontinuerlig mens brenneren forblir festet i klokken 12-posisjon, og opprettholder optimal vannpyttkontroll hele veien. Testing data from fabrication facilities shows that this approach increases deposition rates by 30% to 50% for circumferential pipe welds while reducing weld defects by up to 70%.
2.4 Forbedring av konsistens i repeterende produksjonssveising
I produksjonsmiljøer hvor identiske sammenstillinger sveises gjentatte ganger, blir konsistens en primær kvalitetsmåling. En dyktig manuell sveiser introduserer uunngåelig subtile variasjoner i reisehastighet, brennervinkel og vevemønster fra en del til den neste. Mens en svært erfaren sveiser kan opprettholde bemerkelsesverdig konsistens, skaper den iboende variasjonen til fullstendig manuell posisjonering muligheter for dimensjonsdrift.
An automatisert sveiseposisjoner kombinert med en mekanisert sveisevogn eller til og med en manuelt styrt brenner reduserer denne variasjonen betydelig. Posisjoneren gir samme rotasjonshastighet og orientering for hver del i en batch. Når den er satt til å rotere med 0,8 rpm for en 12-millimeters kilsveis, mottar hver enhet identisk omkretsbevegelse. Data from quality control records in heavy equipment manufacturing indicate that incorporating automated positioning reduces weld dimensional tolerance deviations by 40% to 55%, minimizing the need for post-weld straightening or rework.
2.5 Reducing Rework Costs and Material Waste
Rework representerer en av de mest betydelige skjulte kostnadene i sveiseoperasjoner. Fjerning av en defekt sveis, klargjøring av skjøten på nytt og ny sveising kan kreve tre til fem ganger arbeidskraft og materialer i forhold til den originale sveisen. Bransjedata samlet av National Institute of Standards and Technologys produksjonsutvidelsesprogrammer antyder at omarbeidings- og skrotkostnader i fabrikker uten tilstrekkelig posisjoneringsutstyr kan overstige 8 % av de totale produksjonskostnadene.
Ved å muliggjøre konsekvent flatstillingssveising med riktig brennermanipulering, kan en automatisert sveiseposisjoner adresserer direkte årsakene til vanlige defekter. Porøsitet forårsaket av feil brennervinkel, mangel på sammensmelting fra dårlig skjøtetilgang og uregelmessige vulstprofiler fra posisjonssveising er betydelig redusert. Butikker som integrerer automatisert posisjonering i arbeidsflyten, rapporterer vanligvis reduksjoner i omarbeidshastigheten fra 6 % til 8 % ned til under 2 %, og gir direkte besparelser i arbeid, beskyttelsesgass, tilsatsmetall og slipematerialer.
2.6 Forbedre operatørsikkerhet og redusere tretthet
Sveising i vanskelige posisjoner – over hodet, vertikalt eller trangt – gir betydelig fysisk belastning på operatørene. Muskel- og skjelettlidelser står for en uforholdsmessig stor andel av fraværsskader blant sveisere, og U.S. Bureau of Labor Statistics rapporterer forekomster 30 % over produksjonsgjennomsnittet for sveiserelaterte bransjer. Manuell løfting og reposisjonering av tunge sveiser forverrer denne risikoen.
An automatisert sveiseposisjoner lar operatøren arbeide i en komfortabel, sittende eller stående stilling i midjehøyde, med sveiseskjøten presentert flatt og tilgjengelig. Denne ergonomiske forbedringen reduserer tretthet, reduserer skaderisiko og muliggjør lengre effektive arbeidsperioder. En sveiser som tidligere trengte hyppige pauser for å hvile fra overliggende arbeid, kan opprettholde jevn produksjon gjennom et skift. Den resulterende produktivitetsøkningen er meningsfull: en 15 % reduksjon i tretthetsrelaterte nedganger i løpet av et åtte timers skift gir omtrent 45 minutter med produktiv sveisetid daglig.
3. Nøkkelapplikasjoner på tvers av industrisektorer
Allsidigheten til automatisert sveiseposisjoners gjør dem uunnværlige i et bredt spekter av produksjons- og fabrikasjonsindustrier. Tabellen nedenfor illustrerer vanlige bruksområder og de spesifikke effektivitetsfordelene som oppnås i hver sektor.
| Industrisektoren | Typisk applikasjon | Primær effektivitetsgevinst |
|---|---|---|
| Produksjon av tungt utstyr | Excavator boom and arm assemblies | 50 % reduksjon i håndteringstid for 500 kg sveiser |
| Trykkbeholderfabrikasjon | Skall langsgående og periferiske sømmer | 40 % økning i avsetningsrate med flat-posisjon SAW |
| Fabrikasjon av rørspole | Flens-til-rør og rør-til-fitting sveiser | 60 % reduksjon i sveisedefektrater på omkretsskjøter |
| Automotive Component Production | Axle housings and suspension subassemblies | Syklustid redusert fra 12 minutter til 7 minutter per del |
| Vindtårnproduksjon | Tårnseksjon innvendige og utvendige sveiser | Operatørfaktor forbedret fra 22 % til 55 % |
Tabell 1: Effektivitetsforbedringer oppnådd gjennom automatisert sveiseposisjoneringsintegrasjon på tvers av viktige industrisektorer, basert på publiserte casestudiedata fra fabrikasjonsindustriforeninger og utstyrsprodusenter.
4. Sammenligning av manuell posisjonering med automatisert posisjonering: En kvantitativ analyse
For å forstå den konkrete forskjellen mellom manuell og automatisert posisjonering, kreves det en side-ved-side-undersøkelse av nøkkelresultater. Sammenligningen nedenfor fremhever hvorfor butikker som gjør overgangen vanligvis oppnår avkastning på investeringen innen 12 til 18 måneder.
| Ytelsesberegning | Manuell posisjonering | Automatisert sveiseposisjoner |
|---|---|---|
| Operator Factor (Arc-On Time) | 15 % til 25 % | 45 % til 65 % |
| Repositioning Time per Event (150 kg part) | 8 til 15 minutter | 15 til 30 sekunder |
| Sveisefeilfrekvens | 6 % til 8 % av sveisene | 1 % til 2 % av sveisene |
| Deponeringshastighet (FCAW, flat-posisjon ekvivalent) | 2,5 til 3,5 kg i timen | 4,5 til 6,5 kg i timen |
| Personell som kreves for tung montering | 2 til 3 arbeidere | 1 arbeider |
| Årlig etterarbeidskostnad (per sveisestasjon) | $8 000 til $15 000 | $1500 til $3500 |
Tabell 2: Komparativ analyse av manuell posisjonering versus automatisert sveiseposisjoneringsytelse. Data hentet fra industristandarder kompilert av produksjonsutvidelsespartnerskapsprogrammer og sveisetekniske referanser, basert på fabrikasjonsoperasjoner i middels skala.
5. Typer av automatiserte sveiseposisjonere og deres utvalgskriterier
Velge riktig konfigurasjon av automatisert sveiseposisjoner påvirker direkte effektivitetsgevinstene som kan oppnås i en spesifikk applikasjon. Markedet tilbyr flere forskjellige kategorier, hver optimalisert for spesielle arbeidsstykkegeometrier og produksjonskrav.
5.1 Enakse roterende posisjoneringsanordninger
Enakseenheter gir rotasjon rundt en vertikal eller horisontal akse og representerer det vanligste og mest økonomiske inngangspunktet til automatisert posisjonering. En dreieskive med horisontal akse med en kapasitet på 300 kilo og en frontplatediameter på 600 millimeter er typisk for generelt fabrikasjonsarbeid. Disse systemene utmerker seg ved sveising av omkretsrør, fabrikasjon av sylindriske kar og enhver applikasjon som krever kontinuerlig rotasjon ved kontrollerte hastigheter. Prisene for enakse posisjoneringsmaskiner i industrikvalitet som er egnet for produksjonsmiljøer varierer vanligvis fra $6 000 til $25 000, avhengig av lastekapasitet og kontrollraffinement.
5.2 To-akse tilt-og-rotasjonsposisjonere
To-akse systemer legger til en vippemekanisme til det roterende bordet, noe som muliggjør sammensatt vinkelposisjonering. En operatør kan vippe et arbeidsstykke 45 grader og deretter rotere det, og presentere kilsveiseskjøter i flat posisjon uavhengig av delens geometri. Disse posisjoneringsanordningene håndterer komplekse strukturelle fabrikasjoner - braketter, rammer og mangefasetterte sammenstillinger - der en enkelt rotasjonsakse ikke kan oppnå optimal skjøteorientering for hver sveis. Lastekapasiteten varierer fra 100 kg for benketopp til over 10 000 kg for tunge fabrikasjonsceller. Den ekstra aksen legger vanligvis til 40 % til 60 % til utstyrskostnaden sammenlignet med modeller med en akse med tilsvarende belastning.
5.3 Headstock-Tailstock-konfigurasjoner
For lange, tunge arbeidsstykker som turbinaksler, rørspoler med stor diameter og strukturelle søyler, gir headstock-tailstock-arrangementer støtte i begge ender mens monteringen roteres. Toppstammen inneholder drivmotoren og kontroller, mens bakstammen gir en justerbar, frittspinnende støtte. En typisk konfigurasjon for strukturell fabrikasjon kan håndtere arbeidsstykker med en lengde på opptil 4 meter og en vekt på 2000 kg, roterende med hastigheter fra 0,05 til 5 rpm. Disse systemene er spesielt effektive for langsgående avstivningssveising og applikasjoner med lange sømmer der jevn rotasjonshastighet er avgjørende for jevn sveisekvalitet.
6. Integrasjon med robot- og mekaniserte sveisesystemer
An automatisert sveiseposisjoner fungerer som en kritisk muliggjørende teknologi for robotsveiseceller. En robotarm kan, til tross for sin fleksibilitet, ikke sveise det den ikke kan nå. Ved å montere posisjonsregulatoren som en ekstern akse under koordinert kontroll, får roboten muligheten til å opprettholde optimal brennerorientering mens arbeidsstykket roterer, og effektivt multiplisere arbeidsomhyllingen og tilgjengelige leddkonfigurasjoner.
I en koordinert robotcelle kommuniserer posisjonsgiveren og roboten gjennom en delt kontroller. Robotprogrammet spesifiserer posisjoneringsvinkler og rotasjonshastigheter synkronisert med brennerens bevegelser. For en periferisk sveis på en røralbue, roterer posisjonsregulatoren delen mens roboten utfører et minimalt vevemønster, og oppnår avsetningshastigheter på 6 til 8 kilogram per time med konsistente perleprofiler. Produksjonsdata fra industrielle automasjonsintegratorer indikerer at koordinerte posisjoner-robotsystemer oppnår total utstyrseffektivitetsvurderinger 25 % til 35 % høyere enn robotceller med fast bord, først og fremst på grunn av redusert tomgangstid under reposisjonering av deler.
Halvautomatiserte konfigurasjoner er også fordelaktige. En mekanisert neddykket buesveisingtraktor montert over en roterende posisjoneringsanordning kan avsette sveisemetall med hastigheter som overstiger 15 kilogram per time for fabrikasjon av tunge trykkbeholdere. Kombinasjonen av kontinuerlig rotasjon og konsekvent avstandsavstand produserer sveiser av radiografisk kvalitet i en enkelt omgang på materialer opptil 50 millimeter tykke.
7. Ofte stilte spørsmål om automatiserte sveiseposisjonere
7.1 Hvilken størrelse automatisert sveiseposisjoner trenger jeg til butikken min?
Den passende størrelsen avhenger først og fremst av den maksimale arbeidsstykkevekten og dimensjonene du regelmessig håndterer. Velg en posisjonsregulator med en belastningskapasitet på minst 25 % over det tyngste forventede arbeidsstykket for å ta hensyn til de dynamiske belastningene som påføres under akselerasjon og retardasjon. For en fabrikk som sveiser strukturelle sammenstillinger på gjennomsnittlig 200 kg med sporadiske komponenter på 350 kg, gir en toakset posisjoneringsanordning med kapasitet på 500 kg tilstrekkelig sikkerhetsmargin. Vurder også tyngdepunktavstanden fra frontplaten – en vurdering på 500 kilo ved 150 millimeter fra frontplaten kan reduseres til 250 kilo ved 300 millimeter på grunn av økt bøyemoment.
7.2 Hvor lang tid tar det å se avkastning på investeringen?
De fleste fabrikker oppnår tilbakebetaling innen 12 til 18 måneder basert på forbedringer av arbeidseffektivitet alene. En posisjoner på 20 000 dollar som eliminerer 10 timers ikke-produktiv håndteringstid per uke til en arbeidstakst på 45 dollar, sparer ca. 23 400 dollar årlig i direkte arbeidskraft. Når man tar med reduserte omarbeidingskostnader, lavere forbruk av forbruksvarer fra forbedret deponeringseffektivitet og reduserte krav om arbeidskompensasjon fra ergonomiske forbedringer, akselererer den økonomiske avkastningen ofte til under 10 måneder. Butikker som produserer høymiks, lavvolumsarbeid ser vanligvis raskere tilbakebetaling enn de med enkle, repeterende sammenstillinger som krever minimalt med omplassering.
7.3 Kan en sveiseposisjoner brukes med alle sveiseprosesser?
Automatiserte sveiseposisjonere er kompatible med alle større lysbuesveisingsprosesser, inkludert gassmetallbuesveising, fluks-kjernebuesveising, gass wolframbuesveising, nedsenket lysbuesveising og plasmabuesveising. Nøkkelhensynet er å sikre at posisjonsregulatorens jordingssystem håndterer sveisestrømmen uten å forårsake lagerskade. Høykvalitets posisjoneringsanordninger har en jordingsbørste eller slepering vurdert for den maksimale forventede sveisestrømmen, typisk 400 til 600 ampere for tunge fabrikasjonsapplikasjoner. For neddykket buesveising ved strømmer over 800 ampere, kontroller at produsenten spesifiserer passende strømbærende kapasitet for den roterende jordingen.
7.4 Er en automatisert posisjoner egnet for små fabrikker?
Små butikker med så få som tre til fem sveisere kan rettferdiggjøre investeringen når de regelmessig håndterer sammenstillinger som krever flere posisjonsendringer. Benk-top en-akse posisjoneringsanordninger med 100 kilo kapasitet starter rundt $3500, og representerer et tilgjengelig inngangspunkt. En liten strukturell fabrikasjonsbutikk som sveiser landbruksutstyrskomponenter kan typisk amortisere denne kostnaden i løpet av det første året gjennom forbedret gjennomstrømning. Effektivitetsgevinsten er mest uttalt når posisjonsregulatoren er dedikert til en spesifikk produktfamilie i stedet for å brukes periodisk på tvers av vidt varierende arbeid.
7.5 Hvordan er en automatisert sveiseposisjoner sammenlignet med å bruke en cobot for små batch sveising?
A welding positioner og en samarbeidsrobot tjener komplementære, men distinkte roller. En posisjoneringsanordning forbedrer en menneskelig sveisers produktivitet ved å presentere arbeidsstykket optimalt; sveiseren beholder full kontroll over brennerens manipulering og beslutninger om sveisekvalitet. En cobot automatiserer selve fakkelmanipulasjonen ved å følge programmerte baner. For arbeid med små batch, høy variabilitet der sveiseparametere endres ofte, utkonkurrerer en dyktig sveiser som bruker en posisjoneringsanordning ofte en cobot i både hastighet og kvalitet fordi menneskelig dømmekraft tilpasser seg umiddelbart til tilpasningsvariasjoner. For repeterende produksjon av konsistente sammenstillinger gir kombinasjonen av posisjonerer-cobot den høyeste gjennomstrømningen. Investeringsprofilen er vesentlig forskjellig: en kvalitetsposisjoner koster $5 000 til $30 000, mens et komplett cobot-sveisesystem vanligvis starter over $50 000.
8. Den strategiske verdien utover direkte effektivitetsgevinster
Utover de målbare forbedringene i lysbuetid og avsetningshastigheter, an automatisert sveiseposisjoner gir strategiske fordeler som styrker en fabrikasjonsbedrifts konkurranseposisjon. Butikker utstyrt med tilstrekkelig posisjoneringsevne kan tilby mer konkurransedyktige priser på komplekse sammenstillinger fordi deres faktiske produksjonskostnader stemmer overens med den effektive flatposisjonssveisingen posisjoneringsenheten muliggjør. En produsent som byr på en strukturell rammekontrakt med $4000 i oppgitt arbeidskraft basert på manuelle posisjoneringsforutsetninger, kan oppdage faktiske kostnader som når $5200 på grunn av håndteringsineffektivitet. Den samme kontrakten estimert med automatiserte posisjoneringsforutsetninger til $3200 i arbeidskraft gjenspeiler mer nøyaktig oppnåelige produksjonskostnader samtidig som den leverer et sterkere bud.
Arbeidsstyrkeutvikling er også fordelaktig. Dyktige sveisere søker i økende grad arbeidsgivere som investerer i utstyr som reduserer fysisk belastning og øker produktiviteten. En sveisecelle utstyrt med posisjoner signaliserer en profesjonell, sikkerhetsbevisst operasjon, og hjelper både rekruttering og oppbevaring i et arbeidsmarked der kvalifiserte sveisefagfolk fortsatt er en kritisk mangelvare.
Kvalitetsdokumentasjon og sporbarhet forbedres også. Mange moderne posisjoneringskontrollere logger rotasjonshastigheter, syklustellinger og operatørinndata, og gir data for prosessverifisering og kontinuerlige forbedringsinitiativer. I bransjer som krever streng kvalitetsdokumentasjon – trykkbeholderfabrikasjon under ASME-kode, strukturell sveising under AWS D1.1 eller militære spesifikasjoner – reduserer denne automatiserte datafangsten den administrative byrden ved manuell journalføring samtidig som den forbedrer revisjonsberedskapen.
9. Konklusjon: Posisjonering for produktiv sveising
An automatisert sveiseposisjoner representerer en av de mest kostnadseffektive investeringene en fabrikasjonsoperasjon kan gjøre for å forbedre sveiseeffektivitet . Ved å transformere hver sveis til en optimalt posisjonert skjøt, øker disse enhetene lysbuetiden fra så lavt som 15 % til over 50 %, reduserer omarbeidskostnadene med 60 % eller mer, og skaper et tryggere, mer ergonomisk arbeidsmiljø. Teknologien skalerer fra kompakte benkeenheter for små butikker til multi-akse, multi-tonn systemer for tung industriell produksjon, og sikrer anvendelighet over hele spekteret av sveiseintensiv produksjon.
Dataene som støtter disse effektivitetspåstandene er konsistente og overbevisende: 40 % til 60 % forbedringer i operatørfaktoren, 30 % til 50 % økninger i avsetningsrater og reduksjoner av defektrater som betaler for utstyret i løpet av måneder alene gjennom besparelser på omarbeiding. For enhver fabrikasjonsleder som vurderer investeringer i kapitalutstyr, er ikke spørsmålet om en automatisert sveiseposisjoner kan forbedre effektiviteten, men snarere hvor raskt forbedringen vil materialisere seg i deres spesifikke produksjonsmiljø.