Kort svar: en plasmabue er en elektrisk utladning som går gjennom en kolonne av ionisert gass i stedet for gjennom fast metall. Innsnevret av en liten dyseåpning, blir den søylen en stråle på omtrent 15 000–30 000 °C – varm nok til å smelte alle tekniske metaller – og den eneste egenskapen er grunnen til at én fysisk effekt både kan skjære gjennom 40 mm plate og legge en ren rotgjennomgang i et 6 mm rustfritt rør.
Hvis du spesifiserer, kjøper eller kjører fabrikasjonsutstyr, er det nyttige spørsmålet sjelden hva en plasmabue er og nesten alltid hvilken lysbue du trenger, med hvilken strøm, med hvilken gass og på hvilken maskin. Det som følger er definisjonen, hvordan lysbuen dannes, variantene som faktisk vises på et butikkgulv, hvor skjære- og sveiseplikter divergerer, og spesifikasjonene det er verdt å diskutere med en leverandør før du signerer en innkjøpsordre.
Hva en plasmabue egentlig er
En plasmabue er en vedvarende elektrisk utladning der den ledende banen er en gass oppvarmet til den deler seg i frie elektroner, positive ioner og nøytrale partikler. Når lysbuen er truffet, trenger den ingen mekanisk kontakt mellom elektrode og arbeidsstykke.
To designfunksjoner skiller den fra en TIG- eller pinnebue. Buen er mekanisk innsnevret: en kobberdyse tvinger utladningen gjennom en smal åpning, og løfter strømtettheten og kjernetemperaturen langt over en frittbrennende bue. Og elektroden sitter inne i brenneren, vekk fra arbeidsstykket, så beskyttelsesgassen i stedet for bueatmosfæren beskytter sveisebassenget eller den kuttede overflaten.
Nyttige arbeidstall når du sammenligner tilbud:
- Kjernetemperatur: omtrent 15 000–30 000 °C.
- Lysbuesøylediameter: ca. 1–5 mm, innstilt etter åpningsstørrelse, gassstrøm og strøm.
- Kutteområde: 30–400 A dekker tynn plate til rundt 50 mm karbonstål; høydefinisjonssystemer når lenger på rustfritt.
- Sveiseområde: mikroplasma fra omtrent 0,1 mm folie og oppover; nøkkelhullsveising til ca. 10–12 mm i en enkelt omgang.
Hvordan buen dannes, trinn for trinn
Formasjon følger en fast sekvens, og en feil på ethvert trinn viser seg enten som en mislykket start eller som en bue som nekter å holde seg stabil.
- Gasss etablerer banen. Trykkluft, nitrogen, argon eller en argon-hydrogenblanding strømmer gjennom fakkelen med en kontrollert hastighet og virvler.
- Ionisering begynner. En høyfrekvent gnist, eller en kort elektrode-til-dyse-kontakt, frigjør de første elektronene.
- Nåværende tar over. DC-forsyningen opprettholder utladningen og høyfrekvenskretsen slås av.
- Innsnevring og kollimering. Dysen og gassvirvelen komprimerer lysbuen til et konsentrert energipunkt.
- Overfør til arbeidsstykket. Ved skjæring og plasmabuesveising festes bueroten til platen og returveien går gjennom arbeidsledningen; før det øyeblikket er det bare en pilotbue.
Plasmabuevariantene du vil møte
De fleste produksjonsfeil går tilbake til å forvirre disse modusene. De er ikke utskiftbare, og en dobbel bue er ikke en prosess i det hele tatt - det er skader som skjer i sanntid.
| Bue type | Gjeldende bane | Typisk industriell bruk |
|---|---|---|
| Overført lysbue | Elektrode til arbeidsstykke | Plasmaskjæring, plasmabuesveising, fuging |
| Ikke-overført lysbue | Elektrode til dyse | Plasmasprøyting, fakkeloppvarming, gassbehandling |
| Pilotbue | Elektrode til dyse at low current | Starthjelp; kutte malt, rusten eller belagt plate |
| Dobbel bue | Parasittbue fra dyse til arbeidsstykke | En feil som eroderer munnstykket og svekker kuttet |
| Glidende bue | Buen strukket langs divergerende elektroder i rask gassstrøm | Overflateaktivering, gasskondisjonering, laboratoriearbeid |
Kutting og sveising: Samme bue, annen plikt
Én strømforsyningsfamilie kan betjene begge, men driftsvinduet er helt annerledes. Kutting maksimerer energitettheten og gassstrømmen slik at strålen blåser smeltet metall fri av snittet; sveising ønsker en lavturbulens, tett kontrollert søyle som smelter uten å slå hull. Blanding av de to driftssyklusene er den raskeste måten å brenne gjennom forbruksvarer.
| Parameter | Plasmaskjæring | Plasma buesveising |
|---|---|---|
| Buemodus | Overført, høy strømtetthet | Overført, innsnevret, lav turbulens |
| Typisk strøm | 30–400 A | 0,1–200 A, mikroplasma til nøkkelhull PAW |
| Gas | Luft, nitrogen, oksygen, argon-hydrogen | Blandinger av argon, argon-hydrogen og helium |
| Materiale | Ethvert ledende metall | Rustfritt, titan, nikkellegeringer, karbonstål |
| Tykkelse | 0,5 mm til 50 mm og mer | 0,1 mm folie til ca 12 mm nøkkelhull |
| Viktig kvalitetsproblem | Slagg, skråvinkel, snittbredde | Porøsitet, nøkkelhullkollaps, perleprofil |
Hvor plasmabuer tjener seg
Hvor som helst en sirkulær skjøt må kuttes eller sveises, vinner en mekanisert plasmabue på repeterbarhet: lagringstanker og trykkbeholdere, prosessrørspoler, vindtårnseksjoner, H-bjelker og konstruksjonsstål, og tynn plate for instrument- og romfartsarbeid.
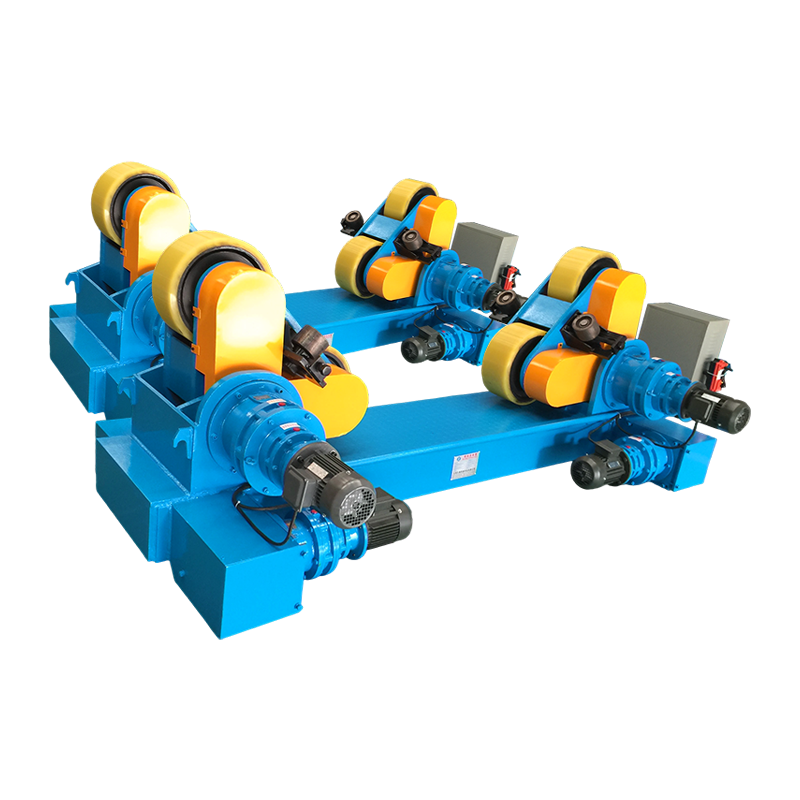
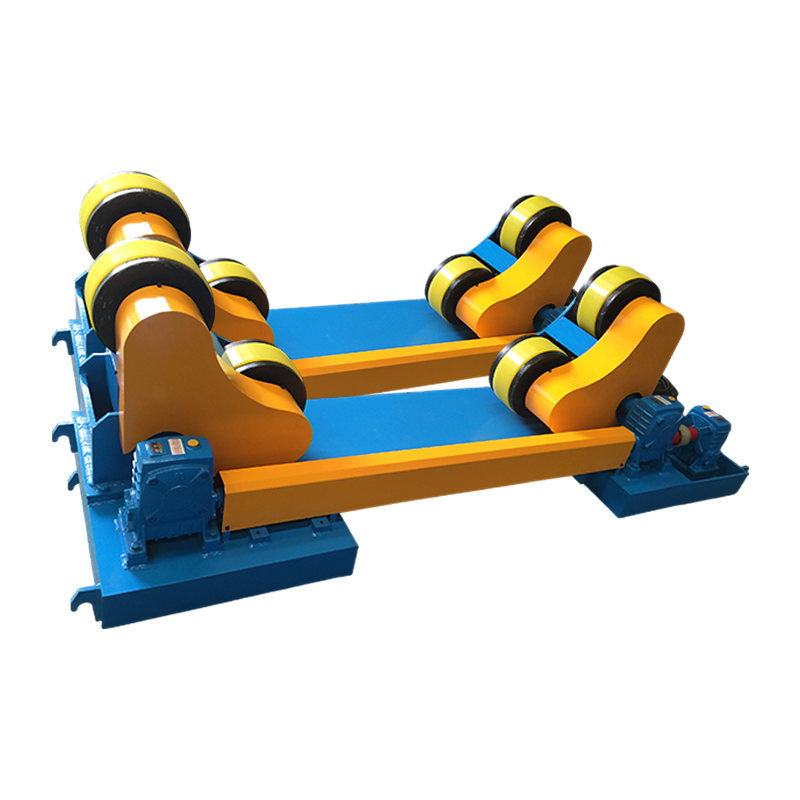
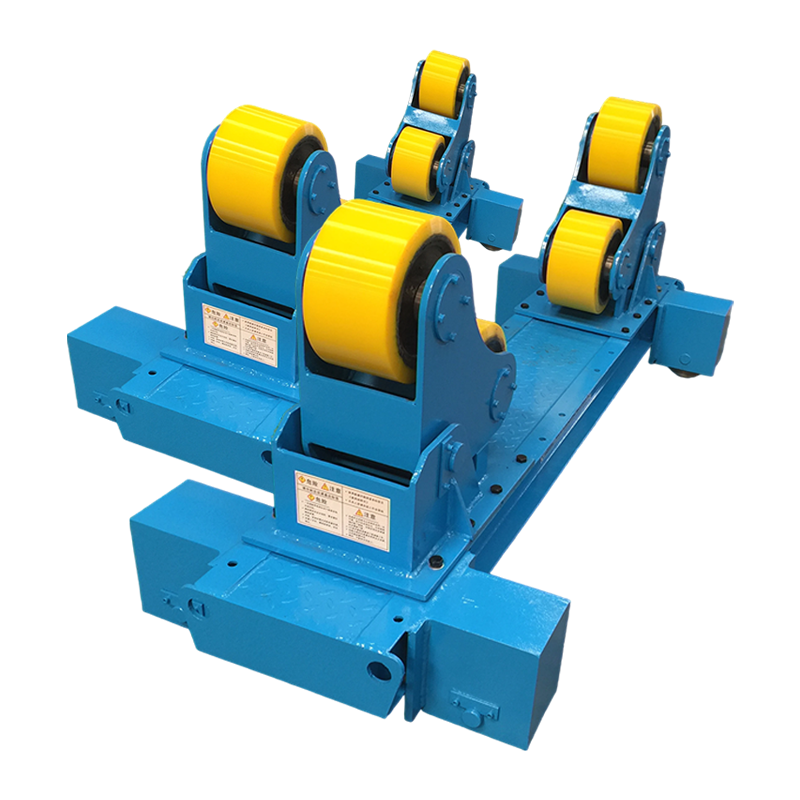
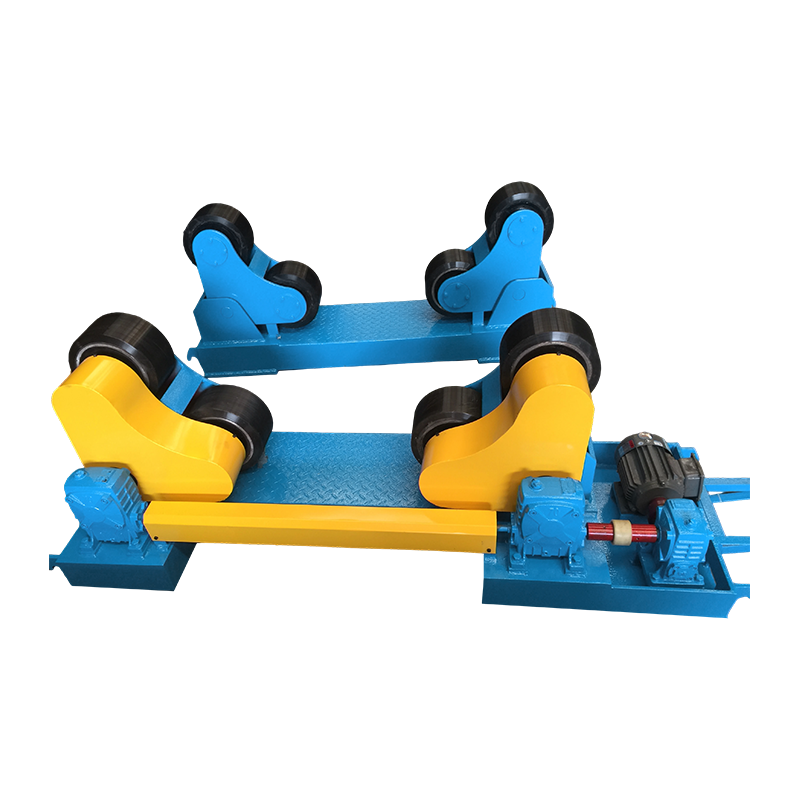
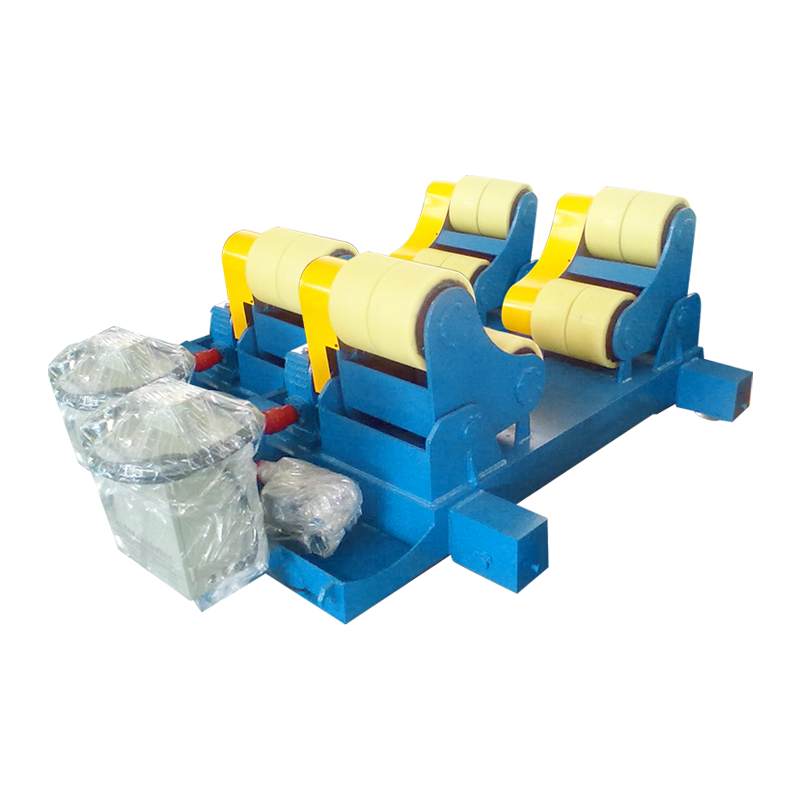
Tank- og skallarbeid er den klassiske saken. Et plasma eller nedsenket buehode løper langs sømmen mens skallet snur seg under det, slik at bueroten lander på samme sted ved hvert pass. Det legger byrden på selve rotasjonen – rulleavløp, jevn kjøring og hastighetsholding vises direkte i perlens utseende. Monter rotatorer med hydraulisk løftedekke de fleste mellomstore fartøydiametre; begrunnelsen for dette valget på butikkgulvet er beskrevet i dette notatet om hvordan sveiserotatorer skifter tank og rørproduksjon .
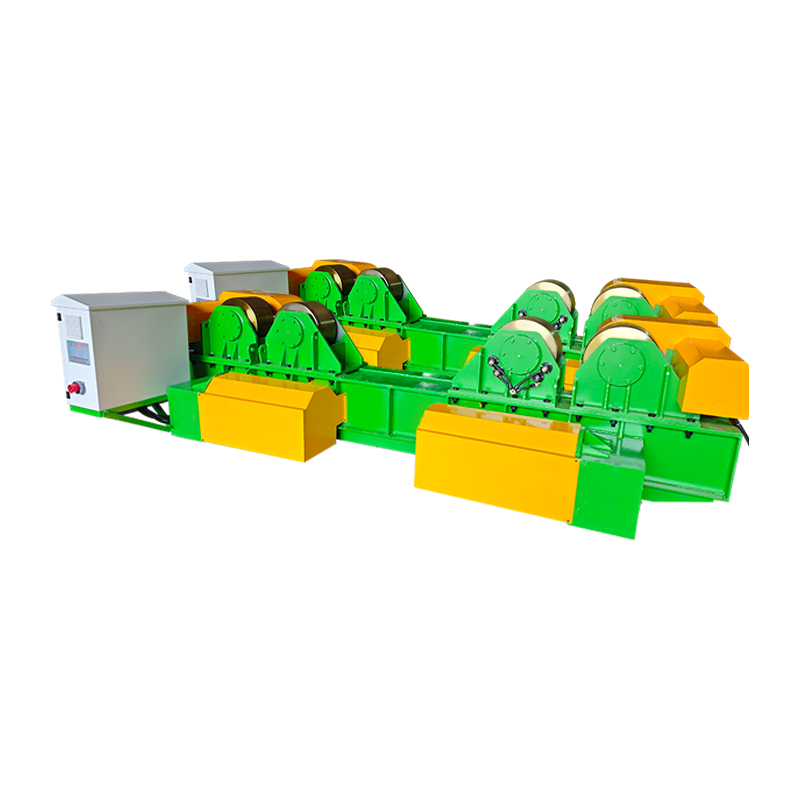 40T Fit-Up sveiserotator med hydraulisk løfting og manuell banebevegelse Håndterer 40 tonns sylindrisk arbeidsstykketilpasning og sveising, med hydraulisk høydejustering, manuell skinnevandring og rotasjon med variabel hastighet for tank- og fartøysømmer. Se produkt →
Ikke alle arbeidsstykker er sylindriske. For pumpehus, rammer og ventilhus gjør en sveiseposisjoner skjøten til den flate eller horisontale posisjonen en innsnevret bue foretrekker, og servokontrollert tilt og rotasjon holder vinkelen innenfor en brøkdel av en grad - noe som betyr noe når nøkkelhullet bare er noen få millimeter bredt.
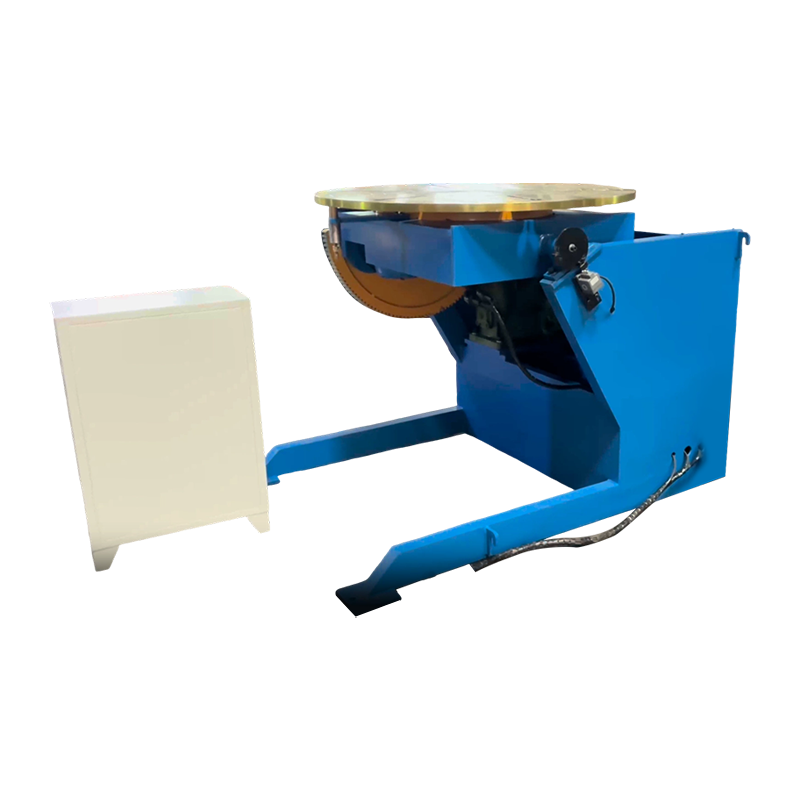 1T servostyrt sveiseposisjoner Ett-tonns servoposisjoner for ikke-sylindriske deler, gir 0–105° tilt og kontinuerlig 360° rotasjon for å holde brennerens justering i automatisert sveising. Se produkt →
Lange rette sømmer kjøres vanligvis med fakkelen båret på en søyle og bom over en seng eller et sett med ruller. Elektrisk orbital bevegelse lar hodet svinge klart for lasting og gå tilbake til den samme programmerte vinkelen, noe som forkorter oppsetttiden mellom delene.
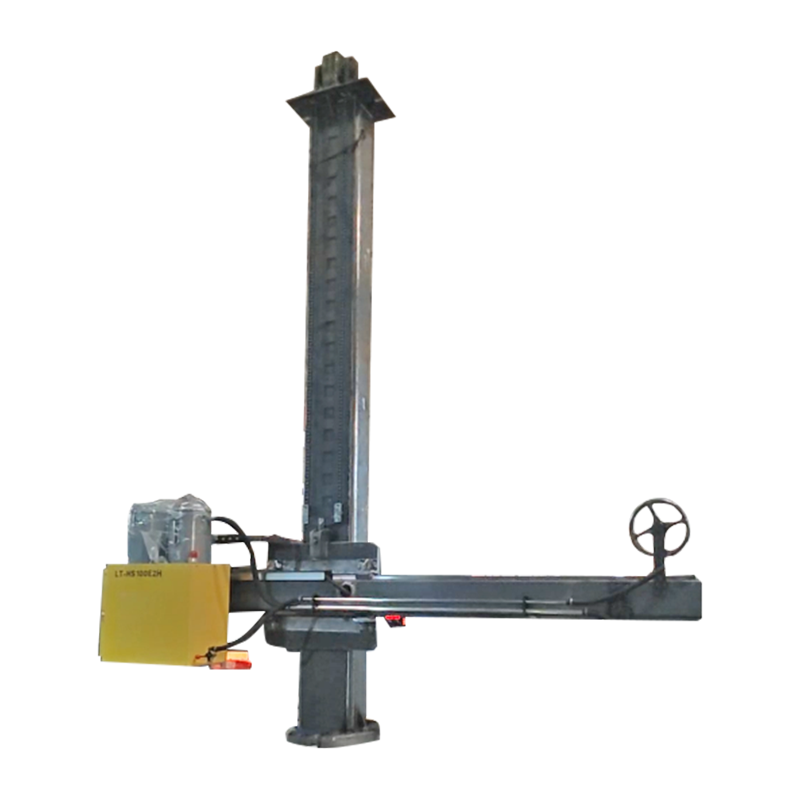 4030 tilpasset søyle og bom med elektrisk orbital bevegelse Tilpasset søyle og bom for automatisk sveising, med elektrisk banebevegelse for å plassere lange rette sømmer og hastighetsoppsett mellom delene. Se produkt →
Vindtårnproduksjon kombinerer alle tre: skall er montert på rotatorer, langsgående sømmer løper under en bom, og bueprosessen - plasma, nedsenket lysbue eller en hybrid - velges for penetrering og reisehastighet. Prosessavveiningen er dekket i denne artikkelen om sveiseteknologi for vindkraftproduksjon .
Hva du bør sjekke før du kjøper
Plasmabuekvalitet bestemmes på spesifikasjonsarket, ikke av demonstrasjonsdelen. Seks elementer betyr mest.
- Driftssyklus ved din virkelige strøm. En 200 A-maskin vurdert til 60 prosent avgift er en annen maskin enn en som er vurdert til 100 prosent.
- Brennerkjøling og forbrukskostnad per meter kutt. Vannkjølte fakler koster mer og varer betydelig lenger over omtrent 100 A.
- Gassforsyning og renhet. Forurensning og trykkfall er to av de vanligste årsakene til ustabile lysbuer.
- Bevegelsesnøyaktighet. For mekanisert sveising, se etter servoposisjonering på ±0,1 mm eller bedre og repeterbar hastighet under belastning.
- Lastekapasitet med margin. Størrelse på rotatorer og posisjonere for det tyngste arbeidsstykket pluss verktøy, ikke den gjennomsnittlige.
- Sertifisering og dokumentasjon. CE-merking, testprotokoller og et fabrikkbesøk forteller deg mer enn en brosjyre.
Diagnostisering av vanlige plasmabuefeil
De fleste feil har en kort liste over årsaker, og den billigste løsningen er vanligvis den riktige.
- Slagg på undersiden av et kutt: kjørehastighet for lav, strøm for lav eller for høy avstand.
- Dobbel lysbue: slitt eller feil dyse, utilstrekkelig avstand eller fuktighet i gassledningen.
- Kort levetid for forbruksvarer: dårlig kjølevæskestrøm, forurenset gass eller hull i for lav høyde.
- Buevandring eller nøkkelhull kollapser ved sveising: feil gassstrøm, magnetisk oppbygging i arbeidsstykket eller et uforberedt skjøtegap.
- Porøsitet i PAW-sveiser: tapt skjermingsdekning, hydrogenopptak eller en lysbuelengde som er for lang.
Ofte stilte spørsmål
Er en plasmabue varmere enn en TIG-bue?
Ja, vanligvis med en faktor på to eller mer. En frittbrennende TIG-bue sitter rundt 10.000–11.000 °C, mens en innsnevret plasmabue når 15.000 °C og over. Fordelen er ikke varme alene, men konsentrasjon: energien kommer i en smal kolonne.
Kan en plasmabue kutte noe materiale?
Nei. Overført lysbueskjæring krever et elektrisk ledende arbeidsstykke, fordi strømmen må gå tilbake gjennom arbeidsledningen. Glass, keramikk og det meste av plast kan ikke kuttes på denne måten.
Hvorfor trenger fakkelen en pilotbue?
Pilotbuen ioniserer gassbanen ved lav strøm slik at hovedbuen kan overføres i det øyeblikket brenneren når platen. Den lar også fakkelen starte på malte, rustne eller belagte overflater som ellers ville bryte starten.
Er plasmabuesveising bare en variant av TIG?
Nei. TIG lar lysbuen spre seg, mens PAW tvinger den gjennom en dyse. Resultatet er en tettere søyle, en nøkkelhullsmodus for enkelt-pass penetrering, og langt mindre følsomhet for buelengden.
Fungerer plasmaskjæring under vann?
Ja. Undervannsskjæring reduserer støy, røyk og ultrafiolett stråling, og det er derfor det er vanlig på verft og i anlegg som skjærer rustfri eller malt plate.
Bunnlinjen
En plasmabue er en innsnevret utslipp gjennom ionisert gass, og dens to industrielle jobber er skjæring og sveising. Kutting trenger maksimal energitetthet og gassstrøm; sveising trenger en stabil, nøyaktig plassert søyle. Mellom de to sitter mekanikerne – rotatorer, posisjonere og søylebommer som holder bueroten nøyaktig der prosedyren sier den skal være. Få bueparametrene riktig, gjør deretter bevegelsen repeterbar, og prosessen blir forutsigbar del etter del.