Når en kjøper vurderer sveiseutstyr, handler det første spørsmålet sjelden om driftssyklus eller strømstyrke. Det handler om hvilken prosess som passer til arbeidsstykket. Her er konklusjonen på forhånd: MIG er den raskere, enklere og rimeligere prosessen for tykkere stålseksjoner; TIG er den presise prosessen av høy kvalitet for tynt eller estetisk-kritisk arbeid. Den strukturelle årsaken er enkel. MIG mater en forbrukbar ledningselektrode gjennom pistolen kontinuerlig, så ledningen er både elektrode og fyllstoff. TIG bruker en ikke-forbrukbar wolframelektrode, og operatøren mater fyllstaven for hånd.
Forskjellen mellom MIG- og TIG-sveising går utover elektroden. Det styrer avsetningshastighet, varmekontroll, operatørferdigheter, kostnad per meter og defektene du kan forvente. MIG er en produksjonsprosess; TIG er en håndverksprosess. Butikker som forstår forskjellen unngår å kjøpe feil maskin, sitere feil prosedyre eller avvise deler sveiset med riktig metode.
Hva er MIG-sveising?
MIG-sveising, formelt gassmetallbuesveising (GMAW), er en halvautomatisk prosess der en spolet trådelektrode drives gjennom sveisepistolen med en forhåndsinnstilt hastighet. Tråden er både elektroden og fyllmetallet: lysbuen smelter tråden inn i skjøten, og beskyttelsesgass fra munnstykket beskytter det smeltede bassenget mot oksygen og nitrogen i luften.
Hvordan MIG-sveising fungerer
- En trådmater skyver elektroden gjennom pistolforingen og kontaktspissen.
- Buen dannes mellom ledningen og arbeidsstykket, og smelter begge.
- Beskyttelsesgass, vanligvis argon/CO2 for stål, dekker sveisebassenget.
- Operatøren styrer pistolen; maskinen kontrollerer trådhastighet og buelengde.
Fordeler med MIG-sveising
- Høye avsetningshastigheter, så tykksnittsarbeid fullføres raskt.
- Begynnervennlig betjening: en hånd styrer pistolen, maskinen håndterer mating og lysbuelengde.
- Tåler lett møllebelegg og rust bedre enn TIG.
- Lavere driftskostnader for produksjon av karbonstål.
- Kontinuerlig trådmating tillater lange, uavbrutt sveiser.
Ulemper med MIG-sveising
- Produserer sprut; kosmetiske ledd trenger vanligvis sliping eller børsting.
- Varmetilførsel er vanskeligere å finjustere, så ark under 1,5 mm kan lett brenne gjennom.
- Posisjonell sveising er vanskeligere uten en pulserende eller synergisk strømkilde.
- Feil gassdekning eller ledningsinnstillinger introduserer porøsitet raskt.
Hva er TIG-sveising?
TIG-sveising, formelt gass wolframbuesveising (GTAW), bruker en ikke-forbrukbar wolframelektrode for å opprettholde lysbuen. Wolfram smelter ikke inn i leddet. I stedet mater sveiseren en separat fyllstav inn i smeltebassenget mens den kontrollerer varmen med en fotpedal.
Hvordan TIG-sveising fungerer
- Wolframelektroden etablerer lysbuen; det er ikke konsumert.
- Beskyttelsesgass, typisk ren argon, strømmer over sveisebassenget.
- Operatøren mater påfyllingsstangen manuelt inn i forkanten av bassenget.
- Fotpedalkontroll justerer varmen kontinuerlig gjennom sveisen.
Fordeler med TIG-sveising
- Høyeste sveisekvalitet: rene, tette perler uten sprut, oppfyller ofte røntgenstandarder.
- Presisjonsmateriale for varme- og fyllkontrolldrakt fra 0,5 mm og oppover.
- Sveiser nesten alle metaller, inkludert aluminium, rustfritt, titan og kobber.
- Ingen fluss eller slagg, så ferdige sveiser er jevne og enkle å rengjøre.
- Tillater autogen sveising uten fyllmasse på kant- og hjørneskjøter.
Ulemper med TIG-sveising
- Langsomme avsetningshastigheter gjør sveising av tunge seksjoner upraktisk.
- Bratt læringskurve som trenger koordinert tohånds- og fotpedalbetjening.
- Forbruksvarer koster mer: wolfram, gasslinser, kopper og argon med høy renhet.
- Ikke økonomisk for tykt karbonstål der hastighet og kostnad per meter dominerer.
MIG vs TIG-sveising: side-by-side sammenligning
Vurdert på de samme kriteriene i butikkgulvet blir forskjellene tydelige.
| Faktor | MIG-sveising | TIG-sveising |
|---|---|---|
| Elektrode | Forbruksledningselektrode | Ikke-forbrukbar wolframelektrode |
| Fyllmetall | Selve ledningen, automatisk matet | Separat stang, manuelt matet |
| Beskyttelsesgass | Argon/CO2-blanding eller CO2 for stål | Ren argon, noen ganger argon-helium |
| Varmekontroll | Maskinsett, begrenset justering | Kontinuerlig justering av fotpedal |
| Typisk tykkelse | 1,5 mm til 25 mm eller mer | 0,5 mm til 6 mm ideelt |
| Reisehastighet | Høy | Lav til moderat |
| Ferdighetsnivå | Grunnleggende, kort opplæring | Avanserte, stødige hender |
| Sveiseutseende | Sprut, kan trenge sliping | Ren, glatt, ingen sprut |
| Relativ kostnad | Lavere utstyr og forbruksvarer | Høyer gas, torch, and labor cost |
| Best for | Konstruksjonsstål, rammer, produksjonsløp | Rustfritt, aluminium, tynnplate, synlige skjøter |
Hvordan velge mellom MIG- og TIG-sveising
Velg MIG når skjøten er tykk, delen gjentas og hastigheten driver kostnadene dine. Velg TIG når utseende, metallurgi eller tynt materiale betyr mer enn syklustiden.
Utvalgskriterier
- Materialtykkelse: over 3 mm, MIG-avsetningshastighet lønner seg; under 3 mm bevarer TIG grunnmetallet.
- Sveisesynlighet: synlige polerte skjøter favoriserer TIG; malte eller skjulte strukturelle sveiser favoriserer MIG.
- Produksjonsvolum: høyt volum favoriserer MIG; lavvolum, høyverdideler rettferdiggjør TIG.
- Aluminium og rustfritt: TIG håndterer oksid- og varmekontroll på tynne seksjoner; pulsert MIG passer til tykkere aluminium.
- Operatørferdigheter: MIG passer for vanlige sveisere; TIG krever opplærte operatører.
Et hurtigbeslutningsfilter
- Er materialet tynnere enn 3 mm? Bruk TIG.
- Er sveisen synlig og utseendekritisk? Bruk TIG.
- Er delen stor, tykk eller høyt volum? Bruk MIG.
- Trenger du røntgen eller kodekvalitet? Bruk TIG med en kvalifisert prosedyre.
- Reparerer du støpt aluminium? Bruk TIG.
Arbeidsposisjonering og automatisering for konsistente sveiser
Uansett hvilken prosess du velger, forbedres sveisekvaliteten dramatisk når du fjerner skjøten fra vanskelige posisjoner. En sveiseposisjoner roterer og vipper delen slik at operatøren kan kjøre en MIG- eller TIG-perle i flat posisjon, den mest produktive og minst defekt-utsatte orienteringen. Dette er spesielt viktig for TIG, hvor håndmatet sparkel trenger en stabil arbeidsvinkel.
 1T konvensjonell sveiseposisjoner for stabile flate sveiser Denne kompakte posisjoneren roterer og tilter arbeidsstykker opp til ett tonn, slik at operatører kan kjøre MIG- eller TIG-perler i flat posisjon. Den passer til små og mellomstore deler der konsekvent brennervinkel og kjørehastighet forbedrer sveisekvaliteten. Se produkt →
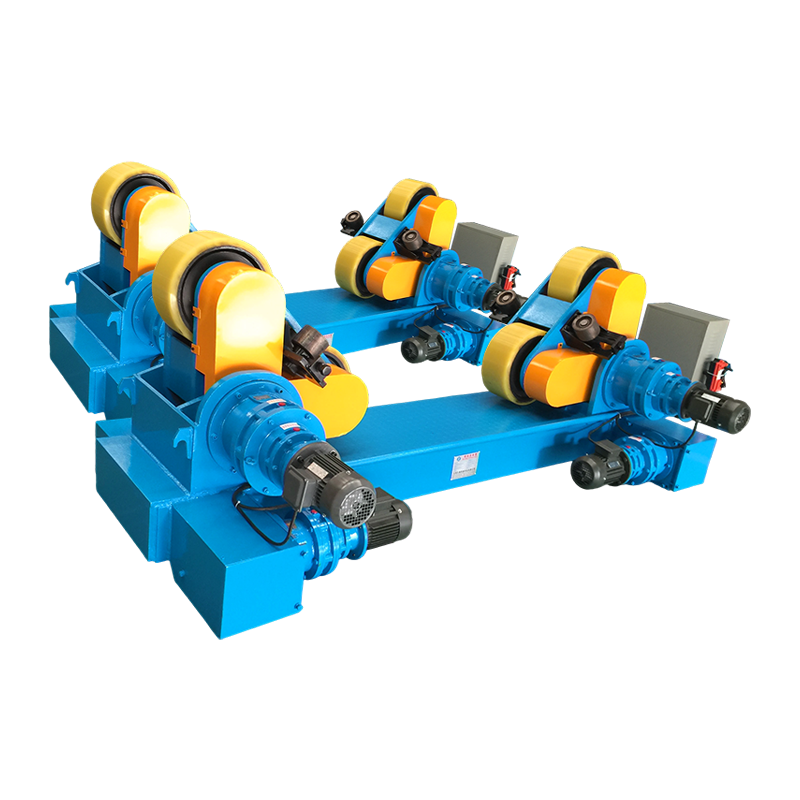
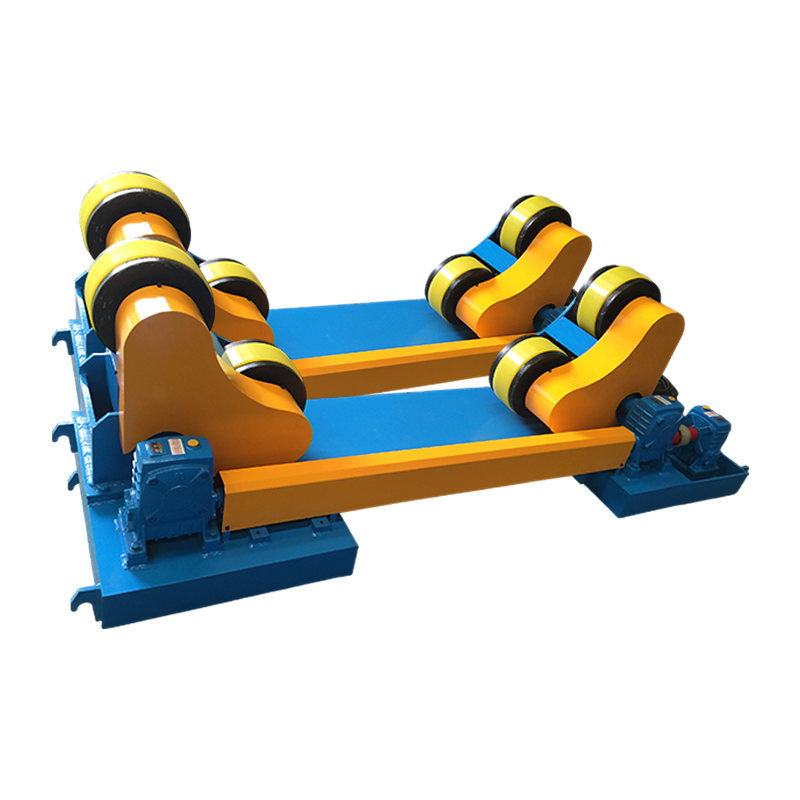
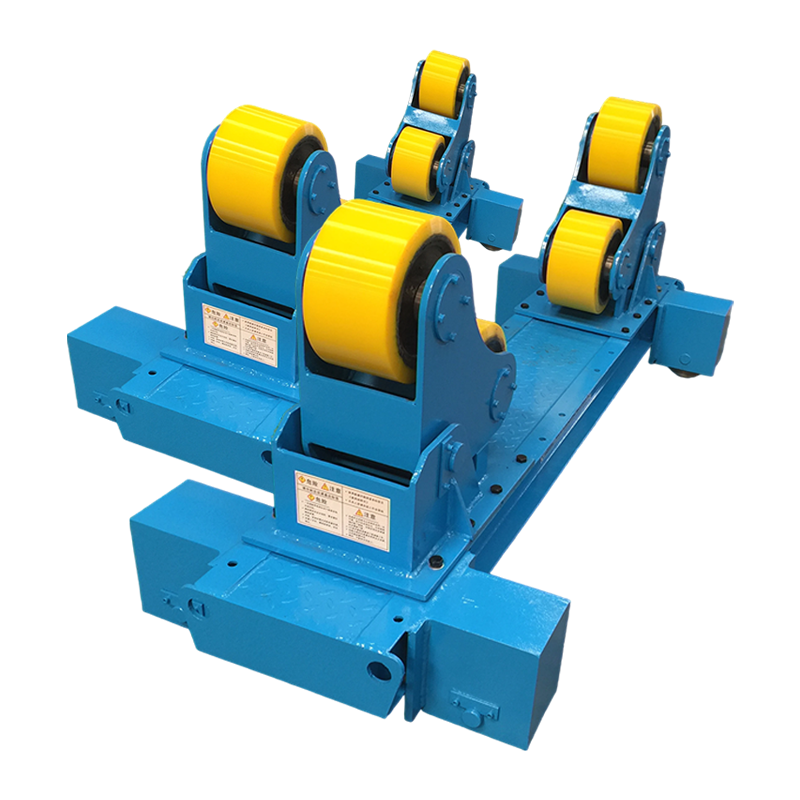
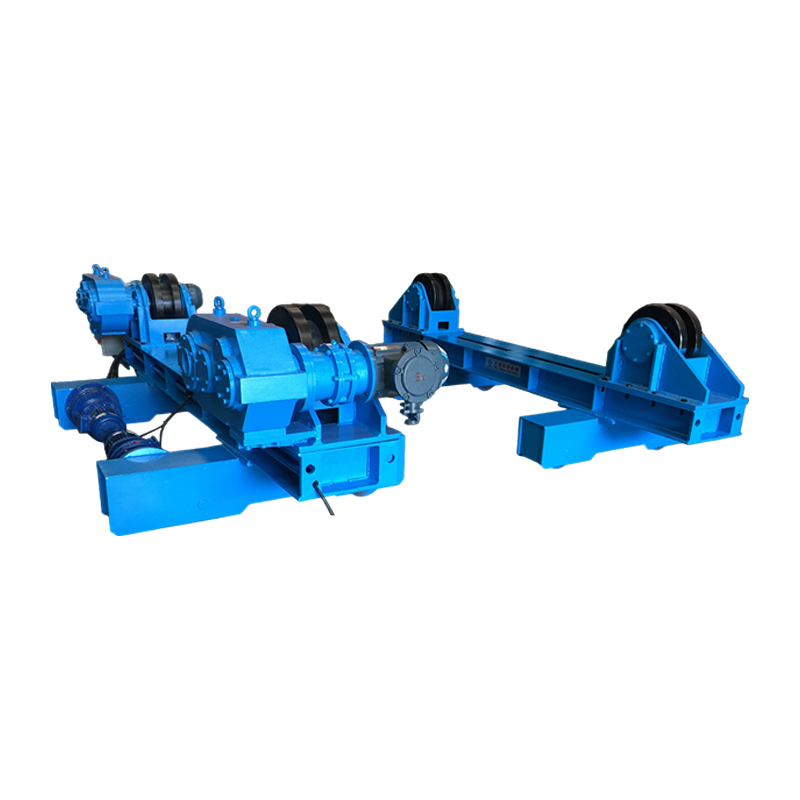
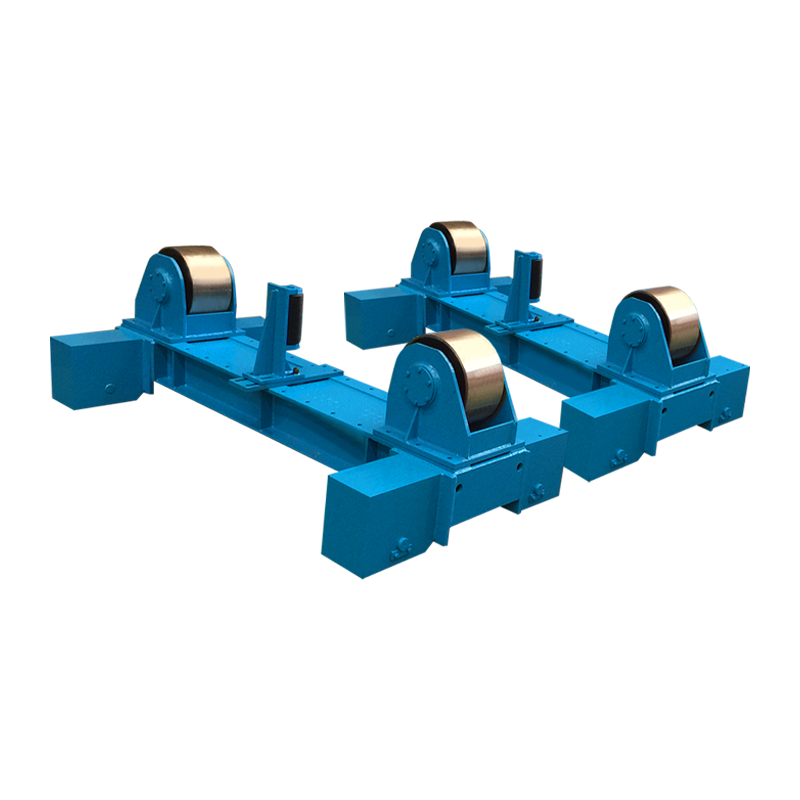
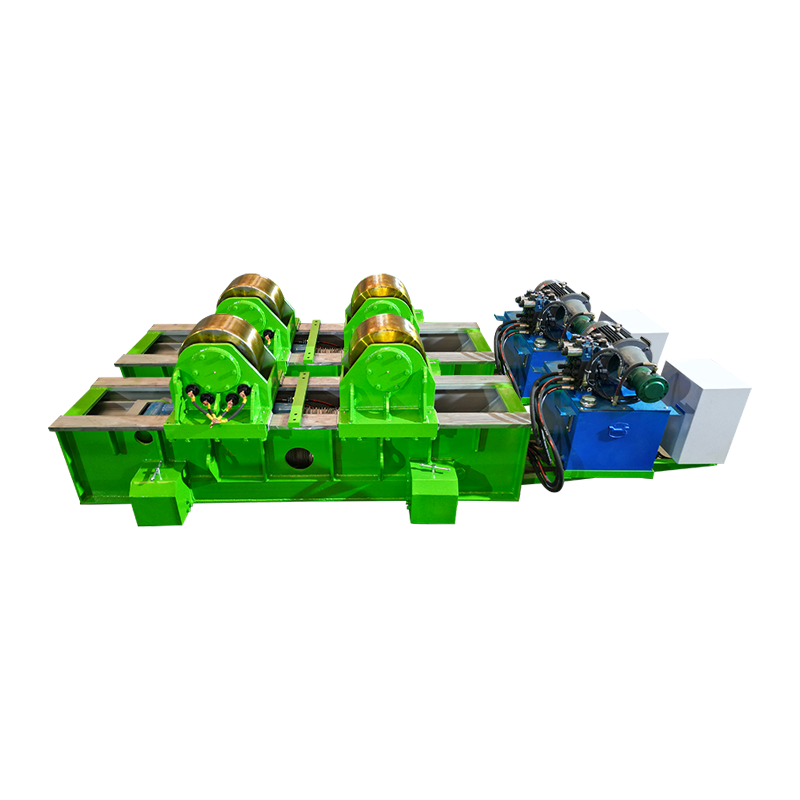
For sylindriske arbeidsstykker som tanker, rør, trykkbeholdere og vindtårnseksjoner, snur sveiserotatorer skallet mens brenneren forblir fast, og konverterer en lang periferisk søm til en kontinuerlig flatstillingssveis. MIG-fyllingspasseringer og TIG-rotpassasjer drar fordel av konsekvent kjørehastighet, og anti-drift-design holder sømmen på linje. Det er derfor sveiserotatorer i tank- og rørproduksjon er standard på moderne produksjonslinjer.
 10T justerbar sveiserotator med anti-drift for sylindriske sømmer Denne rotatoren håndterer ti tonns sylindriske arbeidsstykker, og snur skjellene jevnt og trutt mens brenneren forblir fast. Anti-drift-systemet holder lange periferiske sømmer på linje, noe som gjør den ideell for tanker, rør og trykkbeholdere som trenger kontinuerlig flatstillingssveising. Se produkt →
På store enheter bærer en søylebom fakkelen i en fast høyde og rekkevidde, og fjerner operatørens armvekt fra ligningen. En TIG-søylebom er konfigurert for presis fyllstofftilførsel og gassdekning, noe som betyr noe for repeterbare sveiser på store deler. Når du planlegger å automatisere en av prosessene, er posisjoneringsutstyr den første investeringen du bør vurdere.
 TIG-søyle og bom for presis fakkelposisjonering og automatisering Denne søyle- og bomenheten støtter TIG-sveising ved nøyaktig å justere brennerens posisjon, vandring og svingning. Det bidrar til å opprettholde argon-dekning og repeterbar perlekvalitet på store sammenstillinger, reduserer manuell innsats og forbereder for automatisert produksjon. Se produkt →
Hvis du spesifiserer en ny produksjonslinje, diskuter arbeidsstykkekonvolutten med en produsent av sveiseutstyr tidlig forhindrer omarbeid og fremskynder kvalifiseringen.
Kostnadshensyn
Når det gjelder utstyrskostnad, er MIG det nedre inngangspunktet: en solid MIG-maskin koster mindre enn en tilsvarende TIG-maskin med AC-utgang, og ledningsforbruksvarer er billigere enn wolfram og høyrent argon. Den dominerende produksjonskostnaden er imidlertid arbeidstid. En TIG-sveis kan ta tre til fire ganger lengre tid enn samme skjøt laget med MIG. Når du sammenligner kostnaden per meter ferdig sveis, vinner MIG på karbonstål; TIG vinner der MIG ville skape defekter som krever omarbeiding.
Ofte stilte spørsmål
Kan én maskin gjøre både MIG og TIG?
Mange multi-prosess maskiner tilbyr MIG og DC TIG, men overgang krever bytte av fakkelen, bytte av gass og legge til en TIG-brenner med en ventil. AC TIG for aluminium trenger en maskin med AC-utgang, noe som øker kostnadene. Multiprosessenheter passer til små butikker; produksjonslinjer favoriserer dedikerte maskiner.
Er TIG sterkere enn MIG?
En riktig utført MIG-sveis og en riktig utført TIG-sveis kan begge oppfylle de samme styrkekravene. Forskjellen er konsistens: TIG produserer færre interne feil og bedre varmepåvirket sonekontroll, noe som betyr noe for kodearbeid. På vanlig karbonstål er en lyd MIG-sveis like sterk.
Hva er lettere for en nybegynner?
MIG er enklere fordi maskinen kontrollerer trådmating og lysbuelengde. En nybegynner kan lage en akseptabel MIG-sveis etter timer med trening, mens TIG tar uker med konsekvent trening.
Hvorfor brukes TIG ofte for aluminium?
Aluminium har et oksidlag som smelter langt over grunnmetallet. TIG-vekselstrøm renser oksidet samtidig som det gir presis varmekontroll, og forhindrer gjennombrenning på tynt aluminium. MIG kan sveise aluminium, men er mer utsatt for porøsitet på tynne seksjoner.
Hvordan påvirker materialtykkelse valget?
Under omtrent 3 mm gir TIG kontrollen som trengs for å unngå gjennombrenning og forvrengning. Over 3 mm gir MIG-avsetningshastigheten en klar produktivitetsfordel. Mange produsenter sveiser tynnveggede rør med TIG og bytter til MIG eller flusskjerner for strukturell plate.
Forskjellen mellom MIG- og TIG-sveising handler ikke om hvilken prosess som er best; det handler om å tilpasse prosessen til materialet, skjøten, produksjonsvolumet og tilgjengelig kompetanse. MIG gir hastighet, enkelhet og lavere kostnader på tykt stål. TIG leverer presisjon, kvalitet og rene kosmetiske resultater på tynne eller reaktive metaller. Vurder arbeidsstykket før du kjøper en maskin, og invester i posisjoneringsutstyr tidlig; det forbedrer begge prosessene mer enn noen annen oppgradering på butikkgulvet.